【施工事例①】SUS304への塗装
ステンレスであるSUS304製の金網へ塗装を行った施工事例の紹介です。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『お客様の要望』
SUS304製の装飾用の金網をブロンズ色に塗装したい。
『塗装仕様』
ステンレス用下塗り塗料
ウレタン樹脂上塗り塗料 [メタリックブロンズ]
クリヤー塗料
建築用インテリアで使用される装飾用の金網との事で複雑な形状でしたが、塗り残しもなく美しく仕上げる事が出来ました。
普段は機械部品をメインに塗装していますが、美観が重視されるような部品でも対応可能です!
無塗装でも美しい見た目のステンレスですが、色を付ける事で更に美しくする事ができます。
塗装が難しいと言われるSUS304といったステンレス材ですが、原田鉄工なら問題ありません。
【ステンレスへの塗装は可能?不可能?その方法について】
https://www.nc-net.or.jp/company/98405/product/detail/197530/
SUS304などのステンレスは錆びにくい特徴がありますが、錆びない訳ではありません。
塗装を施す事で更に耐候性を向上させ「より錆びにくく、美しく仕上げる事が可能です!
【ステンレスでも錆びる!?原因と錆を落とす方法】
https://www.nc-net.or.jp/company/98405/product/detail/207003/
原田鉄工では素地調整専用のブラスト設備を保有しています。
ステンレス塗装を長持ちさせるコツは塗装前の研磨を充分に行う事です。
ブラスト加工なら複雑な形状のステンレス製品でも確実に研磨できます!
塗装が難しいとされるアルミ製品・ステンレス製品ですが、原田鉄工には多くのブラスト加工と塗装実績があります。
アルミ製品やステンレス製品の塗装でお困りな場合は是非ご相談ください。
【ブラストの仕組み ~エアーブラスト装置について~】
https://www.nc-net.or.jp/company/98405/product/detail/199332/
【SSPC SP-16】ブラストで行う素地調整について
https://www.nc-net.or.jp/company/98405/product/detail/208416/
◎ステンレス(ステンレス鋼 英語:Stainless steel)
Stainlessは『錆びない』という意味です。
鉄にクロムを含ませる事で、腐食に耐性を持っています。(あくまで耐性なので錆る事はある)
ステンレスにも様々な種類があり『フェライト系』『オーステナイト系』『マルテンサイト系』の3種が主となる。
◎SUS304
ステンレス鋼の1種でオーステナイト系ステンレスに分類されます。
加工が比較的容易で腐食に強いこともあり、ステンレス鋼の中では最も広く使われています。
一般的に『さすさんまるよん』と呼ばれています。
-------------------------------------------------------------------------------------------------
弊社は空圧式ブランジャポンプ エアレス塗装機を4台保有しております。
第一塗装場 15m×13m
第二塗装場 31m×15m
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/pages/38/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
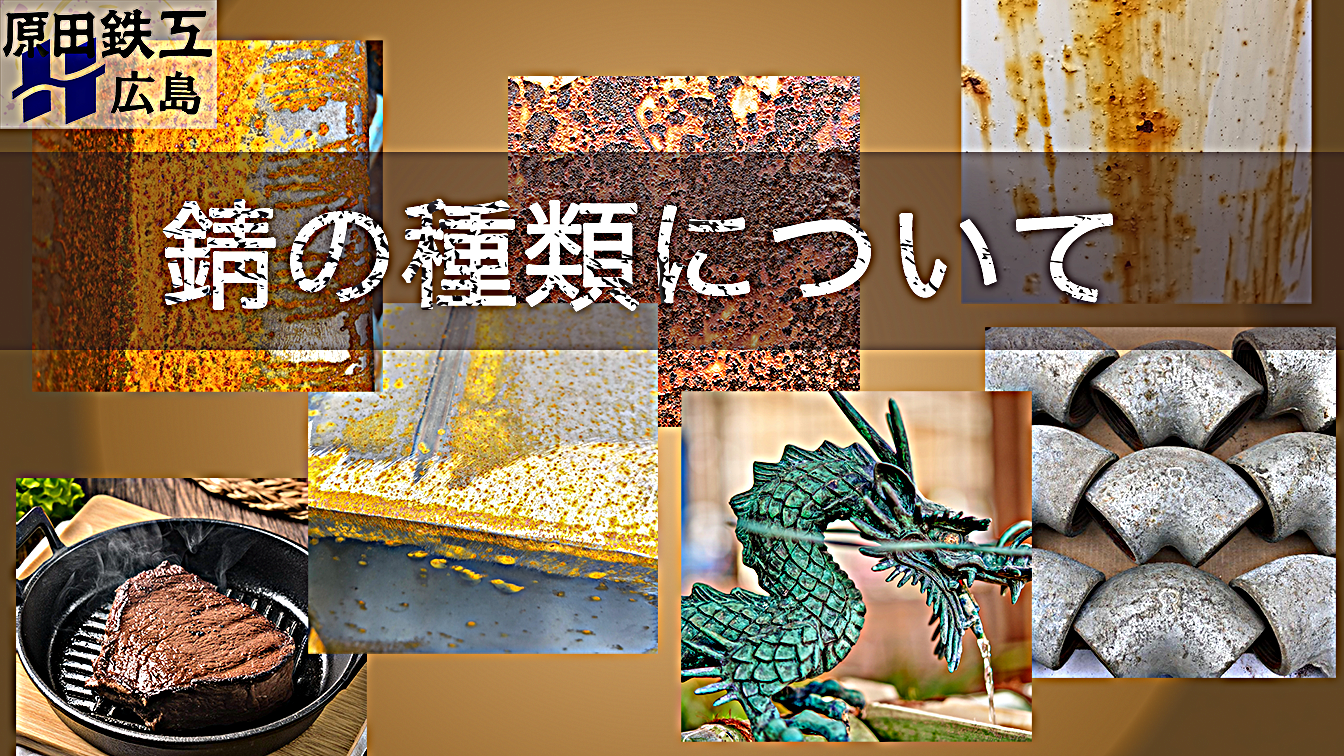
【サビにも種類がある!?赤錆・黒錆・白錆・青錆・緑錆・黄錆・茶錆について】
サビとは金属が酸素と結合する事で発生する腐食生成物です。
このサビが「赤錆」「黒錆」「白錆」「青錆」「緑錆」「黄錆」「茶錆」と7種類もあるのをご存じですか?
サビ7種の特徴と発生原因を紹介します。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『錆とは?』
金属が空気中の酸素や水分と化学反応を起こし酸化する事で作られます。
この酸化還元反応を腐食と呼び、腐食が進行する事で生成される酸化物が錆です。
錆は全部で「赤錆」「黒錆」「白錆」「青錆」「緑錆」「黄錆」「茶錆」と7種類もあり、金属の種類や環境によって発生する錆は異なります。
【金属材料の種類について】
https://www.nc-net.or.jp/company/98405/product/detail/183039/
『赤錆』
化学式:Fe₂O₃
対象金属:鉄、合金、鋳鉄、ステンレス
私たちが普段目にする機会が多いのがこの「赤錆」です。
赤錆が発生するためには空気と水分が必要であり、鉄から電子を奪う「イオン化」によって腐食が始まります。
空気・水分と接触する限り赤錆は内部へと浸食し、最終的には金属をボロボロにします。
銅や銅合金に発生する酸化第一銅(Cu₂O)もその見た目から赤錆と呼ばれる事もありますが、鉄にできる赤錆(Fe₂O₃)とは性質も科学的にも異なるため別物となります。
銅に発生する赤錆は水・海水などからある程度の腐食を防ぐ能力があるので、船底塗料の原料としても使用される事もあります。
『黒錆』
化学式:Fe₃O₄
対象金属:鉄
鉄製フライパン、鋳鉄製スキレットなどによく見られるのがこの「黒錆」です。
対象金属を高温で熱する事により生成され、水と関わらないので「乾食」と呼ばれます。
黒錆は内部への浸食はないため、逆に黒錆で覆うことによって赤錆を抑制できます。
銀に発生する硫化銀(Ag₂S)も黒錆と呼ばれ、金属の腐食生成物ではありますが、酸化物ではなく硫化物で性質や科学的にも異なるため別物です。
銀に発生する黒錆(Ag₂S)も内部への浸食するものではありません。
しかし拭き取るだけで被膜を除去できるほど脆いため、防食効果は低く、電気抵抗の増加や美観の低下などの事からデメリットの方が多いとされています。
『白錆』
化学式:Al₂O₃、2ZnCO₃、3Zn(OH)₂
対象金属:アルミニウム、亜鉛
アルミ製サッシやメッキ加工品などが白っぽく変色しているのは「白錆」です。
水分と接触する事で生成されます。
メッキの白錆(2ZnCO₃、3Zn(OH)₂)は内部へ浸食することは少ないですが、外観を大きく損なうので美観上の問題が発生します。
アルミの白錆(Al₂O₃)は表面を保護している酸化被膜を破壊し、内部へ浸食する可能性があるので要注意です。
『青錆』
化学式:Cu₂(OH)₂CO₃
対象金属:銅
緑青(ろくしょう)とも呼ばれ、10円玉や自由の女神などの銅像などに付着した緑色のものが「青錆」です。
酸素と二酸化酸素と水分などと結合する事で赤錆色→黒褐色→緑青と変化します。
内部への浸食はないので、青錆で覆う事によって腐食を防ぐ事が出来ます。
『緑錆』
化学式:Cu₂(OH)₂CO₃、Ni(OH)₂、Fe(OH)₂
対象金属:ニッケル、鉄、銅
ニッケルや酸素の少ない環境で鉄が錆びた場合に稀に発生するのが「緑錆」です。
緑錆は通称であり明確な定義が無いため、青錆(緑青)も緑錆と呼ばれる事もあります。
元々ニッケルは錆びにくい材質ですし、鉄も酸素が少ないという限定的な環境条件なので
ほぼ緑錆を見かける事はないと思います。
『黄錆』
化学式:γ-FeO(OH)
対象金属:鉄、亜鉛
鉄や亜鉛メッキ処理がされた鋼板などに見られるのが「黄錆」です。
亜鉛メッキ加工の前処理であるリン酸亜鉛処理の工程で発生する事が多くある。
はっきりとしたメカニズムは確立していないようで、赤錆が生成される前の
オキシ水酸化鉄(FeOOH)が出来た時のpHによって赤錆と黄錆に分かれる説もあります。
『茶錆』
化学式:FeO(OH) 、 Fe(OH)₃、Fe₂O₃
対象金属:鉄
鋼材や鉄製品の表面に発生する茶色~黄褐色の錆で、赤錆の初期段階ともされています。
赤錆とは少し異なる色調・粒子構造・進行性となるため、赤錆とは区別し「茶錆」と呼ばれます。
茶錆に金属を保護する効果は無く、進行すると赤錆となってしまうので早期除去が望ましいです。
『まとめ』
錆は赤錆・黒錆・白錆・青錆・緑錆・黄錆・茶錆と7種類もある。
錆によっては内部への浸食がないので、逆に金属を保護しているものもあります。
一部を除いては「酸素」「水分」が原因となり、腐食が進行するので錆を防ぐためには表面い被膜で覆う必要がある。
【なぜ?鉄が錆びるメカニズムと対策】
https://www.nc-net.or.jp/company/98405/product/detail/225748/
防錆に有効とされ広く行われているのが「塗装」と「メッキ」になります。
「メッキ」は素材の表面に金属膜を生成する加工方法となります。
メッキに使用する金属の成分を変える事で様々な種類のメッキが存在し、防錆・装飾・機能付与などの効果があります。
「塗装」は素材の表面に塗料で膜を生成する加工方法となります。
塗料は「顔料」「樹脂」「溶剤」「添加剤」の4つより構成され、顔料や樹脂を変える事によりさまざまな色・防錆・装飾・機能付与といった効果があります。
メッキ・塗装どちらも価格や防錆力などそれぞれにメリット・デメリットがあるので、しっかり考慮して選定する必要があります。
【塗料の種類 ~樹脂の特徴について~】
https://www.nc-net.or.jp/company/98405/product/detail/185093/
原田鉄工では塗装の素地調整に最も適した「大型ブラスト設備」、表面を傷つける事なく付着物を除去する「特殊薬品」
2つの方法で錆・油分・汚れといった異物を除去する事が可能です。
広大な「屋内塗装設備」も完備しておりますので、金属表面を完璧に洗浄・露出、表面に微細な凹凸を形成する事で、塗料の密着性を大幅に向上させ高い耐久性を確保します。
その後の塗装では膜厚や塗装環境を徹底的に管理する事で「長期間」「綺麗」で「錆びない」塗装を提供します。
創業から80年間、海上・海中・沿岸部などのとても「錆びやすい環境」で使用される鉄製品の錆を防ぐため、様々な設備・技術を身に付けてきました。
原田鉄工でブラスト処理・塗装を行った製品の耐久性は50年以上とされています。
製品寿命を大幅に延長させ、「確かな安全性の確保」と「トータルコスト・資源の削減」に貢献します。
【錆落とし】傷つけずに錆だけ落とす
https://ja.nc-net.or.jp/company/98405/product/detail/244271/
【金属のサビ落とし】ブラスト加工の効果と選び方
https://www.nc-net.or.jp/company/98405/product/detail/232591
◎腐食(腐蝕 英語:Corrosion)
科学的または電気的に使用環境の中で表面から変化することで、外観や機能が損なわれる。
腐食が進行していくことで厚さが減少する、孔が開くなどの現象が発生します。
◎電子(英語:Electron)
原子を構成する素粒子の1つであり、原子核の周りを回転する。
粒子と波動の2面性をもっていて、物質の性質は電子によって左右されるほど重要。
電気を流す、原子の結合や安定などといった多くの役割があります。
-------------------------------------------------------------------------------------------------
弊社は空圧式ブランジャポンプ エアレス塗装機を4台保有しております。
第一塗装場 15m×13m
第二塗装場 31m×15m
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/pages/38/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp

【厚塗り塗装でも大丈夫!塗装剥離は原田鉄工にお任せください!】
「塗装を失敗したので剥がしたい」
「塗装仕様が変更になったので剥がしたい」
「古くなって汚れてきたから一度剥がして綺麗に塗りなおしたい」
サンドペーパーはもちろん電動工具でも落とす事が難しいぶ厚い塗装、複雑な形状でも大丈夫!
塗装剥離の事は原田鉄工にお任せください。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『ブラストとは?』
原田鉄工では素地調整専用のブラスト設備を2基所有しております。
ブラストとはコンプレッサーで圧縮した空気と一緒に研磨材を高速で噴射し、対象物の表面を加工する方法です。
その威力は鉄の表面についた酸化被膜、塗料、樹脂、ゴムなど付着したものは全て削り取ってしまいます。
そうして不純物の付着していない素地を露出させることで、塗装を長持ちさせる加工法です。
作業者はタンクから伸びる太いホース先端に付けたノズルで加工箇所を狙い、少しづつ表面を加工していきます。
そのためショットブラストでは対応できないような複雑な形状でも加工する事が出来ます!
『対応する素材』
鋼や鋳鉄といった鉄はもちろん、ステンレス・アルミ・マグネシウムなどの非金属系の素材も加工可能です。
「サンドブラスト」「グリットブラスト」それぞれ使用している研削材を変えることにより、材質・形状・希望の仕上がりなど多くのご要望にお応えします!
構内は10t天井クレーンが最大吊上げ重量となりますが、10tを超える製品の場合はラフタークレーンでの対応もできますのでご相談ください。
【ブラストの仕組み ~エアーブラスト装置について~】
https://www.nc-net.or.jp/company/98405/product/detail/199332/
【素地調整 ISO規格とSSPC規格一覧表】
https://www.nc-net.or.jp/company/98405/product/detail/217155/
『原田鉄工の設備』
原田鉄工は2種類のブラスト設備と重防食塗装設備を保有しております。
「グリットブラスト」
最大加工サイズ:幅7m×奥行10m×高さ3.5m
両開きとなるブラスト設備なので10m以上の長物にも対応可能です。
特殊鋼製の鋭角が多い多角形状粒子を使用したブラスト加工で強力な研掃力があります。
塗装下地処理の黒皮除去以外でも腐食が激しい錆びや塗料、メッキ等でも除去する事が可能です。
「サンドブラスト」
最大加工サイズ:幅7m×奥行10m×高さ3.5m
両開きとなるブラスト設備なので10m以上の長物にも対応可能です。
非金属系の材質でフェロニッケルスラグ※₂を原料とした多角形状粒子を使用したブラスト加工です。
かつて使用されていたサンド(珪砂)と比較すると粉塵の発生と作業者への安全性が格段に優れています。
非金属系の材質なのでステンレスやアルミ、真鍮といった素材にも加工できます。
「重防食塗装」
屋内塗装工場:650㎡
一般的な環境で使用される機械塗装ももちろん可能ですが、
海岸や海上などの腐食性の厳しい環境で建設・設置される鋼構造物の塗り替え周期を長くする目的で防食性、耐久性に特化した重防食塗装を得意としております。
『ブラスト加工の効果』
ブラスト加工で表面の酸化被膜や錆を除去したり、表面に凸凹をつくる最大の理由は「塗装の性能を最大限に発揮させ、金属を長持ちさせる」事にあります。
塗装を行う前には必ず「素地調整(ケレン作業)」という前処理を行わなければなりません。
この素地調整を行う事で表面に付着した酸化被膜や錆と言った異物を除去し、清浄な表面に塗料を付着させる事が出来るのです。
異物が付着している汚れた表面に塗装しても塗料は密着する事が出来ず、簡単に剥がれてしまいます。
多くの規格に分かれている素地調整の中で「最も効果的な加工法がブラスト加工」です!
ブラスト加工は表面の異物を完全に除去できるほか、細かい凹凸を作る事で塗料が入り込み固着する「アンカー効果」が発揮されます。
これにより塗装の性能が最大限発揮する事ができ、更に長持ちする事が可能になるのです。
「ブラスト・塗装」メリットとデメリットは?
https://www.nc-net.or.jp/company/98405/product/detail/195960/
◎ブラスト(ショットブラスト/グリッドブラスト/サンドブラスト/1種ケレン 英語:Blast)
高圧で圧縮した空気を研削材と呼ばれる粒と一緒に噴射し、製品に衝突させることで表面のゴミ、汚れ、塗装などを除去します。
◎素地調整(英語:Surface preparation)
素地をより塗装に適した状態にする処理の事です。
素地調整で素地のサビ・汚れ・劣化した塗膜など除去し、更に形成した凹凸によって塗料の付着性を大きく向上させます。
塗装寿命に影響する原因は素地調整によるものが50%を占める程、重要な処理となります。
【塗膜の寿命に及ぼす影響/原因】
https://www.nc-net.or.jp/company/98405/product/detail/179473
◎研磨剤(研削材/研掃材/メディア)
ブラストで使用される加工対象物に直接ぶつけるための粒子です。
球体、多角形状などの形状や粒径、材質が多くの種類が存在するため、対象物の材質や処理効果に合わせて研磨剤を選定する
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【グリットブラストとサンドブラストの違い】
https://www.nc-net.or.jp/company/98405/product/detail/175611/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/contact/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
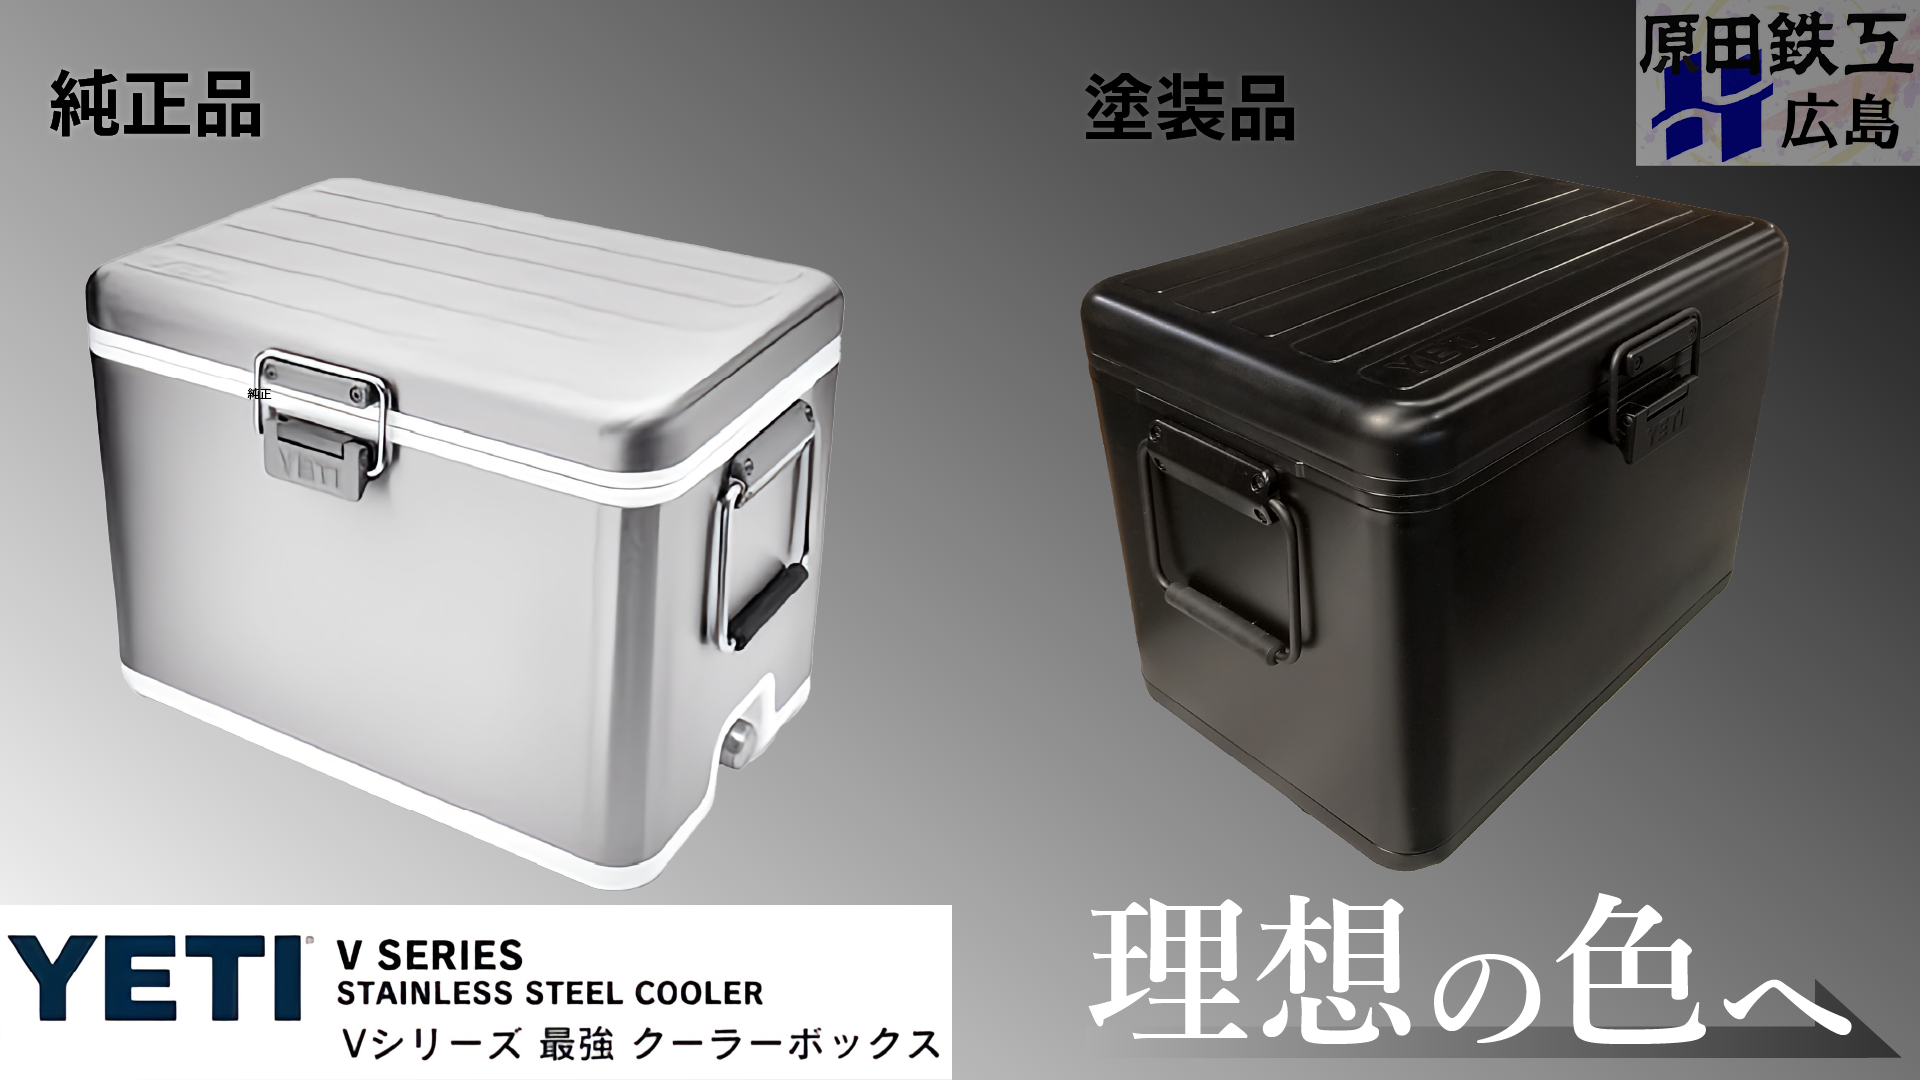
【施工事例②】ステンレス製クーラーボックスの塗装
お客様より艶消しブラックへしたいとのご要望があり、YETI(イエティ)の高級ステンレス製クーラーボックスを塗装しました。
元々ヘアライン仕上げのステンレスは高級感がありましたが、艶消し(3分艶)のブラックに塗装する事で更に高級感と存在感のある仕上がりにすることが出来ました。
世界に1つのオリジナルクーラーボックスにすることができます!
【Amazon商品紹介 YETI (イエティ) Vシリーズ55 ハードクーラーボックス】
https://x.gd/PiOS8
【YETI】
https://www.yeti.com/
【原田鉄工株式会社】
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
【クーラーボックス】
材質:ステンレス鋼
容量:30L
寸法:422mm×629mm×441mm
重量:15.88kg
【素地調整】
SSPC SP-16
【素地調整 ISO規格とSSPC規格一覧表】
https://www.nc-net.or.jp/company/98405/product/detail/217155/
【塗装仕様】
ステンレス兼PP用下塗り塗料
ウレタン樹脂上塗り塗料 [ブラック 3分艶]
製品の外面のみ施工としております。
取り外せる部品は全て取り外し、施工する事でムラなく仕上げる事が出来ました。
外面はステンレスとプラスチック系の樹脂部分がありましたが、ブラストで素地調整を行いSUS・PPにも対応している専用塗料で下塗を行う事で密着性を確保しております。
クーラーボックスの板厚が分からないのでブラスト加工に耐える強度があるか心配で加減しながらの施工でしたが、本製品に関しては全く変形ありませんでした!
素地調整が完了後はすぐさま塗装工程へ
専用の下塗塗料で塗装を行い、ウレタン樹脂系のブラック3分艶にて仕上げます。
ブラック3分艶の塗膜は薄いと色ムラになり、厚いと艶が出てしまうので調整が難しい塗装でしたが職人の腕によりムラなく綺麗な3分艶に仕上がりました。
お客様の希望はブラック艶消しでしたが、完全なる艶消しは塗装表面が凹凸になっており、汚れが付きやすく・落ちにくいというデメリットがあります。
屋外にて使用する事が多いクーラーボックスで長く綺麗な状態で使ってもらえるよう、3分艶を提案し今回はそのように塗装を行いました。
無塗装でも美しい見た目のステンレスですが、色を付ける事で更に美しくする事ができます。
塗装が難しいと言われるSUS304といったステンレス材ですが、原田鉄工なら問題ありません。
自分だけのオリジナル製品を作ってみませんか?
【ステンレスへの塗装は可能?不可能?その方法について】
https://www.nc-net.or.jp/company/98405/product/detail/197530/
SUS304などのステンレスは錆びにくい特徴がありますが、錆びない訳ではありません。
塗装を施す事で更に耐候性を向上させ「より錆びにくく、美しく仕上げる事が可能です!
【ステンレスでも錆びる!?原因と錆を落とす方法】
https://www.nc-net.or.jp/company/98405/product/detail/207003/
原田鉄工では素地調整専用のブラスト設備を保有しています。
ステンレス塗装を長持ちさせるコツは塗装前の研磨を充分に行う事です。
ブラスト加工なら複雑な形状のステンレス製品でも確実に研磨できます!
塗装が難しいとされるアルミ製品・ステンレス製品ですが、原田鉄工には多くのブラスト加工と塗装実績があります。
アルミ製品やステンレス製品の塗装でお困りな場合は是非ご相談ください。
【施工事例①】SUS304への塗装
https://www.nc-net.or.jp/company/98405/product/detail/215809/
【SSPC SP-16】ブラストで行う素地調整について
https://www.nc-net.or.jp/company/98405/product/detail/208416/
◎ステンレス(ステンレス鋼 英語:Stainless steel)
Stainlessは『錆びない』という意味です。
鉄にクロムを含ませる事で、腐食に耐性を持っています。(あくまで耐性なので錆る事はある)
ステンレスにも様々な種類があり『フェライト系』『オーステナイト系』『マルテンサイト系』の3種が主となる。
◎SUS304
ステンレス鋼の1種でオーステナイト系ステンレスに分類されます。
加工が比較的容易で腐食に強いこともあり、ステンレス鋼の中では最も広く使われています。
一般的に『さすさんまるよん』と呼ばれています。
-------------------------------------------------------------------------------------------------
弊社は空圧式ブランジャポンプ エアレス塗装機を4台保有しております。
第一塗装場 15m×13m
第二塗装場 31m×15m
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/contact/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
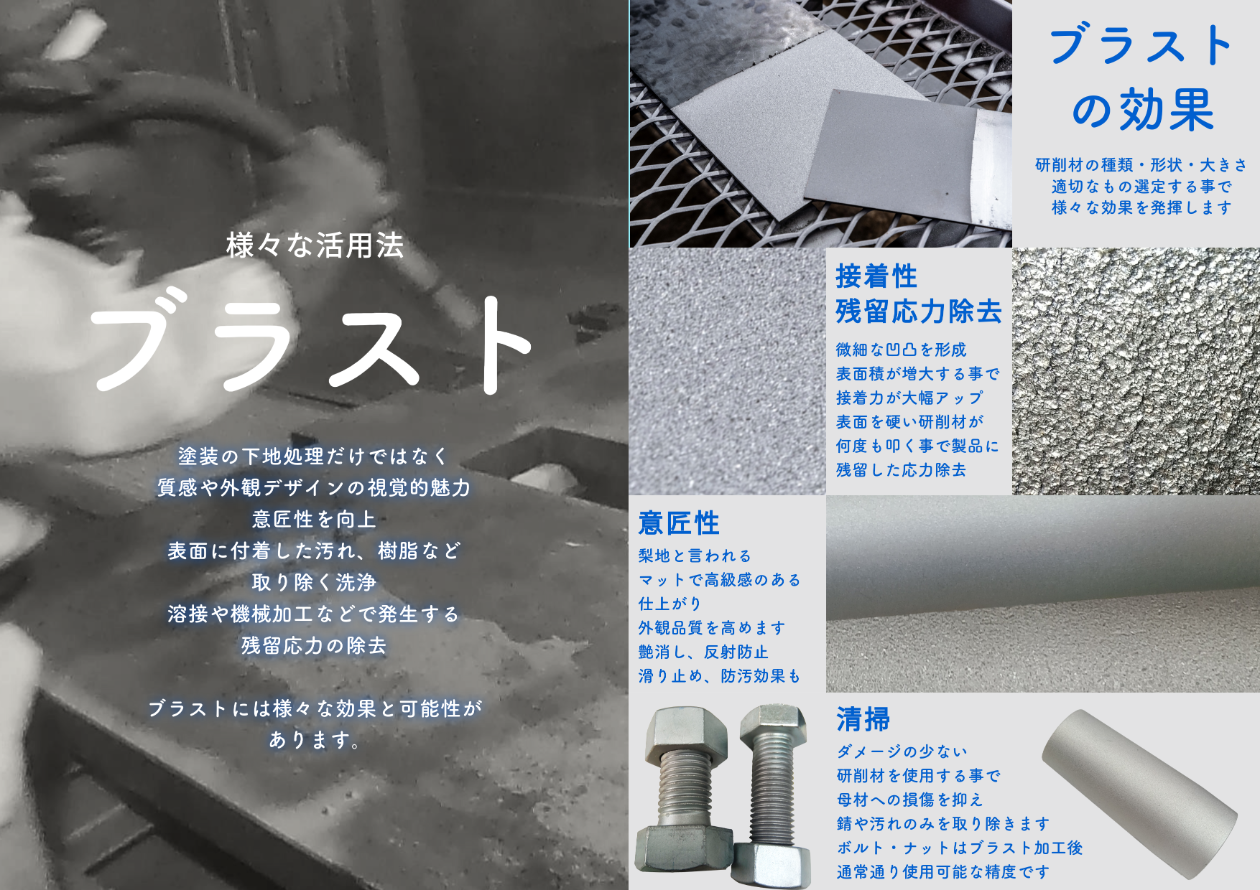
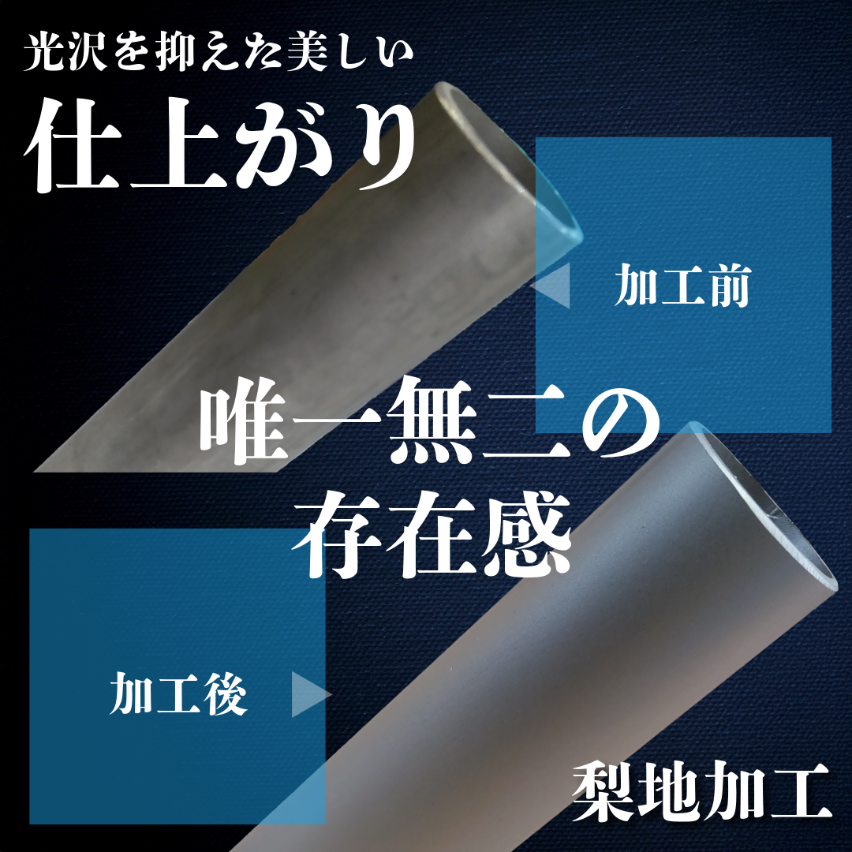
【梨地加工】ブラスト処理による様々な効果
塗装前の素地調整や下地処理といった工程で頻繁に行われるブラスト処理
塗装の密着性を向上させ製品寿命を延ばす以外でも、多くの目的でブラストは行われています。
ブラスト処理によって表面は「梨地」と呼ばれる無数の凹凸で形成された表面となります。
実は、この梨地には様々なメリットがあります。
今回はブラストによる梨地加工 4つの効果
「意匠性の向上」「接着性の向上」「疲労強度の向上」「損傷を抑えた清掃」について紹介します。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『ブラストについて』
ブラストは1種ケレンと呼ばれる素地調整の方法です。
研磨材と呼ばれる粒子を「圧縮した空気の力」や「回転する羽根車の遠心力」を利用する事で、高速で投射し対象物の表面を加工する方法です。
「ブラスト処理」の種類と特徴
https://www.nc-net.or.jp/company/98405/product/detail/196425/
『梨地加工とは?』
梨地(なしじ)とは梨のように凹凸のある質感に仕上げられた表面の事を言います。
表面を梨地にする加工が梨地加工や梨地仕上げとなります。
梨地加工には以下の効果があります
①高級感を演出
梨地加工により光沢を抑えマットで高級感のある仕上がりになります。
塗装とは違った凹凸のある質感は独特で素材本来の風合いを表現する事が可能です。
②汚れ・キズを目立たせない
梨地加工の凹凸は汚れやキズを目立ちにくくする効果があります。
また製作時についてしまったキズ・焼け跡なども隠す事が可能です。
③機能性の付与
梨地加工には滑り止め、ぼかし、反射防止といった効果があります。
表面積が増える事による密着性、放熱性や保油性も向上します。
『梨地の加工方法』
表面を梨地にする加工方法は大きく2つに分けられます。
①機械的加工方法
・きさげ加工
・ワイヤブラシ法
・ブラスト法
・液体ホーニング法
②科学的加工方法
・化学腐食法
・電解腐食法
・分散メッキ法
原田鉄工ではブラスト法にて梨地加工を行っております。
【ブラストの仕組み ~エアーブラスト装置について~】
https://www.nc-net.or.jp/company/98405/product/detail/199332/
【ブラストの規格 ISOとSSPC】
https://www.nc-net.or.jp/company/98405/product/detail/187739/
『ブラスト処理による様々な効果』
ブラスト処理は表面を梨地に変え、塗装の耐久性を向上させるだけではありません。
多くの効果をもたらすブラストは塗装前処理以外の場面でも活用されています。
ブラストの活用方法について4つ紹介します。
①意匠性の向上
表面を梨地に変える事で質感や外観デザインといった視覚的魅力を向上させる事ができます。
製品に高級感・デザイン性といった新たな付加価値を付与する事が可能です。
②損傷を抑えた清掃
サビを落とす、塗装を剥がすなどはもちろんですが、ダメージレスな研削材を使用する事で母材への損傷を抑えた清掃も可能です。
余分な汚れや付着物のみを除去し、新品のような見た目に戻す事が可能です。
③疲労強度の向上
ブラスト処理で何度も表面を叩かれることによって塑性変形及び冷間加工が同時に行われます。
これにより材料は疲労強度の向上(繰り返し外力が与えられても壊れにくくなる)、耐摩耗性の向上させることができます。
④接着性の向上
ブラスト処理後の微細な凹凸は塗料だけではなく、接着剤などにも有効で接着性を大きく向上させます。
接着不足による不良品発生率を大幅に低減し、品質向上に役立ちます。
『まとめ』
梨地とはデコボコした質感に仕上げられた表面。
大きく分けるとブラスト処理を含む機械的加工方法、化学的加工方法の2つの加工方法がある。
ブラストによって梨地加工を行う事で様々なメリットがあります。
・質感や外観デザインの視覚的魅力である意匠性を向上させ、商品へ付加価値をつける。
・加工前の汚れ・キズを隠し、加工後は汚れ・キズが付きにくい。
・滑り止め、反射防止、放熱性・保油性などの向上。
・接着性の向上、疲労強度及び耐摩耗性の向上
・損傷を抑えた加工でサビや汚れのみを取り除く。
梨地には塗装では生み出すことのできない唯一の美しさがあります。
金属の質感やデザイン性を高めるだけではなく、接着性の向上やキズや汚れを防ぐ防汚効果など様々なメリットが存在します。
気になった方は一度お試しください。
【金属塗装で長持ちを実現!下地処理の重要性と原田鉄工の強み】
https://www.nc-net.or.jp/company/98405/product/detail/230884/
原田鉄工では金属の表面を梨地に変える「大型ブラスト設備」、表面を傷つける事なく付着物を除去する「特殊薬品」
2つの方法で錆・油分・汚れといった異物を除去する事が可能です。
広大な「屋内塗装設備」も完備しておりますので、金属表面を完璧に洗浄・露出、表面に微細な凹凸を形成する事で、塗料の密着性を大幅に向上させ高い耐久性を確保します。
その後の塗装では膜厚や塗装環境を徹底的に管理する事で「長期間」「綺麗」で「錆びない」塗装を提供します。
ブラスト処理、塗装などでお困りでしたらお気軽にご相談ください。
【錆落とし】傷つけずに錆だけ落とす
https://ja.nc-net.or.jp/company/98405/product/detail/244271/
【LCC(ライフサイクルコスト)を低減させる塗装】
https://www.nc-net.or.jp/company/98405/product/detail/192117/
◎梨地加工(シボ加工/マット仕上げ)
表面処理において意図的に微小な凹凸をつくる加工。
滑り止め、反射防止などの効果だけでなく、指紋や汚れなどを目立ちにくくする効果もあります。
◎ブラスト(ショットブラスト/グリッドブラスト/サンドブラスト/1種ケレン 英語:Blast)
高圧で圧縮した空気を研削材と呼ばれる粒と一緒に噴射し、製品に衝突させることで表面のゴミ、汚れ、塗装などを除去します。
◎残留応力(英語:Residual stress)
物体に作用する外力や拘束が内にも関わらず物体内に生じている応力の事。
薄い金属板を折り曲げ、元の形に戻らず変形したままの場合は元の形の戻ろうとする応力が残った状態となります。
残留応力の除去方法は熱処理かブラストによるピーニングが一般的です。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【グリットブラストとサンドブラストの違い】
https://www.nc-net.or.jp/company/98405/product/detail/175611/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/contact/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
【デザイン性と機能性を高める!梨地加工について】
「梨地加工」とは金属など素材表面を凹凸にし、梨のようにザラザラした質感にする加工です。
表面の凹凸により光沢が抑えられ、独特の質感に仕上げる事が可能です。
塗装とは異なる梨地の質感はそのデザイン性の高さにより、様々な製品に加工されています。
また表面を梨地にする事によって滑り止め、防汚効果などといった機能性を付与する事が可能です!
今回は梨地加工について「加工方法」、「デザイン性と機能性」、「用途」を紹介します。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『梨地加工について』
梨地(なしじ)加工とは梨のように細かい凹凸でザラザラとした質感「梨地」と呼ばれる表面に変化させる加工方法です。
梨地仕上げとも呼ばれたりします。
光が乱反射する事で光沢を抑えたマットで高級感のある仕上がりで、素材によって異なる雰囲気を表現する事が可能です。
またデザイン性や質感といった意匠性の向上だけではなく、機能性に優れており素材を選ぶことなく加工する事ができるのも梨地加工の特徴です。
表面の凹凸により接着性や滑り止め効果、汚れやキズを目立ちにくくさせる効果など多くの機能性を付け加えることができます。
【梨地加工】ブラスト処理による様々な効果
https://ja.nc-net.or.jp/company/98405/product/detail/244689
『梨地の加工方法』
表面を梨地にする加工方法は大きく2つに分けられます。
①機械的加工方法
・きさげ加工
きさげと呼ばれるノミのような工具で研削し、表面を加工する方法です。
・ワイヤブラシ法
金属製のブラシで研磨する事によって、表面を加工する方法です。
・ブラスト法
研磨材となるガラスの球体などを高速で衝突させることで、表面を加工する方法です。
・液体ホーニング法
水と研磨材を混ぜたものを衝突させることで、表面を加工する方法です。
②化学的加工方法
・化学腐食法
エッチング加工とも呼ばれ、腐食液に浸漬させることで表面を加工する方法です。
・電解腐食法
電位差の異なる金属を接触、腐食させることで表面を加工する方法です。
・分散メッキ法
メッキと微粒子を混ぜ合わせたものを付着させることで表面を加工する方法です。
【金属の錆びやすさ(イオン化傾向)について】
https://www.nc-net.or.jp/company/98405/product/detail/228626/
【ブラストの仕組み ~エアーブラスト装置について~】
https://www.nc-net.or.jp/company/98405/product/detail/199332/
『梨地加工のデザイン性と機能性』
①意匠性の向上
梨地の光沢を抑えた落ち着いた風合いは質感や新たなデザイン性を付与させ、高級感のある仕上がりする事ができます。
②防汚効果
表面の汚れ・指紋などの付着が目立ちにくくなります。
また凹凸のある表面は光を乱反射させるため、キズも目立ちにくくなります。
③光沢を抑える
マットで高級感のある仕上がりになり艶消し、反射防止、防眩の効果があります。
④摩擦抵抗の増大
表面のザラザラした凹凸には、滑り止めの効果があります。
⑤密着性の向上
凹凸により表面積が増大、アンカー効果によって塗装やメッキなどより強固に密着します。
⑥疲労強度と耐摩耗性の向上
ブラスト法によって加工された表面は研磨材によって何度も叩かれます。
表面の強度が高まり「疲労強度」や「耐摩耗性」が向上し、材料寿命を延長します。
⑦表面積の増大
凹凸によって表面積が増える事で放熱性、保油性なども向上します。
『梨地加工の用途』
・家具などインテリア
・指輪やネックレスなどアクセサリー
・自動車のホイールやギアなどパーツ
・コップやタンブラーなど日用品
・包丁など調理器具
・スマートフォンやパソコンなど家電
・シンクや換気装置などキッチン設備
・塗装やメッキ処理前の下地処理
・疲労強度と耐摩擦性の向上を目的としたギアやシャフトなど工業用品
梨地加工は「素材を選ばず加工が可能」、素材そのものを塑性変形(永久変形)させているので「半永久的に加工状態を維持可能」この2点によって幅広い分野で加工されています。
『まとめ』
梨地(なしじ)加工とは梨のように細かい凹凸でザラザラとした質感「梨地」と呼ばれる表面に変化させる加工方法です。
梨地仕上げとも呼ばれたりします。
表面に直接的に力を加える機械的加工方法と薬品などを反応させる化学的加工方法がある。
梨地加工の特徴は「素材を選ばず」加工が可能で「半永久的に加工状態を維持」する点。
塗装では得る事の出来ない素材の美しさを引き立てる、高級感のある梨地加工。
デザイン性に優れているだけではなく、多くの機能性を付与する効果もあります。
原田鉄工では金属の表面を梨地に変える「大型ブラスト設備」を完備しており、各種研磨材を取り揃えています。
梨地加工の仕上がりや加工効果は「対象素材」「加工方法」と「研磨材」などによっても変化します。
数種類の研磨材にて施工を行い、ご納得できる理想の仕上がりにする事が可能です。
【徹底解説】ブラスト加工で使用する研磨材(メディア)の選び方・特徴
https://ja.nc-net.or.jp/company/98405/product/detail/242486
広大な「屋内塗装設備」も完備しておりますのでブラスト加工後、そのまま塗装工程へ。
耐久年数50年以上と言われる高い耐久性を有した塗装が可能です。
その後の塗装では膜厚や塗装環境を徹底的に管理する事で「長期間」「綺麗」で「錆びない」塗装を提供します。
【完全ガイド】製品の寿命を左右する重要工程!素地調整(下地処理)規格
https://ja.nc-net.or.jp/company/98405/product/detail/242966/
【重防食塗装 耐用年数の向上】
https://www.nc-net.or.jp/company/98405/product/detail/186702/
◎梨地加工(シボ加工/マット仕上げ)
表面処理において意図的に微小な凹凸をつくる加工。
滑り止め、反射防止などの効果だけでなく、指紋や汚れなどを目立ちにくくする効果もあります。
◎ブラスト(ショットブラスト/グリッドブラスト/サンドブラスト/1種ケレン 英語:Blast)
高圧で圧縮した空気を研削材と呼ばれる粒と一緒に噴射し、製品に衝突させることで表面のゴミ、汚れ、塗装などを除去します。
◎研磨剤(研削材/研掃材/メディア)
ブラストで使用される加工対象物に直接ぶつけるための粒子です。
球体、多角形状などの形状や粒径、材質が多くの種類が存在するため、対象物の材質や処理効果に合わせて研磨剤を選定する。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【グリットブラストとサンドブラストの違い】
https://www.nc-net.or.jp/company/98405/product/detail/175611/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/contact/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
【徹底解説】梨地加工とは?デザイン性と機能性を両立する表面処理技術
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『梨地加工とは?』
梨地(なしじ)加工とは、金属などの表面に微細な凹凸を形成し、梨の皮のようなザラザラした質感に仕上げる表面処理技術です。
この凹凸によって光沢を抑えた「マットな質感」や「高級感ある見た目」を実現できるほか、「滑り止め効果」や「汚れが目立ちにくい」など、実用性・機能性にも優れた効果があります。
デザイン性と機能性を兼ね備えた梨地加工は、工業製品から日用品まで幅広い分野で採用されています。
『梨地加工の主な方法|機械加工と化学加工の違い』
■ 機械的加工
1. きさげ加工:ノミ状の工具で表面に細かい傷をつける手作業技術。
2. ワイヤブラシ法:金属ブラシで表面をこする研磨技法。
3. ブラスト加工:高圧空気で研磨材(メディア)を吹き付けて凹凸を形成する。
4. 液体ホーニング法:水と研磨材を混ぜて表面に噴射する技法。
■ 化学的加工
1. 化学腐食法(エッチング):腐食液に浸漬し、表面に微細な凹凸を作る方法。
2. 電解腐食法:電気を利用して金属を腐食させる。
3. 分散メッキ法:メッキ液に微粒子を混ぜて凹凸を形成する。
【ブラスト工法】エアーブラスト、バキュームブラスト、湿式ブラスト
https://www.nc-net.or.jp/company/98405/product/detail/188843/
『梨地加工のメリット|高いデザイン性+優れた機能性』
✅ 見た目の美しさ(意匠性の向上)
・光沢を抑えたマットな質感で、高級感のある仕上がりに。
・製品の独自性を演出。
✅ 防汚・防傷効果
・指紋や汚れ、傷が目立ちにくくなる。
・キッチンや電子機器などで人気。
✅ 光の反射を抑える
・反射防止や防眩(ぼうげん)機能。
・ディスプレイや自動車部品に最適。
✅ 滑り止め効果(摩擦抵抗の向上)
・凹凸によってグリップ力が向上。
・工具や持ち手部分などに有効。
✅ 密着性アップ(アンカー効果)
・塗装やメッキの下地処理に最適。
・表面積が増えることで塗膜の密着力が向上。
✅ 耐久性の向上
・ブラスト加工によるピーニング効果で疲労強度と耐摩耗性がアップ。
・長寿命化につながります。
『梨地加工の活用例|こんな製品に使われています』
・家電(スマートフォン、PCなど)
・自動車部品(ホイール、シャフトなど)
・キッチン用品(シンク、包丁、換気フード)
・アクセサリー・ジュエリー
・インテリア家具・建材
・工業用部品(塗装前の下地処理や強度向上目的)
『梨地加工に最適な表面処理「ブラスト加工」とは』
当社「原田鉄工㈱」では、梨地加工に最適な大型ブラスト設備を完備。
グリットブラスト・サンドブラストどちらにも対応し、製品に最適な仕上がりをご提案します。
🔹研磨材(メディア)の種類も豊富
ガラスビーズ・アルミナ・スチールグリットなど、材質・粒径・形状の異なる各種メディアを揃え、目的に応じた最適な加工が可能です。
【ブラスト研磨材(メディア)の種類】
https://ja.nc-net.or.jp/company/98405/product/detail/240798/
🔹 屋内塗装ブースも完備
ブラスト加工後はそのまま塗装工程へスムーズに移行可能。
膜厚・環境管理を徹底した高品質な塗装を実現します。
【重防食塗装 耐用年数の向上】
https://www.nc-net.or.jp/company/98405/product/detail/186702/
『原田鉄工に梨地加工を依頼するメリット』
✅ 自社製の大型ブラスト設備を保有
✅ 各種研磨材に対応した最適な加工提案
✅ 塗装設備も完備、ワンストップで対応
✅ 一貫施工なので、短納期・低コストを実現
✅ 製缶加工を得意とする製造部もあるため、材料~塗装~組立まで一括対応
✅ 多くの施工経験と実績があるので、塗装仕様からの選定も可能
✅ 高性能の膜厚測定機、表面粗さ比較板、表面温度計など塗装専用の検査器具を保有
✅ 厳しい検査基準にも対応
✅ 熟練スタッフによる安定した品質
【原田鉄工株式会社|広島で一貫して行えるブラスト・塗装工程】
https://www.nc-net.or.jp/company/98405/product/detail/195780/
『まとめ』
梨地(なしじ)加工とは梨のように細かい凹凸でザラザラとした質感「梨地」と呼ばれる表面に変化させる加工方法です。
梨地仕上げとも呼ばれたりします。
表面に直接的に力を加える機械的加工方法と薬品などを反応させる化学的加工方法がある。
梨地加工の特徴は「素材を選ばず」加工が可能で「半永久的に加工状態を維持」する点。
塗装では得る事の出来ない素材の美しさを引き立てる、高級感のある梨地加工。
デザイン性に優れているだけではなく、多くの機能性を付与する効果もあります。
【金属の錆だけを除去する特殊薬品処理|原田鉄工の表面処理技術】
https://ja.nc-net.or.jp/company/98405/product/detail/244165/
【ブラスト後の表面粗さ「Ra」「Rz」「RzJIS」について】
https://ja.nc-net.or.jp/company/98405/product/detail/246185
◎梨地加工(シボ加工/マット仕上げ)
表面処理において意図的に微小な凹凸をつくる加工。
滑り止め、反射防止などの効果だけでなく、指紋や汚れなどを目立ちにくくする効果もあります。
◎ブラスト(ショットブラスト/グリッドブラスト/サンドブラスト/1種ケレン 英語:Blast)
高圧で圧縮した空気を研削材と呼ばれる粒と一緒に噴射し、製品に衝突させることで表面のゴミ、汚れ、塗装などを除去します。
◎研磨剤(研削材/研掃材/メディア)
ブラストで使用される加工対象物に直接ぶつけるための粒子です。
球体、多角形状などの形状や粒径、材質が多くの種類が存在するため、対象物の材質や処理効果に合わせて研磨剤を選定する。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【グリットブラストとサンドブラストの違い】
https://www.nc-net.or.jp/company/98405/product/detail/175611/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/contact/
原田鉄工株式会社 広島
📞 TEL:082-232-2445 担当:垰(タオ)
📱 携帯:090-3742-9768
✉ メール:bousei@harada-tekkou.co.jp

【徹底解説】ブラスト加工後の表面粗さ「Ra」「Rz」「RzJIS」とは?📏
金属表面処理の一つであるブラスト加工。その仕上がりを左右する重要な要素が「表面粗さ」です。
この記事では、Ra・Rz・RzJISといった表面粗さの基礎知識から、実際のブラスト加工で得られる数値の目安まで、詳しくご紹介します。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『🔍 表面粗さとは?』
表面粗さとは、金属などの表面の凹凸の度合いを数値で表したものです。
ザラザラしていれば数値は大きく、ツルツルしていれば小さくなります。
見た目や触感だけでなく、表面粗さは次のような機能にも深く関わっています。
・🔧 摩擦性・密着性(接触部・接合部の精度)
・🎨 塗装の乗りやすさ・耐久性(ぬれ性、密着性)
だからこそ、数値で管理することで製品の品質を一定に保つことが可能になるのです。
『🧪 表面粗さの測定方法』
・接触式
ダイヤモンドの針で表面をなぞって測定。主流。細部まで測れるが測定範囲が狭い。
・非接触式
レーザー等で非接触測定。広範囲を3次元で測定可能だが高価で一部測定困難。
※接触式ではわずか数cmの位置の違いでも数値に差が出るため、あくまで目安とした評価が必要です。
『📐 代表的な表面粗さパラメーター』
✅ ① 算術平均粗さ【Ra】
・凹凸の平均的な粗さ
・機械加工などに広く用いられ、安定した評価が可能
✅ ② 最大高さ粗さ【Rz】
・最も高い凸と最も深い凹の距離
・局所的な傷などの影響を受けやすいが、分かりやすい指標
✅ ③ 10点平均粗さ【RzJIS】
・上位5つの凸・下位5つの凹の平均値を合計
・安定性が高く、国内JIS規格で主に使われる指標(ISOでは非採用)
『📊 ブラスト加工後の表面粗さの目安(SS400)』
種類 Ra(μm) Rz(μm) RzJIS(μm)
グリットブラスト 8~13 40~65 40~55
サンドブラスト 6~14 35~65 35~60
※測定位置により数値は変動します。試作測定にて最適条件をご提案可能です。
『🏭 原田鉄工のブラスト加工が選ばれる理由』
✅ 大型ブラスト設備(自社製)完備
✅ 屋内塗装ブースで一貫処理
✅ 特殊薬品による非破壊洗浄対応可
✅ 塗装密着性向上・耐久性UP
✅ 試作測定による最適条件のご提案
\ 設備詳細や導入事例はこちら /
【広島で塗装の事なら「原田鉄工」にお任せください】
https://www.nc-net.or.jp/company/98405/product/detail/202624/
『📝 まとめ』
・表面粗さは製品の性能・品質に直結する重要な指標
・ブラスト加工ではRa、Rz、RzJISを使って評価
・素材や圧力、加工時間によって粗さは大きく変化
・原田鉄工では試作→測定→条件調整まで対応可能!
「特定の表面粗さに仕上げたい」「図面通りの粗さが欲しい」
そんなときは、ぜひ私たち原田鉄工へご相談ください!
◎表面粗さ(英語:Surface roughness)
物体表面の凹凸を評価する指標
表面粗さは面相度と呼ばれることもあり、JISやISOにて規格化されている。
◎ブラスト(ショットブラスト/グリッドブラスト/サンドブラスト/1種ケレン 英語:Blast)
高圧で圧縮した空気を研削材と呼ばれる粒と一緒に噴射し、製品に衝突させることで表面のゴミ、汚れ、塗装などを除去します。
◎研磨剤(研削材/研掃材/メディア)
ブラストで使用される加工対象物に直接ぶつけるための粒子です。
球体、多角形状などの形状や粒径、材質が多くの種類が存在するため、対象物の材質や処理効果に合わせて研磨剤を選定する。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【グリットブラストとサンドブラストの違い】
https://www.nc-net.or.jp/company/98405/product/detail/175611/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/pages/38/
📞 TEL:082-232-2445(担当:垰)
📩 メール:bousei@harada-tekkou.co.jp
🔗 関連リンク
【徹底解説】ブラスト加工で使用する研磨材(メディア)の選び方・特徴
https://ja.nc-net.or.jp/company/98405/product/detail/242486
【ブラストの仕組み ~エアーブラスト装置について~】
https://www.nc-net.or.jp/company/98405/product/detail/199332/
【金属の錆だけを除去する特殊薬品処理|原田鉄工の表面処理技術】
https://ja.nc-net.or.jp/company/98405/product/detail/244165/
【LCC(ライフサイクルコスト)を低減させる塗装】
https://www.nc-net.or.jp/company/98405/product/detail/192117/
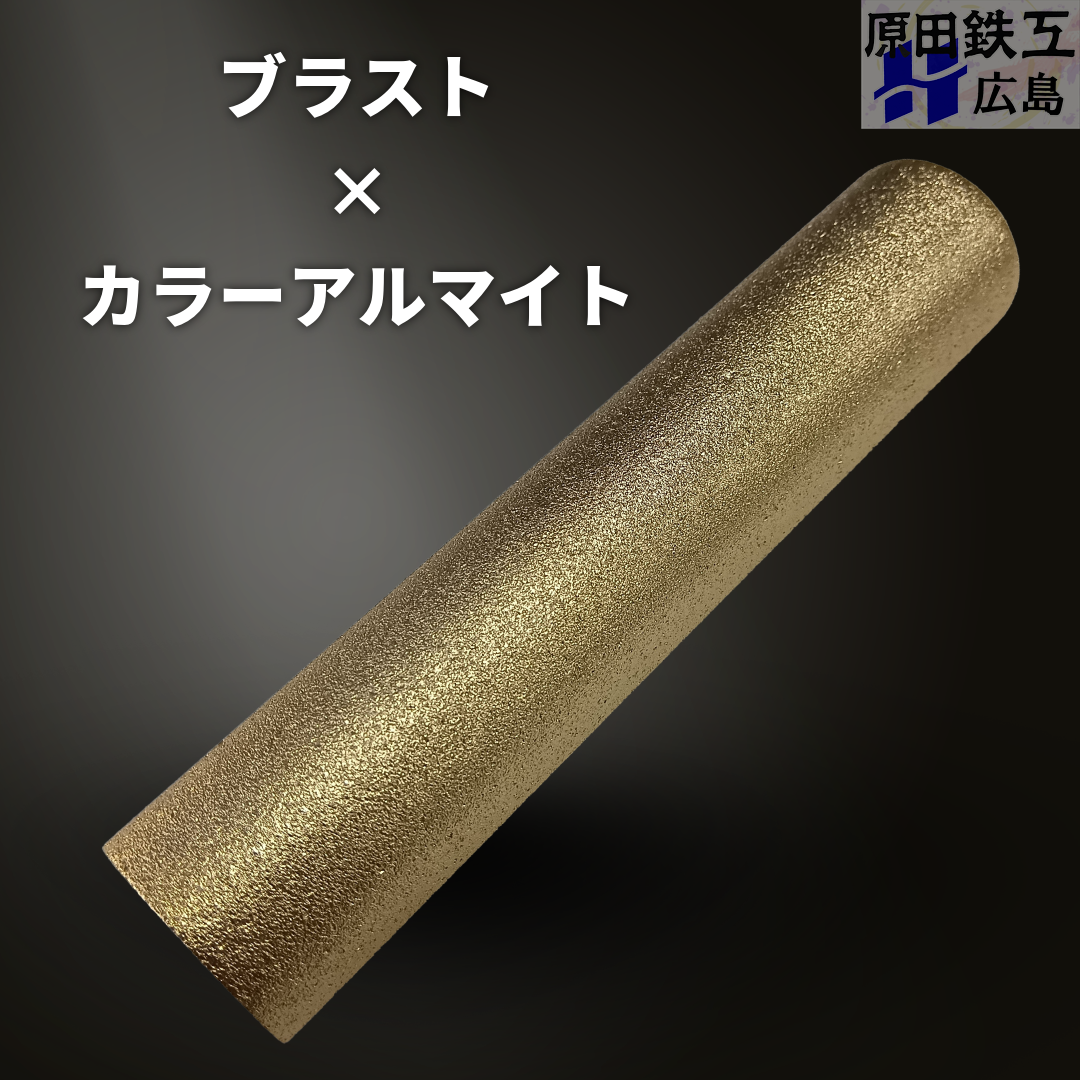
アルミの着色なら着色アルマイト処理!独自性と耐久性を両立する最適な表面処理技術
【アルミに美しい色彩を】着色アルマイト(カラーアルマイト)処理の魅力とメリット
アルミニウム製品に独自性のある色彩を付けたい、耐久性の高い表面処理をお探しではありませんか?
通常の塗装では実現できない美しい発色と耐久性を兼ね備えた「着色アルマイト処理(カラーアルマイト)」が、あなたの製品に新たな価値を生み出します。
競合製品との差別化を図る、最適なアルミニウム表面処理をご提案します。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『アルミニウムの魅力と課題』
アルミニウムはボーキサイトを原料とした軽量で加工しやすい金属です。
自然に酸化被膜を形成するため基本的な耐食性を持ちますが、この自然酸化被膜は非常に薄いため表面に傷がつくと腐食が進行する可能性があります。
《アルミニウムの主な特徴》
軽量性: 鋼鉄の約1/3の重量で優れた強度を発揮
加工性: 柔軟で様々な形状に加工可能
自然耐食性: 表面に酸化被膜を形成
課題: 傷つきやすく、表面保護が必要
『アルマイト処理とは?アルミニウムを強化する表面処理技術』
アルマイト処理(陽極酸化処理/アノダイズド)はアルミニウムを電気分解の陽極として用い、人工的に厚く硬い酸化被膜(アルマイト被膜)を生成する技術です。
《アルマイト処理のメリット》
・表面硬度が向上(Hv20~150→Hv200以上)
・耐食性が大幅に強化
・耐摩耗性が向上
・素材自体の表面改質が実現
アルマイト被膜はハニカム構造で無数の微細な孔(ポア)を持ち、最終工程で「封孔処理」を行うことでさらに耐久性が高まります。
『着色アルマイト処理(カラーアルマイト)—アルミに美しい色彩を与える高機能処理』
着色アルマイト処理はアルマイト被膜の微細な孔に染料を浸透させ、さらに封孔処理を行うことで、美しい色彩と高い耐久性を兼ね備えた表面処理を実現します。
《通常塗装と着色アルマイトの根本的な違い》
■ 着色アルマイト:
- 素材表面が±10~20μm酸化被膜に変化
- 素材自体を改質して着色
- 金属の質感を活かした発色
- 均一で美しい仕上がり
■ 通常の塗装:
- 素材表面に+10~350μmの塗料層を形成
- 素材上に塗料を積層
- 塗料本来の発色
- 塗装技術により仕上がりに差
【金属塗装 ~塗装の流れ(工程)を紹介~】
https://ja.nc-net.or.jp/company/98405/product/detail/188904/
【着色アルマイト(カラーアルマイト)の5大メリット】
1. 卓越した意匠性と豊富なカラーバリエーション
微細な孔に染料を均一に吸着させることで、塗装にはない深みと輝きのある発色を実現。
染料の種類や染色時間によって無限のカラーバリエーションが可能です。
金属本来の質感を活かした高級感ある仕上がりが製品の価値を高めます。
2. 優れた耐食性
アルマイト被膜が強固な保護層となり、アルミニウムを腐食から守ります。
屋外環境での使用にも適しており、長期間美しい外観を維持します。
3. 高い耐摩耗性と耐久性
アルマイト処理によって表面硬度がHv200以上に向上し、傷や摩耗に強くなります。
日常的な使用による摩擦にも強く、美観を長期間保ちます。
4. 絶縁性能
着色アルマイト被膜は電気を通しにくい特性があり、電子機器部品などで絶縁が必要な部分に最適です。
機能性と意匠性を同時に満たします。
5. 優れた放熱性
遠赤外線の放射性に優れており、熱を効率よく放出。
電子機器や放熱が必要な部品に適しています。
【着色アルマイトの特性と注意点】
高い品質と美しさを持つ着色アルマイト処理ですが、以下の特性について理解しておくことが重要です。
1. 材質や加工条件による色味の差
色味は材質や加工条件によって変化します。
アルミ合金の種類や加工ロットによって微妙な色味の差が生じる場合があります。
2. 環境による経年変化
太陽光に含まれる紫外線に弱いです。
強い紫外線や特殊環境下では長期間使用で退色する可能性があります。
3. 被膜の硬度と柔軟性
硬度が高い反面、アルマイト処理後の曲げ加工では被膜にひび割れが生じる場合があります。
4. 温度特性
約100℃程度の高温環境では被膜特性が変化する可能性があります。
【原田鉄工の強み - ブラスト処理×着色アルマイト処理で実現する高付加価値】
原田鉄工では自社ブラスト設備とパートナー会社との連携により、アルミニウム製品に対する最適な表面処理をご提案しています。
《独自の組み合わせ技術》
当社では「ブラスト処理」と「着色アルマイト処理」を組み合わせることで、従来にない独自の質感と発色を実現します。
この組み合わせにより、他社では真似できない付加価値の高い製品を生み出すことが可能です。
《豊富な実績と高い技術力》
これまで多数のアルミニウム製品の表面処理を手がけてきた実績があります。
塗装、着色アルマイトなどお客様のご要望に合わせた最適な処理方法をご提案します。
《自社設備によるワンストップ対応》
幅7m×奥行10m×高さ3.5mの大型ブラスト設備を自社で保有し、グリットブラストとサンドブラストの両方に対応。
素地調整から仕上げまで一貫した品質管理が可能です。
【アルミの剥がれない塗装方法】
https://www.nc-net.or.jp/company/98405/product/detail/207193/
【工場見学】 原田鉄工 ブラスト・塗装 防錆部
https://www.nc-net.or.jp/company/98405/product/detail/177785
【アルミニウム製品の差別化を実現しませんか?】
製品の見た目を美しく彩り、なおかつ耐久性を高める着色アルマイト処理はアルミニウム製品の価値を大きく向上させる最適な選択です。
他社と差別化された独自性のある製品を実現するために、原田鉄工の技術をぜひご活用ください。
アルミニウムの着色や表面処理でお悩みの方は、ぜひ一度ご相談ください。
経験豊かな専門スタッフがお客様のご要望に合わせた最適なソリューションをご提案いたします。
専門用語解説
◎アルミニウム (Aluminium)
元素記号Al、元素番号13の金属。鋼鉄の約1/3の重量で、自然に酸化被膜を形成する特性を持つ。単体では柔らかいため、通常は銅やマンガン、ニッケルなどと合金して使用される。
◎アルマイト処理 (Anodizing/Anodising)
アルミニウムを陽極として電気分解し、人工的に酸化被膜を生成する表面処理。耐食性・耐摩耗性が向上し、染料による着色も可能。
◎ブラスト処理 (Blast)
高圧空気で研削材を噴射し、表面の汚れや酸化膜を除去する処理。表面に微細な凹凸を形成し、後工程の密着性を向上させる。素地調整や梨地加工に使用。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【グリットブラストとサンドブラストの違い】
https://www.nc-net.or.jp/company/98405/product/detail/175611/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/pages/38/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
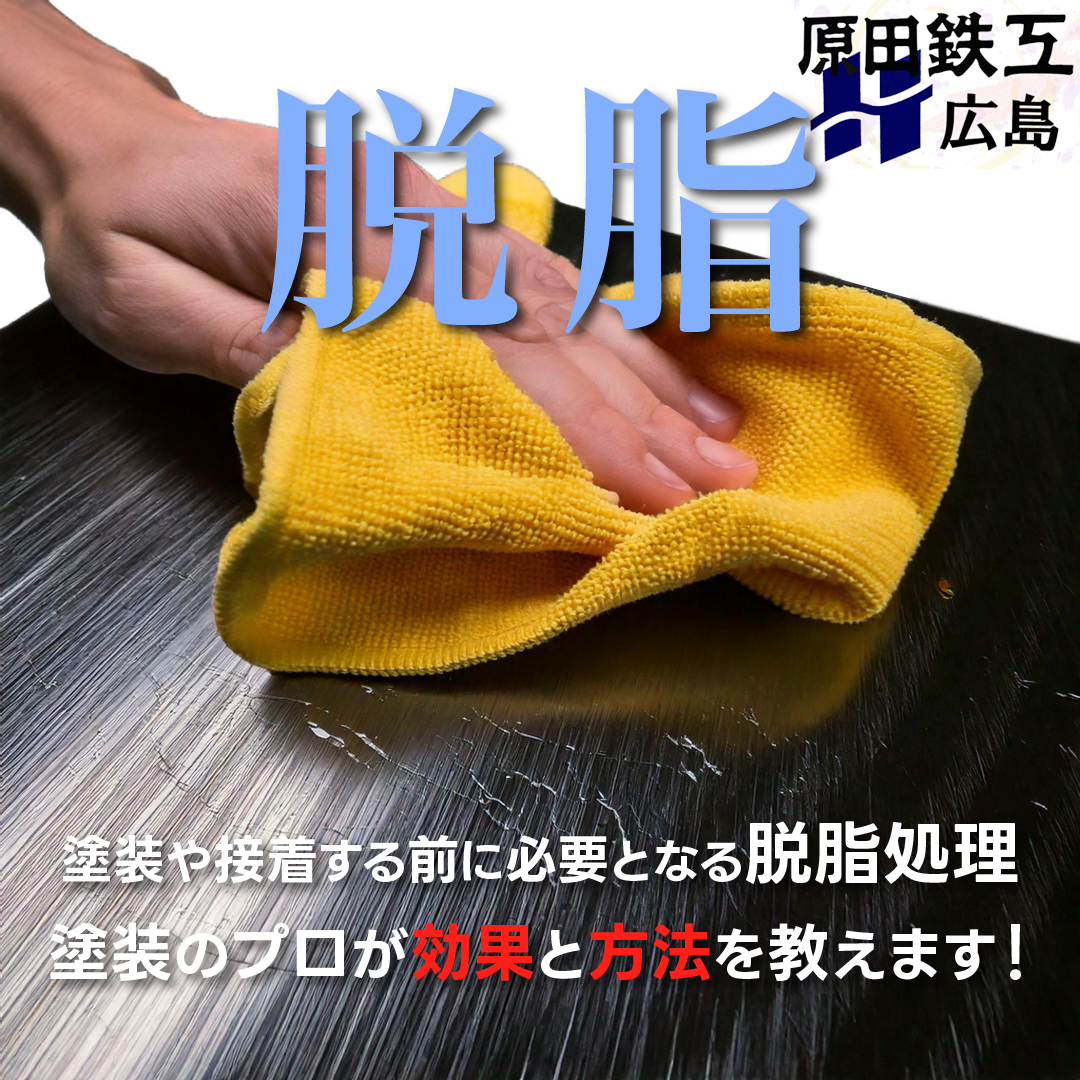
【脱脂処理とは?】塗装前に絶対欠かせない工程!効果と方法をプロが解説🔍
「脱脂のやり方が分からない」「社内でうまく脱脂できない」「品質を高めたい」——そんなときは、脱脂処理のプロにお任せください!
塗装や接着の品質を大きく左右する「脱脂処理」。
油分や汚れが残ったままでは「どんなに高性能な塗料でも密着不良・剥離・不具合の原因」になります。
この記事では、創業80年・金属塗装の専門企業【原田鉄工】が、脱脂処理の方法・効果・注意点を分かりやすくご紹介。
塗装をご検討中のご担当者様へ向けて、失敗しない脱脂処理のポイントもお伝えします!
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
✅ 脱脂処理とは?
脱脂処理とは金属表面などに付着した油分・汚れ・グリース等を除去する表面処理のことです。
主に塗装や接着の前処理として行われ、処理が不十分だと以下のような問題が起こります。
・塗装がはじかれる
・塗膜がすぐに剥がれる
・接着力が極端に低下する
つまり脱脂処理は「不良防止」と「品質維持」の要となる工程です。
【金属塗装|塗装方法や仕上がりを綺麗にするコツ】
https://harada-tekkou.co.jp/pages/73/
【塗料の種類と選び方|耐久性・特徴を徹底比較【2026年最新版】】
https://harada-tekkou.co.jp/pages/72/
✅ 脱脂処理の主な方法
脱脂処理には複数の手法があり、対象素材や付着物の種類に応じて選定することが重要です。
🔹 有機溶剤を使った脱脂(一般的な方法)
[シンナー、ガソリン、アセトンなど]
・特徴:洗浄力が高く、揮発性に優れており作業性が良い。
・注意点:可燃性のため火気厳禁。防護具の着用が必要!
🔹 中性洗剤や専用クリーナーを使った脱脂
[中性洗剤、市販の脱脂クリーナーなど]
・特徴:安全性が高く、手軽に扱える
・注意点:油分が多い場合は洗浄力が不足することも。乾燥・洗剤残りに注意が必要
🔹 槽浸漬による脱脂
[大型部品や複雑形状の脱脂]
・特徴:短時間でムラなく洗浄できる
・注意点:大型の設備が必要となります。高コストな場合が多くあります。
✅ 脱脂処理の効果とは?
脱脂処理には、以下のような大きなメリットがあります。
✔️ ① 不良の防止
油分による“はじき”や密着不良を防ぎます。
✔️ ② 仕上がりの向上
表面が清潔になることで、塗装の見た目も美しくなります。
✔️ ③ 耐久性の向上
密着性が高まることで塗膜のはがれを防止し、耐久性能を最大限発揮します。
【金属塗装のやり方!失敗する原因とは?】
https://www.nc-net.or.jp/company/98405/product/detail/230399/
✅ 脱脂処理の規格:SSPC-SP1とは?
国際的に採用されている脱脂処理の規格に、「SSPC-SP1(米国構造物塗装協会)」があります。
これは、「溶剤を使用して油や汚れなどの可視汚染物を除去する処理」に関する明確な基準です。
📌 詳しくはこちら
【SSPC SP-1】溶剤洗浄で行う表面処理について
https://www.nc-net.or.jp/company/98405/product/detail/210619/
【ブラスト規格と素地調整・下地処理の解説|ISO・SSPC・ケレン比較】
https://harada-tekkou.co.jp/pages/57/
✅ 原田鉄工の脱脂処理サービスが選ばれる理由
当社では以下の2つの手法を使い分け、あらゆる脱脂洗浄に対応しています。
🧪 ① 特殊薬品による洗浄
素材を傷つけずに、油分や錆を確実に除去できます。
【金属の錆だけ除去】
https://ja.nc-net.or.jp/company/98405/product/detail/244065
🧰 ② 大型ブラスト・塗装設備
脱脂とブラスト処理によって微細な凹凸を形成し、塗料の密着性を大幅に向上させます。
【ブラスト加工とは?代表的な加工方法の原理とメリット・デメリット】
https://harada-tekkou.co.jp/pages/61/
▶️ 設備スペック:幅7m × 奥行10m × 高さ3.5m
▶️ ブラスト加工の効果と選び方
広大な屋内塗装ブースを完備しており、処理後の塗装までワンストップで対応可能です。
海上・海中・沿岸部向けなどの厳しい環境下で、50年以上の耐久実績を誇ります。
◎脱脂処理(英語:Degrease)
塗装前に材料表面に付着したゴミや油分を取り除くために有機溶剤(シンナー等)で洗浄を行う事。
油分が残っていると塗料がはじかれたり、付着不良が起こる可能性がある。
◎表面処理(英語:Surface treatment/Surface preparation)
素材表面の性質を向上させる目的に行う処理のことです。
研磨・塗装・メッキ・熱など多くの処理方法があります。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【グリットブラストとサンドブラストの違い】
https://www.nc-net.or.jp/company/98405/product/detail/175611/
-------------------------------------------------------------------------------------------------
✅ こんなお悩みありませんか?
・塗装がすぐに剥がれてしまう
・社内の脱脂処理がうまくいかず不良が出る
・外注先を探しているが、どこが信頼できるか分からない
\ そのお悩み、原田鉄工が解決します!/
脱脂処理〜塗装まで一貫対応可能だから、工程管理がラクに。
信頼性・コストパフォーマンス・納期厳守でお応えします!
📞 ご相談・御見積もりはこちら
▶️ お問い合わせフォーム
📞 TEL:082-232-2445
📠 FAX:082-293-0286
📧 メール:bousei@harada-tekkou.co.jp
担当:垰(タオ)/携帯:090-3742-9768

【四隅の内角R0.2】
プレスや曲げ加工では出しにくい四隅のコーナーRも精密鋳造ならシャープな表現が可能です。
【薄肉】
鋳造性の高い当社のロストワックスなら厚み1mmの薄肉形状も鋳出し可能です。
【小ロット対応】
小ロット(10個~)の試作品であれば、安価な金型『クイックシステム』(ロストワックス金型4.9万円~)が最適です。大きさは60x90x50程度まで。
【お問い合わせはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)
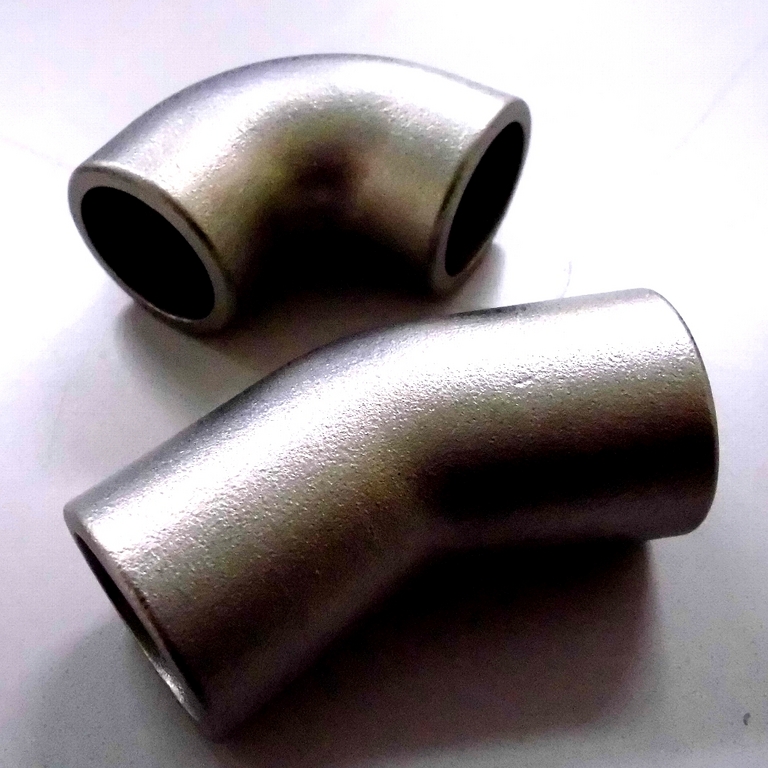
【小ロットの曲げパイプをロストワックスでご提案】
内部の内カドを滑らかにする事で流体の抵抗を緩和することが可能です。
また、段付きや内径の変化にも対応可能です。
【ニアネットシェイプのご提案】
たとえばパイプやカラー、スリーブなどの単純形状部品であっても曲がっていては完成品にするには五軸加工やプレス、溶接など時間とコストがかかりがち、そこでロストワックス精密鋳造法にて完成品に限りなく形状を近づけておくことで必要最小限の追加工で、または精度が合えばロストワックス素材のままご使用いただけますので、大幅なリードタイム短縮、コスト削減が期待できます。
【 お問い合わせはこちら 】
広島支店
tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所
tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所
tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店
tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店
tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)

①有機物や自由曲線を含む
物体のCTスキャンも容易にできます。
詳細で立体的なデータを得られます。
また、3DCADデータに変換して
図面に起こすことができます。
②完成前の製品の寸法測定ができます。
立体的に検証が可能で、製品が寸法通りに
できているか確認が容易です。
③仏像や文化財など、歴史的に価値のある
ものの検証にご利用いただけます。
検証用に撮影した3Dデータは
資料として保存が可能です。
CTスキャンにご興味のある方、
製品の非破壊内部検査をお考えの方
お気軽にご連絡ください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castem.co.jp
施設内の見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
2018/11/07 harada

キャステム京都(LiQ)では、
CTスキャンサービスを行っております。
樹脂パーツや金属部品、溶接補修後の部分など、
今まで非破壊では見えなかった内部欠陥の観察が容易に行えます。
図面化しずらい3次元形状や有機的なデザイン、
今まで手仕上げしていた形状をCTスキャナで読み取り
データ化することで簡単に複製することができます。
内部構造のスキャンはもちろん、
透明な材質や表面に光沢のある材質のものも
処理をせずにそのままスキャンすることができます。
CTスキャンを産業活用される際は
ぜひ一度キャステム京都にお問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル

①産業用X線CTスキャナを用いて破壊することなく
内部の状態が用意に観察できます。
その特徴を利用して試作品や文化財等を
非破壊にて内部の調査や観察が可能となります。
②またCTスキャンにより得られた3Dデータから
設計図との重ね合わせによる形状比較が可能です。
製品の出来栄えが3Dデジタル画像で検証できます。
③CTスキャンは、物体内部の異物の検出に活用していただけます。
またX線の透過率の違いからおおよその異物の材質を
推定することが可能です。
袋や梱包を破ることなく、検査することができます。
④CTスキャンによって得られた3Dデータを、
設計図データと照らし合わせ、設計値と実値の差を
実際に検証することが可能です。
CTスキャンから得られたデータは、
寸法の測定や3DCADデータに変換可能です。
まずはお気軽に弊社までご相談ください。
お問いあわせお待ちしております。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castem.co.jp
施設内の見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

このようなお悩みはございませんか?
・製品を壊さずに内部の状況が見たい
・完成した製品が寸法通りか確かめたい
・新しい製品の断面図が見たい
・内部の欠陥の有無を検査したい
CTスキャンでは、これらの要望にすべて
お答えすることができます。
X線の透過のしやすさ、密度の違いを測定し、
例えば未開封の製品に混入した異物を
発見した際、ある程度の材質を
推定することが可能となっています。
キャステム京都ではCTスキャンを使い
様々な用途に用いております。
まずはお気軽にお問い合わせください。
ご連絡お待ちしております。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
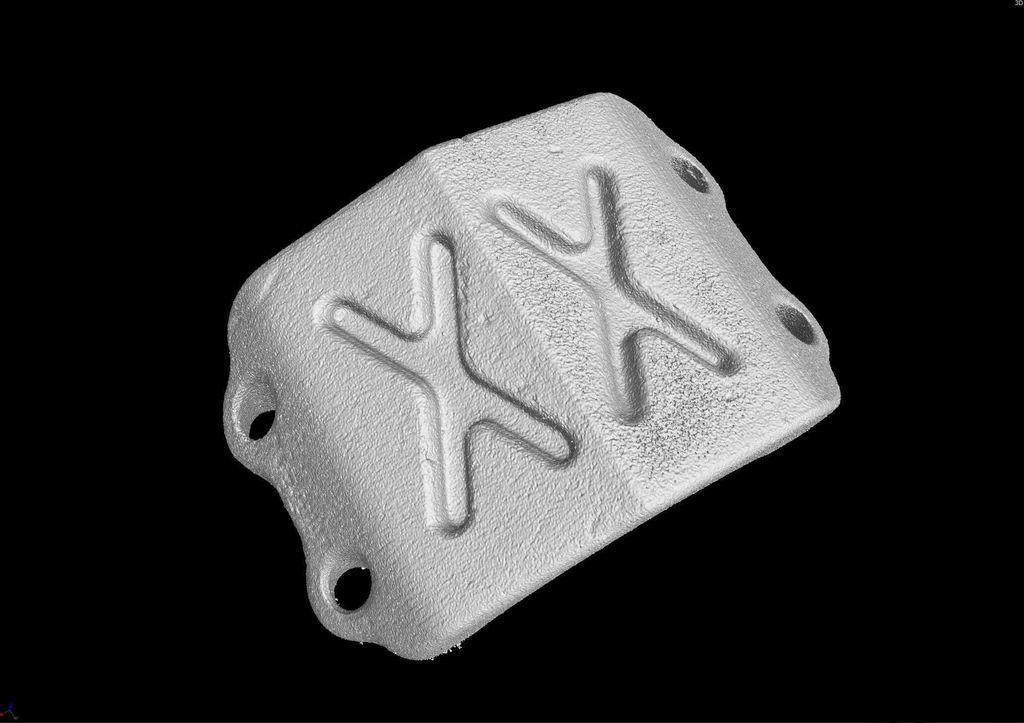
CTスキャナは鉄や鉛といった密度の高い金属で作られた製品を除いて、
材質を問わず様々な対象物の形状をスキャンすることが可能です。
ですので、植物や昆虫、生体などを代表する自由曲面を持つ
3Dデータ・3Dモデルの制作に活用することが出来ます。
また、一度のスキャンで細かな突起や対象物全体の形を
捕らえることが可能となっております。
さらに、スキャンしたデータを
3Dプリンターで出力できます。
鋳造で金属製品にすることも可能です。
ご興味、ご質問等ございましたら
ぜひ一度キャステム京都に
お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
見学自由ですので、ぜひぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

CTスキャンが適用できる素材の例…
木材、鋳造物、石物、セラミックス、半導体、
生物、植物、金属製品、文房具など
非破壊にて、内部構造の検査・評価ができます。
内部の欠陥、鋳巣の検証ができるのも
CTスキャンの大きな特徴となっています。
お客様の任意の断面にての検査も可能です。
撮影データをもとに、CADデータに
変換することも可能となっています。
お問い合わせ、お待ちしております。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castem.co.jp
見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
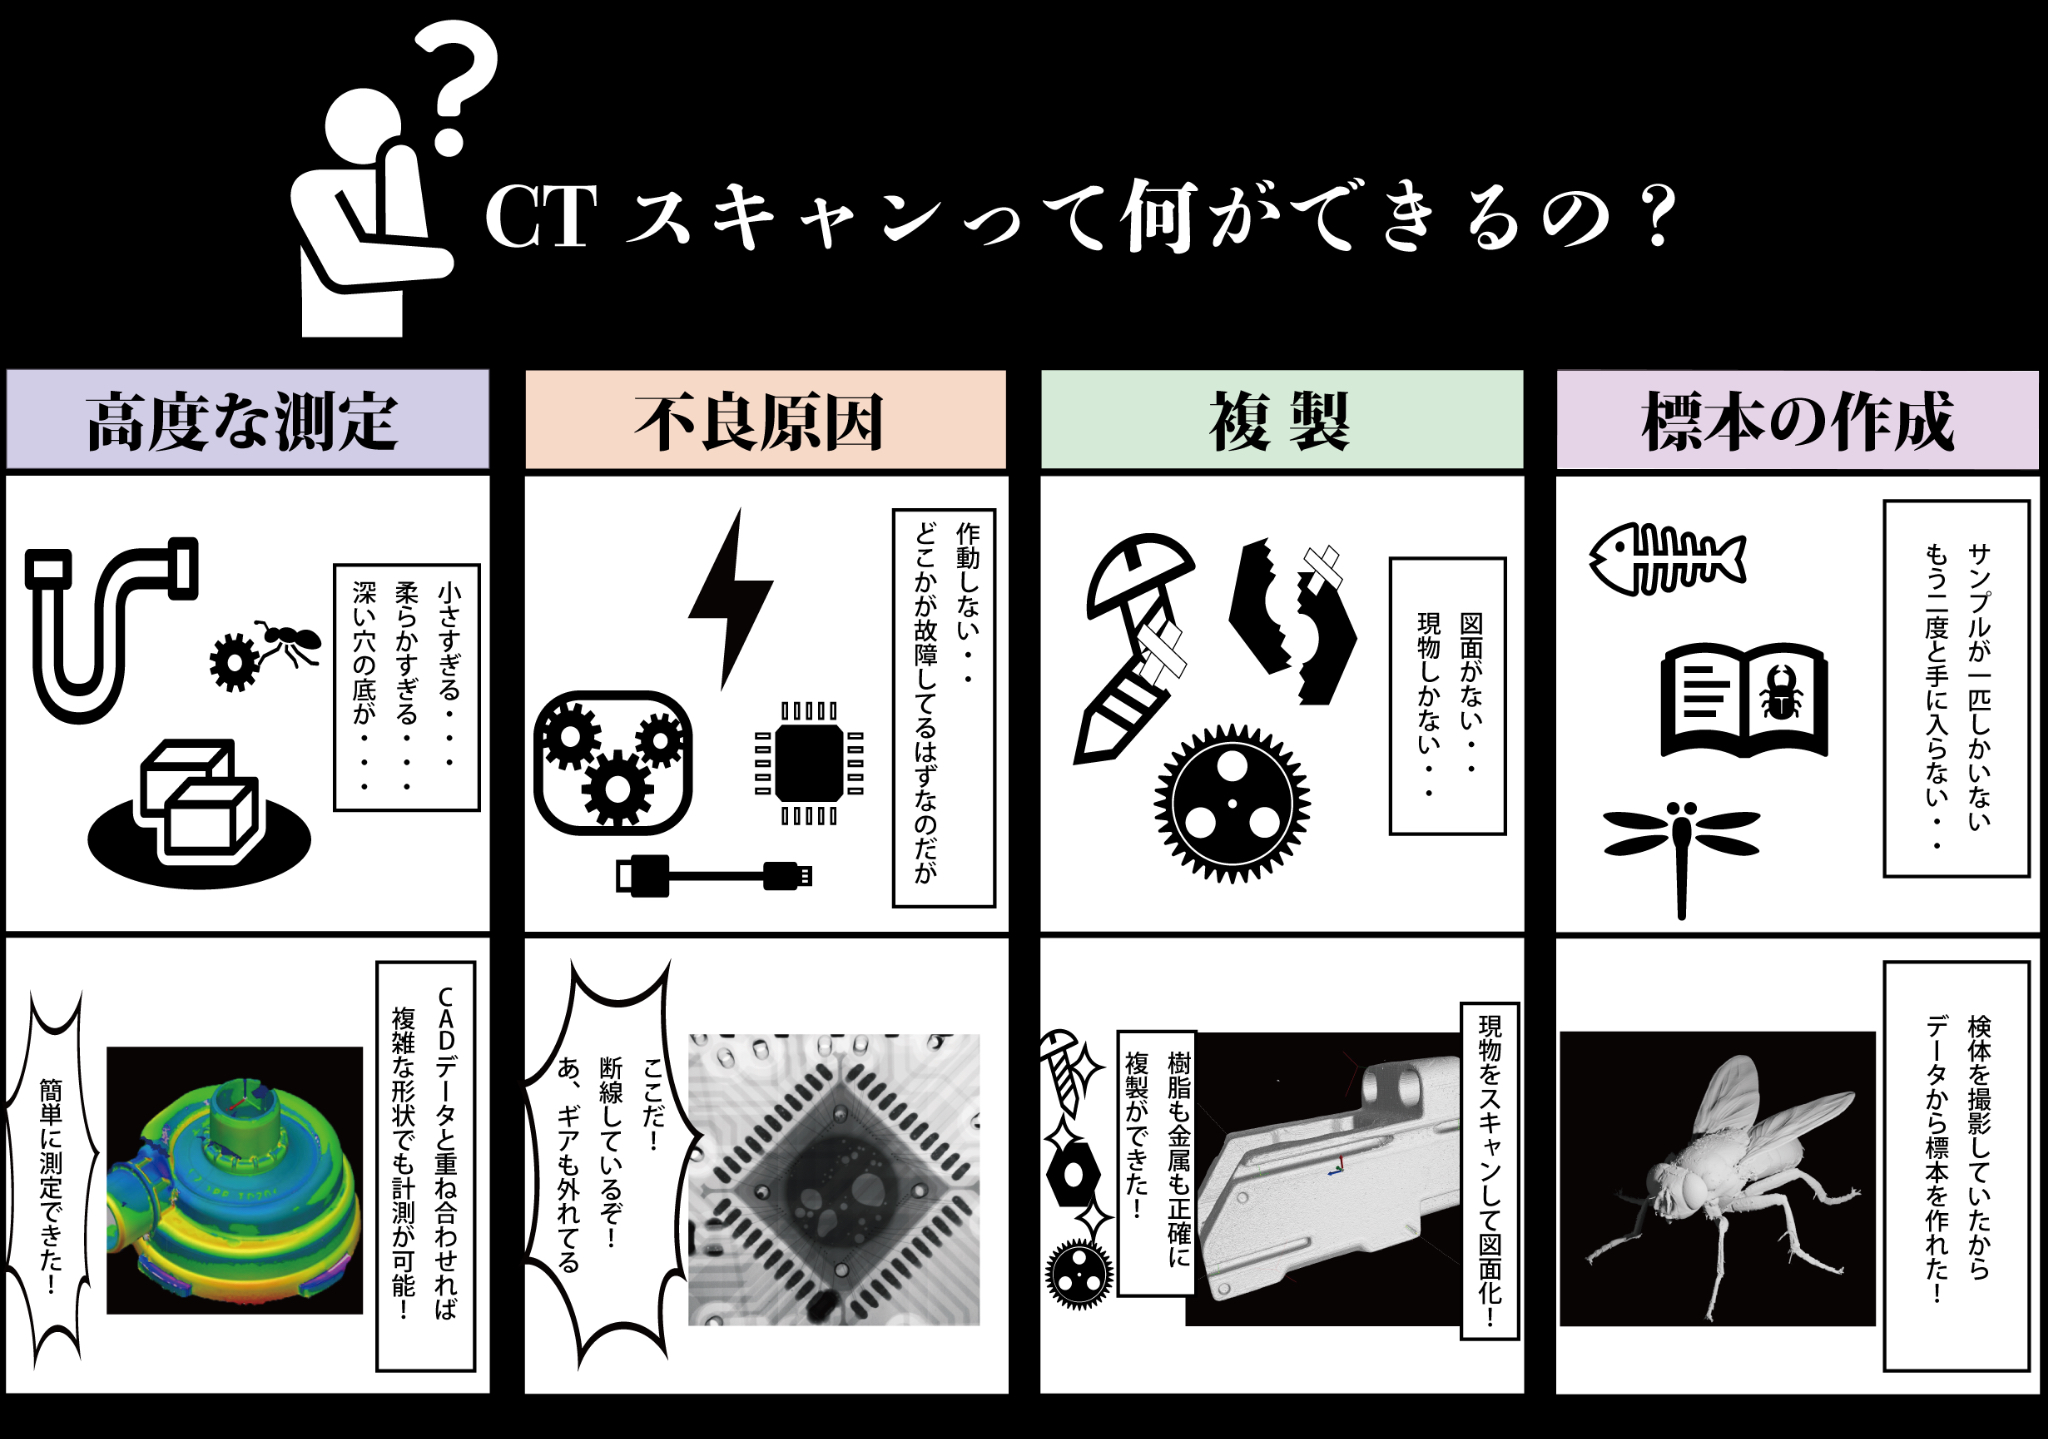
【CTスキャン受託サービス】
チタンやマグネシウム、アルミニウムの溶接の内部欠陥も非破壊検査が可能です。
ニコン MCT225
【主な特長】
・測定精度9+L/50μm(校正済み、VDI/VDE 2630準拠)
・フルスクリーン画像用と制御ソフトウェア用のデュアルモニタ
・開放管反射型225kVマイクロフォーカスX線源
・メンテナンスが容易な開放型X線管
・高精度マニピュレータ搭載
・防護キャビネット(特別な予防策は不要、放射線被曝を抑制)
・直径250mm、高さ450mmまで対応
鉄で15mm、アルミで70mm程度の厚みまで内部欠陥の確認が可能です。
部品の内部欠陥の確認、検証が可能になります。
お困りの件等ございましたらお気軽にお電話ください!
【お問合せはこちら】
キャステム京都(LiQ) :
tel: 075-325-1811/ fax: 075-325-1911
kyoto@castem.co.jp

【CTスキャン受託サービス】
キャステムLiQビルでは
Nikon MCT225を利用した
X線CTスキャンサービスを行なっております。
プラスチック、樹脂、CFRPなどの製品のボイドをCTスキャンで検査いたします。
お客様の試料をお預かりしてスキャン、
または当社スタッフが付き添って
お客様がスキャンしていただくことも可能です。
大切な試料でしたら、梱包のまま
スキャンすることも可能です。
京都LiQビルではさらに、スキャンしたデータを
3Dプリンターで抽出、さらには、ロストワックス
製法による鋳造で金属製品にすることも可能です。
見学自由ですので、是非お気軽に遊びに来てください。
お困りの件等ございましたら
お気軽にお電話ください!
【お問合せはこちら】
キャステム京都(LiQ) :
tel: 075-325-1811/ fax: 075-325-1911
kyoto@castem.co.jp
2018/11/05 harada

X線CTスキャンでは、数千枚単位でスキャンすることで
対象物内部全体をあらゆる角度から見ることができ、
切断して分析する場合に比べてより詳しい検査が可能です。
非破壊での観察ですので、様々なものに使用できます。
《 具体t的な観察・検査例 》
部品同士の噛みあわせや位置関係を壊さず確認することができます。
有機的で複雑な形状も3Dデータとして取得できます。
貴重な文化財、発掘品の分析も当社ではご相談に応じます。
他にも…
・鋳造品などの金属部品の分析
・内部の部品状態の可視化
・金属光沢を持つ製品の形状を得る
まずは、お気軽に弊社までお問い合わせくださいませ。
ご連絡、お待ちしております。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castm.co.jp
施設内の見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
2018/11/14 harada

X線CTスキャンを活用して
製品の開発・改良に生かすことができます。
さらには設計図のない現物から、
3DCADデータを作成するサービスもございます。
工業製品はもちろんのこと、
フィギュアや仏像といった歴史的に価値のあるものなど
幅広いジャンルの受託分析サービスを
弊社は行っております。
3Dスキャン技術は未知の可能性を存分に秘めており、
これから沢山の発見と便利な生活への
アシストをしてくれる存在だと捕らえています。
施設内の見学は自由となっておりますので
お気軽にお越しください。
ご興味、ご質問等ございましたら
ぜひ一度キャステム京都に
お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
メールアドレス:kyoto@castem.co.jp
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

製品を破壊せずに内部品質を確認・評価
してみませんか?
キャステム京都では、CTスキャンを用いて
工業製品の非破壊検査を可能にします。
CTスキャナの利点は、製品を破壊することなく
全形状を把握するため、短時間で欠陥部の位置や
各部位の大きさを確認することが出来ます。
また、内部形状の寸法の測定ができ、
完成前の製品の設計値・実値比較を可能にします。
ご興味、ご質問等ございましたら
ぜひ一度お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

【CTスキャンを活用しませんか?】
製品の傷や欠けなどは目視で確認できても、
内部で起きている鋳巣・欠陥などの問題は確認することが難しいものでした。
製品の不良が起きてから内部の検査をするのではなく、
問題が起こる前に製品を傷つけないで検査や評価することができる
非破壊検査”は、品質の安定または技術の向上に繋がり、
重要性の高い検査方法のひとつです。
【スキャニングの特徴】
産業用CTスキャナは高品質なデータを得ることが出来ます。
工業製品の品質検査や評価など、さまざまな用途で利用可能です。
【スキャニングを終えた後にできること】
CTスキャンで取得した3Dデータから設計図との形状比較が可能です。
これにより製品の出来栄えが3Dデジタル画像で検証できます。
キャステム京都ではこれまでに様々な案件を
承ってまいりました。
まずはお気軽にご相談ください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castem.co.jp
見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

・部品の内部が見たい
・非破壊での内部評価がしたい
・立体物をスキャンしてCADデータ化したい
・欠陥や寸法の誤差があるか確認したい
CTスキャンでは、対象物を非破壊で検査することが
できます。また、X線透過率の違いを利用し
梱包状態のままでのスキャンも可能です。
生体や歴史的に価値のあるものの観察も
キャステム京都では行っています。
ご興味、ご質問等ございましたら
ぜひ一度キャステム京都に
お問合せください。
また、見学自由となっておりますので
ぜひLiQに遊びに来てください!
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

ガス取入れ口用パイプ製品で安全供給を実現|スチール・ステンレス対応の一気通貫加工
─────────────────────────────────────
►【ガス供給設備で直面する深刻な課題】
現代の産業施設や住宅設備において、都市ガスやプロパンガス等の安全な供給は生命に関わる重要な問題です。特に《ガス取入れ口用パイプ製品》は、ガス供給システムの入り口として最も重要な役割を担っています。
しかし、多くの現場でこんな課題に直面していませんか:
・複数の業者に加工を依頼することによる品質のばらつき
・フランジ部分の機械加工精度不足による接続不良
・設備への取付用プレート製作の板金加工での寸法誤差
・パイプへのネジ切加工の精度不良による気密性の問題
・溶接品質の不安定さによる安全性への懸念
・メッキ処理後の品質管理の困難さ
これらの課題は単独で解決するものではありません。都市ガス、プロパンガス等を設備の中に供給するための入り口にあたるパイプ加工製品だからこそ、全ての工程で最高レベルの品質管理が求められます。
《ガス取入れ口用パイプ製品》において重要なのは、スチールパイプとステンレスパイプという異なる材質特性を理解し、それぞれに最適な加工技術を組み合わせることです。フランジ部分の機械加工、設備への取付用プレート製作の板金加工、そしてパイプへのネジ切加工、曲げ加工、さらにそれらの部品を合体させるための溶接、溶接処理後のメッキ処理とまさにいろいろな加工方法が組み合わさった製品だからこそ、これらの加工が一気通貫で対応可能な体制が不可欠なんです。
─────────────────────────────────────
►【一気通貫加工による複合技術の詳細解説】
★70年以上の実績で培った総合加工技術
《ガス取入れ口用パイプ製品》の製造には、機械加工・塑性加工・溶接加工という3つの主要技術領域を組み合わせた複合的なアプローチが必要です。
◎【第一工程:フランジ部分の機械加工】
スチールパイプ、ステンレスパイプそれぞれの材質特性に応じた精密加工を実施します。
・NC旋盤23台(シチズン・ミヤノ製)による高精度切削
・マシニングセンター12台による多軸加工
・5インチチャック、8インチチャック対応で多様な径に対応
《加工のポイント》
回転している材料に刃物を当て、外径を削る精密加工により、ガス接続部分の気密性を確保する寸法精度を実現します。
◎【第二工程:設備への取付用プレート製作の板金加工】
・プレス機(コマツ、長尾製)によるツブシ・曲げ等の変形加工
・レーザー加工による高精度な穴あけ・切断加工
・各種板材(SS材、SUS材等)への対応
◎【第三工程:パイプへのネジ切加工・曲げ加工】
・NCベンダー10台による三次元曲げ加工(φ4~φ40対応)
・端末加工機8台による拡管・絞り等の成形加工
✔ 曲げ加工の特徴:
変形加工のため切り粉等の副産物が出ない環境に優しい加工方法です。
◎【第四工程:溶接による部品統合】
これらの部品を合体させるための溶接工程では、材質に応じた最適な溶接方法を選択:
・ロウ付け装置9ステーション(ブロンズロウ付け、銀ロウ付け)
・電気溶接機4台(半自動・ロボット対応)
・TIG溶接機2台
特にロウ付けは当社の主力技術で、スチールパイプ、ステンレスパイプ、銅、真鍮などのロウ付け加工を行い、気密試験を実施して出荷しています。
◎【第五工程:溶接処理後のメッキ処理】
企業間ネットワークを活用した表面処理:
・三価クロメート処理(環境対応メッキ)
・無電解ニッケルメッキ
・パイプ内面メッキ処理
この一連の工程により、都市ガス、プロパンガス等を設備の中に供給するための入り口にあたるパイプ加工製品として、最高レベルの品質と安全性を確保します。
─────────────────────────────────────
►【マトリックス生産方式による品質管理システム】
★一気通貫だからこそ実現できる品質の一貫性
従来の分業体制では、工程間での品質管理に限界がありました。しかし、《日送りカード方式》による独自のマトリックス生産システムにより、全工程を通じた品質管理を実現しています。
《品質管理の特徴》
・材料調達から最終検査まで一貫した品質管理
・工程間での情報共有による不良の早期発見
・ISO9001・ISO14001取得による国際品質規格準拠
・マツダ株式会社品質優良認定会社として認定
◎検査設備による品質保証:
・キーエンス製三次元測定機
・キーエンス製画像寸法測定器
・表面粗さ測定機、投影機、硬度計
・気密試験装置による最終検査
《生産対応の柔軟性》
・月産数十個から数万個まで対応可能
・年間数十個納品の製品から月数万個納品まで
・急な仕様変更にも迅速対応
これにより、《ガス取入れ口用パイプ製品》として求められる高い安全性と信頼性を、あらゆる生産ロットで確保できます。
特に、設備への取付用プレート製作の板金加工から、パイプへのネジ切加工、曲げ加工、溶接、メッキ処理まで、全ての工程が同一品質基準で管理されることで、予期しないトラブルのリスクを大幅に低減できています。
─────────────────────────────────────
►【継続的な技術革新への取り組み】
★お客様の未来のニーズに先駆けて
昭和27年創業以来、「環境の変化をビジネスチャンスとして、前向きに考え、行動していける」という方針で技術革新に挑戦し続けています。
《最新設備への積極投資》
・シチズン・ミヤノBNA-42C ASRX-45PN給材機付NC自動盤
・ブラザー CNCタッピングセンター TC-S2D
・千代田 CNCパイプベンダー MODEL EX-300、EX-400
・安川ロボット溶接機
《3Dプリンター活用による効率化》
従来の鉄製ベースプレートとブロックを組み合わせた形状検査具を、ベース板のレーザー加工と3Dプリンターによるブロックとの組み合わせに変更。コスト削減と精度向上を同時実現。
これらの技術革新により、スチールパイプ、ステンレスパイプを使用した《ガス取入れ口用パイプ製品》の加工技術を、さらに高次元で提供できるようになりました。
─────────────────────────────────────
►【課題解決への具体的な行動提案】
★まずは専門スタッフにご相談を
ここまでお読みいただき、ありがとうございます。《ガス取入れ口用パイプ製品》における一気通貫加工の可能性を感じていただけたでしょうか。
《こんなお困りごとはございませんか?》
✔ 複数業者管理の煩雑さでお困りの方
✔ 品質のばらつきにお悩みの方
✔ 納期調整の難しさを感じている方
✔ コスト削減の必要性を感じている方
✔ 安全性向上への取り組みをお考えの方
もしこのような課題をお持ちでしたら、ぜひ一度詳しくご相談ください。
《具体的な相談内容》
・現在の課題についての詳細ヒアリング
・最適な材料・加工方法のご提案
・概算見積もりの迅速な提示
・サンプル製作による品質確認
フランジ部分の機械加工、設備への取付用プレート製作の板金加工、そしてパイプへのネジ切加工、曲げ加工、さらにそれらの部品を合体させるための溶接、溶接処理後のメッキ処理とまさにいろいろな加工方法が組み合わさった製品だからこそ、専門知識を持つスタッフが直接対応いたします。
◎技術相談・見積依頼フォーム:https://ja.nc-net.or.jp/company/81014/inquiry/
少量生産から大量生産まで、月産10個から数万個まで対応可能です。現在、東は東京から西は久留米まで量産品対応実績があります。
─────────────────────────────────────
►【会社概要】
松田鉄工株式会社
〒739-0264 広島県東広島市志和町七条椛坂1700
TEL:082-433-4544
FAX:082-433-2628
コーポレートサイト:https://mtd-co.jp/
技術相談・見積依頼フォーム:https://ja.nc-net.or.jp/company/81014/inquiry/

給湯器・ガス空調設備向けガス配管用パイプ
URL↓
https://mtd-co.jp/product04
─────────────────────────────────────
★給湯器のガス配管で「この材質で本当に大丈夫?」って不安になったことありませんか?
現代の建築設備において、給湯器やガス空調設備、ガス自家発電機などの設備は、私たちの快適な生活を支える重要なインフラです。しかし、これらの設備を安全に稼働させるためには、適切なガス配管用パイプの選定が欠かせません。
特に給湯器の場合、高温環境での耐久性とガス漏れに対する絶対的な安全性が求められます。ガス空調設備では、季節を通じた温度変化への対応力が重要です。そして、ガス自家発電機では、24時間365日の連続運転に耐える信頼性が必要不可欠です。
松田鉄工(株)では、70年以上の金属加工実績を持つ専門メーカーとして、給湯器・ガス空調設備・ガス自家発電機向けのガス配管用パイプについて、一気通貫の生産体制で用途に合わせたスチール製、ステンレス製、銅パイプ製の配管パイプの製造を手掛けています。
─────────────────────────────────────
►【用途別ガス配管用パイプ材質の詳細解説】
◎スチール製パイプの特徴:
給湯器配管でスチール製を選択する場合、STKM材やSTK材などの機械構造用炭素鋼管が適しています。高い機械的強度により、配管系統全体の安定性を確保できます。
・優れた耐圧性能:一般的な都市ガス圧力に十分対応
・加工性の良さ:現場での配管施工が容易
・コストパフォーマンス:初期投資を抑えられる
・表面処理対応:防錆処理により長期使用が可能
◎ステンレス製パイプの特徴:
給湯器の高級機種や業務用給湯器では、ステンレス製ガス配管用パイプが選ばれることが多くあります。
・優れた耐熱性:高温環境での長期安定性
・耐食性:結露や腐食性ガスに対する強い抵抗力
・清浄性:配管内部の清潔さを長期間維持
・メンテナンス性:汚れが付着しにくく、清掃が容易
特に温泉地や海岸近くなど、腐食環境が厳しい場所での給湯器配管には、ステンレス製が威力を発揮します。
◎銅パイプ製の特徴:
給湯器配管において、銅パイプ製は特殊な用途で使用されます。
・優れた熱伝導性:効率的な熱交換が可能
・抗菌性:衛生面でのメリット
・加工性:複雑な配管ルートにも対応
・ロウ付け適性:確実な気密接合が可能
─────────────────────────────────────
►【解決手法の詳細】最適加工技術による品質確保
●《一気通貫生産体制による品質の作り込み》
松田鉄工では、材料調達から最終製品まで一気通貫の生産体制を構築しています。これにより、各工程間での品質情報の連携が確実となり、製品全体の信頼性向上を実現しています。
✔ 一気通貫体制の特徴:
・工程間の情報共有による不良の早期発見
・迅速な品質改善対応による顧客満足度向上
・責任の所在明確化による安心感の提供
●《精密機械加工による寸法精度の確保》
URL↓
https://mtd-co.jp/process
ガス配管用パイプの安全性は、接続部の精度に大きく左右されます。特に給湯器やガス自家発電機では、わずかなガス漏れも許されません。
✔ NC旋盤による高精度加工:
φ4からφ70まで対応し、接続部の寸法精度を満足させます。回転精度の高いNC旋盤により、真円度と同軸度を厳格に管理し、確実な接合を可能にします。
✔ マシニングセンターによる複合加工:
ガス自家発電機などの複雑な配管システムでは、1つの部品に複数の加工が必要な場合があります。マシニングセンターによる一括加工により、各加工面の位置精度を確保します。
●《塑性加工による形状最適化》
限られたスペースに配管を設置する給湯器やガス空調設備では、3次元的な曲げ加工が必要不可欠です。
✔ CNCベンダーによる精密曲げ:
パイプ径φ4からφ40まで、設計図面通りの正確な曲げ角度を実現します。スプリングバック(曲げ戻り)を予測した補正により、一発で所定の角度に仕上げます。
「こんな複雑な形でも一発で決まるんじゃ!」とお客様から驚かれることもあります。
✔ 端末加工による接続部成形:
拡管・フレアー・絞りなど、接続方式に応じた端末形状を精密に加工します。特にガス配管では気密性が生命線ですから、寸法管理を徹底しています。
●《溶接・ロウ付け技術による確実な接合》
ガス配管用パイプの接合部は、システム全体の安全性を決定する最重要ポイントです。一気通貫の品質管理により、全工程での品質確保を実現しています。
✔ 材質別最適ロウ付け技術:
・スチール製:ブロンズロウ付け、炭酸ガスアーク溶接による高強度接合
・ステンレス製:銀ロウ付け、TIG溶接による耐食性接合
・銅パイプ製:リン銅ロウ付けによる高品質接合
✔ 全品気密試験の実施:
すべてのロウ付け製品に対して気密試験を実施し、漏れゼロを確認してから出荷します。この徹底した品質管理が、現場での安全性を保証しています。
────────────────────────────
►【技術的優位性】70年の蓄積技術による品質保証
●《マトリックス生産システムによる柔軟対応》
URL↓
https://mtd-co.jp/process
https://ja.nc-net.or.jp/company/81014/product/detail/43143/
✔ マトリックス生産システムの特徴:
・製品特性と生産量に応じた最適ライン選択
・設備稼働率の最大化による生産効率向上
・工程間の柔軟な連携による短納期対応
・品質と生産性のバランス最適化
✔ 対応可能範囲:
・試作・開発品:月産10個程度から対応
・量産品:月産数万個まで安定供給
・緊急対応:故障時の緊急部品製作も可能
●《一気通貫品質保証体制の充実》
ISO9001・ISO14001取得により、国際基準の品質管理を実施しています。また、マツダ株式会社品質優良認定会社として、自動車業界レベルの厳格な品質基準をクリアしています。設計から出荷まで一気通貫での品質保証により、お客様に安心していただける製品をお届けしています。
URL↓
https://mtd-co.jp/company
✔ 検査体制の特徴:
・三次元測定機による寸法検査
・気密試験装置による漏れ検査
・材料証明書による材質保証
・工程内検査による品質の作り込み
・一気通貫でのトレーサビリティ確保
─────────────────────────────────────
►【環境・安全への取り組み】持続可能な配管システム
●《環境配慮型製造プロセス》
一気通貫の生産体制により、物流効率の最適化と環境負荷の最小化を実現しています。塑性加工技術の活用により、切り粉などの廃棄物を最小限に抑えた環境に優しい製造を実現しています。
●《安全性重視の設計・製造》
ガス配管という特殊な用途を踏まえ、安全性を最優先とした一気通貫の製造を徹底しています。
─────────────────────────────────────
►【お客様サポート体制】設計から量産まで一気通貫対応
●《設計段階からの技術提案》
設計・試作・量産まで一気通貫でサポートすることで、開発期間の短縮とコスト最適化を実現します。マトリックス生産システムにより、開発段階から量産まで最適な製造方法をご提案できます。
●《一気通貫サポート体制の詳細》
・設計支援:CAD対応と技術提案
・試作対応:迅速な試作品製作
・評価サポート:各種試験対応
・量産移行:スムーズな生産立ち上げ
・アフターサポート:継続的な品質改善提案
─────────────────────────────────────
►【まとめ】最適なガス配管用パイプシステムの実現
給湯器、ガス空調設備、ガス自家発電機向けのガス配管用パイプは、それぞれ異なる要求性能を持っています。用途に合わせてスチール製、ステンレス製、銅パイプ製を適切に選択し、一気通貫の生産体制とマトリックス生産システムにより、精密な加工技術と品質管理を実現し、安全で信頼性の高い配管システムをお客様にお届けすることが重要です。
70年以上の金属加工実績を持つ専門メーカーとして、一気通貫の生産体制でお客様の製品開発から量産まで、継続してサポートいたします。「加工品質に不安がある」「コストと品質のバランスが難しい」「多品種の製品に対応してほしい」といったお悩みをお持ちの方は、ぜひ一度ご相談ください。
機械加工・塑性加工・溶接加工・表面処理・組立・耐圧検査まで、社内一気通貫体制とマトリックス生産システムでお客様のニーズにお応えします。給湯器の快適性向上、ガス空調設備の省エネ化、ガス自家発電機の高信頼性実現に貢献し、より良い社会の実現をお手伝いいたします。
─────────────────────────────────────
►【会社概要・お問い合わせ】
松田鉄工株式会社
〒739-0264 広島県東広島市志和町七条椛坂1700
TEL:082-433-4544
FAX:082-433-2628
コーポレートサイト:https://mtd-co.jp/
技術相談・見積依頼フォーム:https://ja.nc-net.or.jp/company/81014/inquiry/
★まずはお気軽にご相談ください。給湯器・ガス空調設備・ガス自家発電機向けガス配管用パイプに関する技術的なご質問から具体的な見積もりまで、専門スタッフが丁寧に対応いたします。
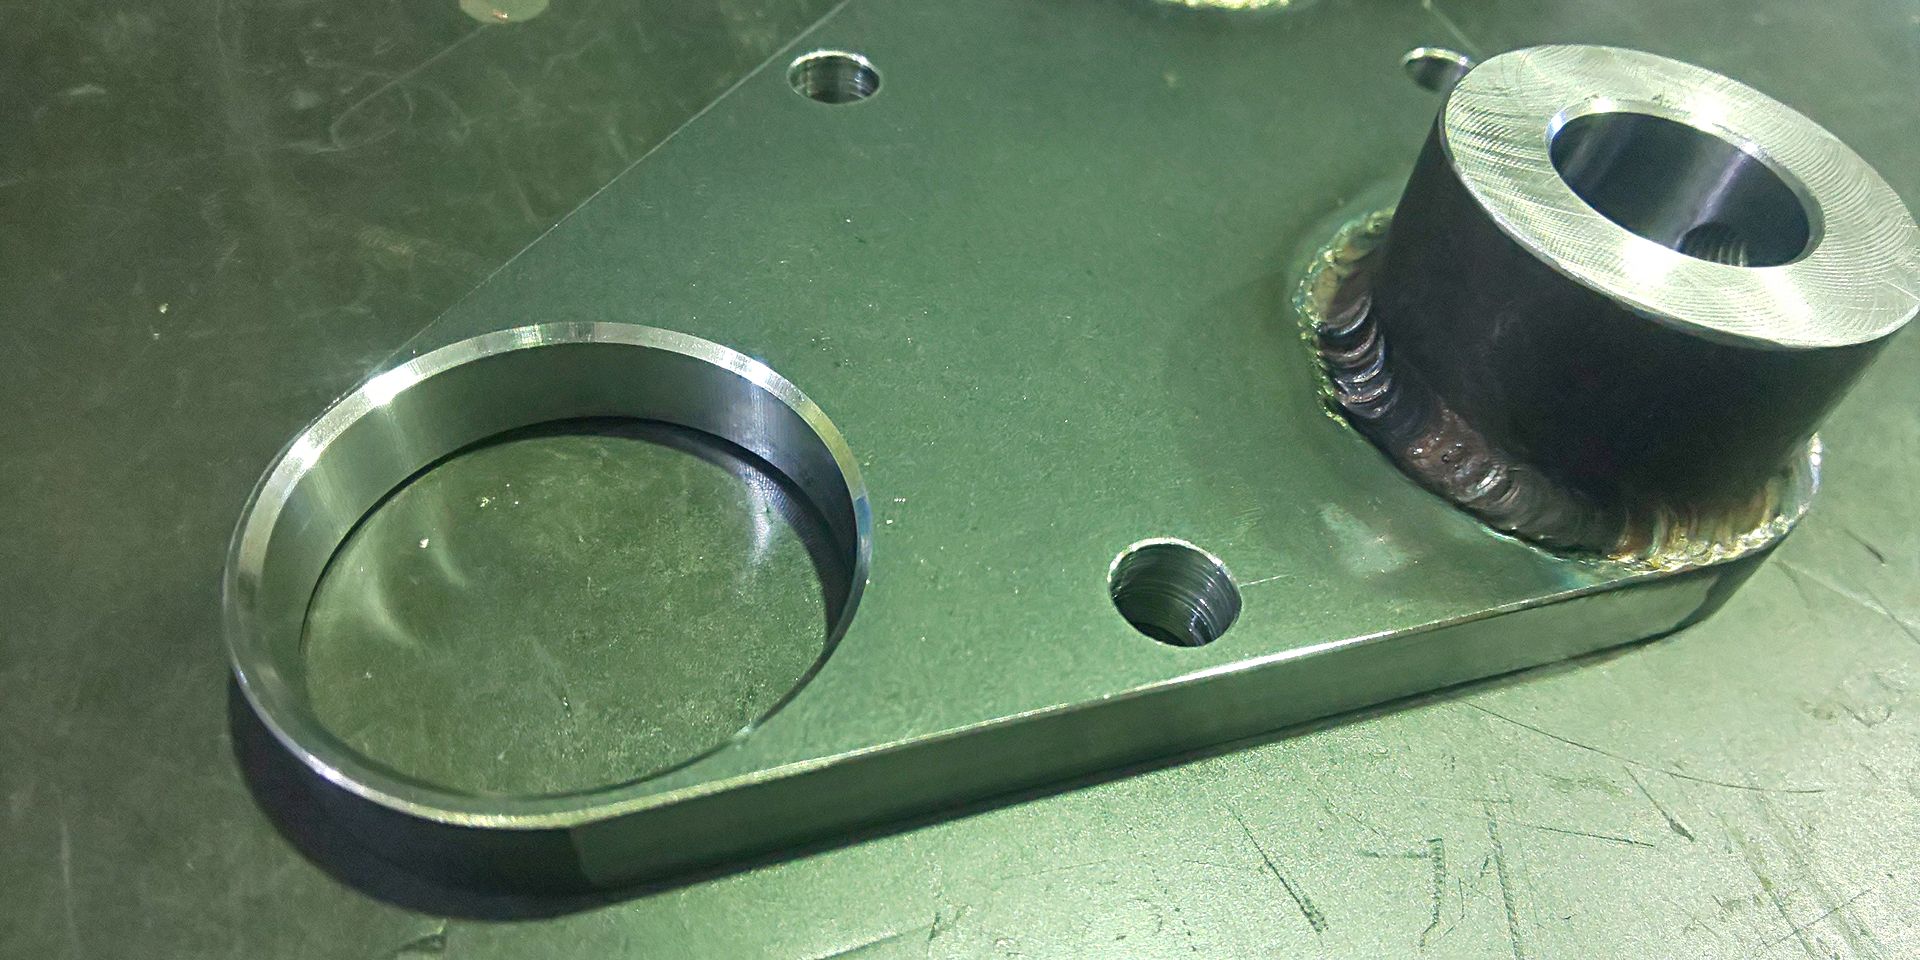
【業界・用途】食品充填梱包機器に使われる部品の一部です。
弊社では食品関連機器の部品製造の実績も多数あります!
【加工方法】製品外形と製缶迄済んだ状態で支給(弊社で対応も可)。
マシニングセンターで製缶品から穴明けなどの仕上げ加工。
【特徴】失敗すると直ぐに調達のきかない支給品のため、加工はスキルマップにて一定のレベルを満たした者しか行わない様対応しております。
特に写真手前の一際大きな穴は外形と薄肉になるため取り合いには気を遣います。
【サイズ】およそ100×150×30
【表面粗さ】▽▽
【数量・ロット】1ケから対応
【納期】製缶品支給の場合材着後1週間程、材料自給の場合受注後約1ケ月程
特急対応御希望の場合はこの限りではありません。
【大型ブラスト処理・重防食塗装の専門業者なら原田鉄工|1種ケレン・ISO/SSPC規格・一括施工対応】
■ブラスト処理の業者選びで失敗しないための重要ポイント
金属製品、特に大型の構造物や屋外・海上などの過酷な環境で使用される製品において、塗装の寿命を決定づけるのは塗料の種類だけではありません。塗装寿命の約50パーセントは、塗装前に行われるブラスト処理(素地調整)の品質で決まります。
せっかく高価な塗料を使用しても、下地となる金属表面に目に見えない錆や酸化被膜(黒皮)、油分が残っていれば、数年で剥離や錆の再発を招きます。信頼できるブラスト処理業者を選ぶことは、製品の長寿命化とトータルメンテナンスコストの削減に直結します。
■原田鉄工が提供する最高グレードのブラスト処理
広島県広島市に拠点を置く原田鉄工株式会社は、創業80年にわたり金属表面処理の専門業者として、橋梁、船舶、大型プラント設備などの重防食塗装を手掛けてきました。
大型エアーブラスト設備2基完備 弊社は、国内でも数少ない大型エアーブラスト室を2基所有しています。大型製缶品、タンク内部、複雑な形状の組立品まで、室内に収まるあらゆる製品の加工が可能です。熟練の職人が手作業で均一に研磨材を噴射するため、機械式では届かない細部まで確実に清浄な金属素地を露出させます。
1種ケレンへの完全対応 国内で最高グレードとされる1種ケレンから、2種、3種、4種ケレンまですべてのグレードに対応可能です。特にブラスト加工による1種ケレンは、除錆率95パーセントから99パーセント以上を誇り、超重防食が求められる環境に最適です。
■国際規格(ISO・SSPC)に基づいた徹底的な品質管理
ブラスト処理の仕上がりは感覚的なものではなく、国際的な数値基準で管理されるべきです。原田鉄工では、以下の規格に基づいた施工と検査を徹底しています。
・ISO 8501-1(Sa3 / Sa2.5 / Sa2):世界標準の除錆度評価 ・SSPC規格(SP5 / SP10 / SP6):産業・海上構造物で頻出するコーティング規格
Sa2.5(斑点状のわずかなシミのみ許容)やSa3(完全に均一な金属色)といった厳格な指定に対しても、確実な品質証明と共に納品いたします。
■原田鉄工が選ばれる理由:ブラスト・塗装の一括施工体制
錆戻りを防ぐスピード施工 ブラスト処理直後の金属表面は極めて活性化しており、瞬時に錆戻りが始まります。理想はブラスト後4時間以内の塗装です。弊社は同一工場内にブラスト設備と塗装設備を併設しているため、ブラスト完了から最適なタイミングでプライマー処理を行うことが可能です。このスピード感が、数十年経っても剥がれない強靭な塗膜を作り上げます。
工程管理の簡略化 設計、製缶、ブラスト、塗装、検査までを一括でお引き受けできるため、お客様の輸送コスト削減、納期管理の簡略化、責任所在の明確化に大きく貢献いたします。
■あらゆるニーズに応える研磨材の選定
加工対象の材質や目的に応じて最適な研磨材を選定します。グリットブラストによる強力なアンカー効果の形成から、サンドブラストによる梨地加工、さらにステンレス製品等の「もらい錆」を防ぐ専用メディアによる施工まで幅広く対応可能です。
■ブラスト処理の主な用途と実績
・大型構造物:橋梁部材、水門、プラント配管、架台 ・タンク内部:防錆塗装、既存塗膜の剥離 ・メンテナンス:既存塗装の除去、新品同様への再生
■お問い合わせをお待ちしております
製品の耐久性に不安をお持ちの方、大型品のブラスト業者が見つからずお困りの方は、創業80年の知見を持つ原田鉄工へご相談ください。長期間「綺麗」で「錆びない」塗装を提供し、製品価値を最大化いたします。
原田鉄工株式会社 広島県広島市西区観音新町3丁目10番11号 電話:082-232-2445 (検索用:ブラスト処理 業者 1種ケレン 重防食塗装 大型ブラスト 素地調整 ISO規格 SSPC規格)

プラスチック射出成形、インサート成形、複合樹脂による開発・提案、多種多様な樹脂を取扱っています。PE、PP、PS、ABS、PA、PC、EVA、PBT、PVC、PMMA、エラストマー 他※小ロット生産にも対応いたします

【 機械加工から精密鋳造へ工法変更した事例 】
ロストワックスならパイプ内部など加工の難しい製品形状を機械加工無しで形づくる事が出来ます。こちらは配管内にらせんの羽根形状を持った複雑な製品になります。
【 お問い合わせはこちら 】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)

【ニアネットシェイプのご提案】
たとえばパイプやカラー、スリーブなどの単純形状部品であっても曲がっていては完成品にするには五軸加工やプレス、溶接など時間とコストがかかりがち、そこでロストワックス精密鋳造法にて完成品に限りなく形状を近づけておくことで必要最小限の追加工で、または精度が合えばロストワックス素材のままご使用いただけますので、大幅なリードタイム短縮、コスト削減が期待できます。
【 お問い合わせはこちら 】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)
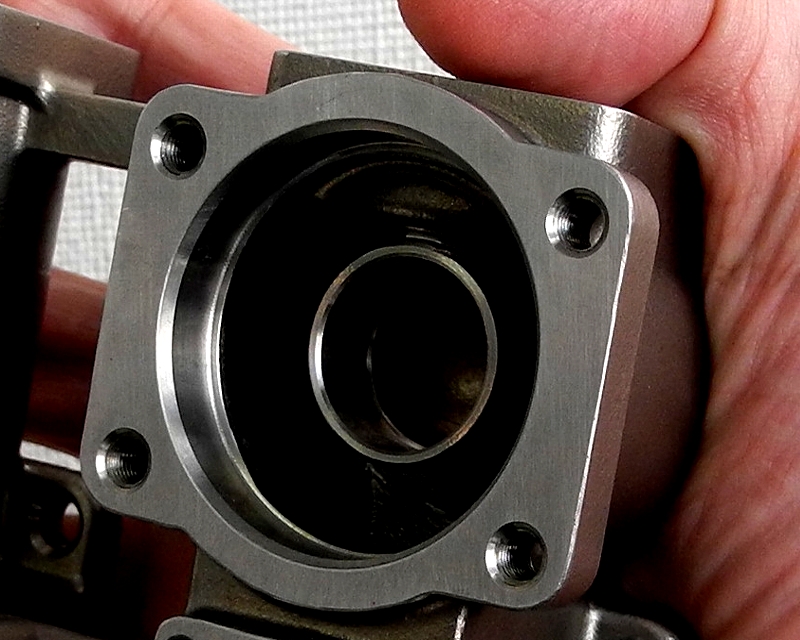
【バルブボディを精密鋳造一体構造でご提案!】
特殊なバルブ形状もロストワックスなら低コストに量産化できます。
砂型鋳物では表現の難しい微細な形状や、刻印など精度良くハッキリ製作いたします。
キャステムは図面化から金型製作、熱処理、表面処理、機械加工に至るまで、一貫したサービスをご提供いたします。
【常に前向きにベストな提案をいたします!】
営業スタッフ、技術スタッフが製品設計の際から品質・コスト・納期に至るまでお客様に最適なご提案をいたします。つねに最先端技術を追い続け、メタルインジェクション、ロストワックス精密鋳造に対するトータル的なサービスのご提供をお手伝いをさせていただきます。
【 お問い合わせはこちら 】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
窓口:http://www.castem.co.jp/contact/index.html
製法詳細:http://www.castem.co.jp/technology.html
(Y.I)

【MIMまたはロストワックスへの工法転換で加工レスでコストダウン!】
これまで切削加工が当然であった高精度のネジやギヤまで機械加工レスで表現が可能であり大幅なコストダウンが見込まれます。穴あけ加工ローレットなどのや微細な表面の仕上げ、雄ネジや雌ネジ加工、刻印やロゴマークの表現なども加工レスが可能です。
今までネジ部分はダイスや旋盤加工が常識でしたが、MIMメタルインジェクション工法ならネジ付き部品の一体成形が可能!ニアネットシェイプによる大幅なコストダウンが見込めます。
当社ではロット数、精度に合わせた工法変更が可能!!
【難削材】
特に、チタンやタングステンなど難加工材での製品開発はメタルインジェクション工法を活用する事でネジやギア、スプラインなど特殊な異形状であっても最終製品姿に近づけることができるため、加工レスまたは加工部位の削減による大幅なコストカットが期待できます。
【ロストワックスでニアネットシェイプ】
打ち合わせ段階で精密鋳造のまま、要切削加工など公差にしっかりメリハリをつけることで機械加工の箇所を大きく削減でき、納期短縮や大幅なコストダウンが狙えます。
【 お問い合わせはこちら 】
広島支店
tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所
tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所
tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店
tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店
tel: 052-745-2880 / fax: 052-745-2881
【ブログはじめました】
http://ameblo.jp/castem
キャステムのブログ で検索ください!
(Y.I)

モノがあふれるこの時代、多々ある製品の中から自社製品を選択していただくには、良いモノをすくるだけではなく、モノづくりにストーリーを付加することも重要な要素となってきます。
そこで、今回は3Dスキャナを使ってモノづくりにストーリーを与えた事例です。
広島東洋カープ承認、錫製ぐい呑み「赤ヘル呑み」
「赤ヘルなのに銀色だ」と言われるこの製品。
確かに赤く着色する案も出ましたが、錫の味わいある銀色を楽しむためにもこのままの色で商品化したい。
そこで、広島東洋カープから本物の赤ヘルをお借りし、ヘルメットを3Dスキャンしてデータを作成。
そのデータを元にぐい呑みサイズに編集して3Dプリントした原型を使って、キャステムの精密鋳造技術によって製作しました。
色は錫そのままの銀色ですが、元は赤ヘルから製作したというストーリーを加えることで特別な製品へと仕上げました。
ストーリーまでこだわったこちらの「赤ヘル呑み」はキャステム公式ECサイト「IRONFACTORY」にてお買い求めいただけます。

製品を破壊せずに内部品質を確認・評価
してみませんか?
キャステム京都では、CTスキャンを用いて
工業製品の非破壊検査を可能にします。
CTスキャナの利点は、製品を破壊することなく
全形状を把握するため、短時間で欠陥部の位置や
各部位の大きさを確認することが出来ます。
また、内部形状の寸法の測定ができ、
完成前の製品の設計値・実値比較を可能にします。
ご興味、ご質問等ございましたら
ぜひ一度お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
2018/11/08 harada

CTスキャナはX線を使って物体を計測するため、
内部形状、寸法の測定を行うことが出来ます。
X線透過率の違いを利用するため
多くの部品が組み合わされた製品も容易にスキャンできます。
対象物の3Dデータを取得すると、
任意の断面を表示することができます。
また、画面上で部品を分解し検証も可能です。
植物や生物といった有機的で自由曲面をもつ対称に関して、
CTスキャナは形状や素材等、関係なく多くの
対象物の形状を得ることが可能です。
スキャニングしたデータを3Dプリントして
立体的に活用することが出来ます。
キャステム京都では様々なお客様の
ご要望に対して、柔軟に対応させていただいております。
まずはお気軽にお問い合わせください。
ご依頼、お待ちしております。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castem.co.jp
施設内の見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

【CTスキャン受託サービス】
キャステムLiQビルでは
Nikon MCT225を利用した
X線CTスキャンサービスを行なっております。
プラスチック、樹脂、CFRPなどの製品のボイドをCTスキャンで検査いたします。
お客様の試料をお預かりしてスキャン、
または当社スタッフが付き添って
お客様がスキャンしていただくことも可能です。
大切な試料でしたら、梱包のまま
スキャンすることも可能です。
京都LiQビルではさらに、スキャンしたデータを
3Dプリンターで抽出、さらには、ロストワックス
製法による鋳造で金属製品にすることも可能です。
見学自由ですので、是非お気軽に遊びに来てください。
お困りの件等ございましたら
お気軽にお電話ください!
【お問合せはこちら】
キャステム京都(LiQ) :
tel: 075-325-1811/ fax: 075-325-1911
kyoto@castem.co.jp

アルミ缶を開封することなく内容物を残したまま非破壊で内部を観察している様子です。
ものづくりのこのようなお悩みはございませんか?
・製品を壊さずに内部の状況が見たい
・完成した製品が寸法通りか確かめたい
・新しい製品の断面図が見たい
・内部の欠陥の有無を検査したい
CTスキャンでは、これらの要望にすべてお答えすることができます。
まずはお気軽にお問い合わせください。
ご連絡お待ちしております。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

キャステム京都の工業用CTスキャン受託サービス
【サービスご利用にあたってのメリット】
・製品化する前に内部欠陥の有無を調査できます。
・問題が起こってから検査するのではなく
起こる前に事前に検査をすることで
事故や損害を防ぐことができます。
・安全で確実な製品作りに役立ちます。
【様々な対象物がスキャン可能です】
CTスキャンでは、対象物を非破壊で検査することが
できます。また、X線透過率の違いを利用し
梱包状態のままでのスキャンも可能です。
生体や歴史的に価値のあるものの観察も
キャステム京都では行っています。
ご興味、ご質問等ございましたら
ぜひ一度キャステム京都に
お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
メールアドレス:kyoto@castem.co.jp
施設内 見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
2018/11/08 harada

【CTスキャン受託サービス】
キャステムLiQビルでは
Nikon MCT225を利用した
X線CTスキャンサービスを行なっております。
プラスチック、樹脂、CFRPなどの製品のボイドをCTスキャンで検査いたします。
お客様の試料をお預かりしてスキャン、
または当社スタッフが付き添って
お客様がスキャンしていただくことも可能です。
大切な試料でしたら、梱包のまま
スキャンすることも可能です。
京都LiQビルではさらに、スキャンしたデータを
3Dプリンターで抽出、さらには、ロストワックス
製法による鋳造で金属製品にすることも可能です。
見学自由ですので、是非お気軽に遊びに来てください。
お困りの件等ございましたら
お気軽にお電話ください!
【お問合せはこちら】
キャステム京都(LiQ) :
tel: 075-325-1811/ fax: 075-325-1911
kyoto@castem.co.jp

溶接後のピンホール、ブローホールや異種材の溶接状態、樹脂の接着やインサート成形の状態など非破壊で観察、測定が可能です。
キャステムLiQビルではNikon MCT225を利用したX線CTスキャンサービスを行なっております。プラスチック、樹脂、CFRPなどの製品のボイドをCTスキャンで検査いたします。
お客様の試料をお預かりしてスキャン、または当社スタッフが付き添ってお客様がスキャンしていただくことも可能です。大切な試料でしたら、梱包のままスキャンすることも可能です。
京都LiQビルではさらに、スキャンしたデータを3Dプリンターで抽出、さらには、ロストワックス製法による鋳造で金属製品にすることも可能です。
・CTスキャンの価格は撮影条件をお聞きした上でお見積りさせていただきます
見学自由ですので、是非お気軽に遊びに来てください。お困りの件等ございましたらお気軽にお電話ください!
【お問合せはこちら】
キャステム京都(LiQ) :
tel: 075-325-1811/ fax: 075-325-1911
kyoto@castem.co.jp

①有機物や自由曲線を含む
物体のCTスキャンも容易にできます。
詳細で立体的なデータを得られます。
また、3DCADデータに変換して
図面に起こすことができます。
②完成前の製品の寸法測定ができます。
立体的に検証が可能で、製品が寸法通りに
できているか確認が容易です。
③仏像や文化財など、歴史的に価値のある
ものの検証にご利用いただけます。
検証用に撮影した3Dデータは
資料として保存が可能です。
CTスキャンにご興味のある方、
製品の非破壊内部検査をお考えの方
お気軽にご連絡ください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castem.co.jp
施設内の見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
2018/11/08 harada

【CTスキャンとは?】
簡単に言うと、レントゲン撮影を360度すべての方向から行って
内部の様子を調べる方法で、X線の吸収されやすさで物質を調べています。
【CTスキャンでできること】
①今まで3次元的に可視化が難しかった生物の構造が
断面を含んだデータで確認できます。
またアリなどの小さな生物の器官などの大きさを数値化できます。
②組込み前の寸前の状態での各パーツのストレスが数値で検証できます。
また、組み込まれた状態でのアタリも確認も可視化できます。
③歴史的価値の高いものなどの中の状態や材質を非破壊で検証することが
可能です。
またスキャンデータは貴重な資料として保存することができます。
④樹脂パーツや金属部品、溶接補修後の部分など、今まで非破壊では
見えなかった内部欠陥の観察が容易に行えます。
⑤図面化しずらい3次元形状や有機的なデザイン、今まで手仕上げしていた
形状をCTスキャナで読み取りデータ化することで簡単に複製することが
できます。
【お問い合わせはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
kyoto@castem.co.jp
【その他のお問い合わせはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
2018/11/12 harada

キャステム京都LiQビルでは
【Nikon MCT225】を利用した
X線CTスキャン非破壊検査を行っています。
・被写体の内部構造を見ていただけます。
・内部に欠陥があるかの確認が可能です。
・被写体の断面が観察できます。
お客様の試料をお預かりしてスキャン、
または当社スタッフが付き添って
お客様がスキャンしていただくことも可能です。
X線透過率の違いを利用して、梱包のまま
スキャンすることも可能です。
当社では今までに、生物や仏像、
フィギュアといった様々な被写体を撮影しており、
ユニークなアイテムの撮影も大歓迎です!
ご興味ございましたら
ぜひ一度キャステム京都に
お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
見学自由ですので、ぜひぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
2018/11/19 harada

X線により物体を透過するCTスキャンを利用すると、
自由な曲面を持つ複雑な形状も3Dデータに
することができます。
また、ノイズの除去や欠陥部をデータ処理作業
することによって、より綺麗なデータを取得可能です。
なので植物や昆虫といった、
従来のスキャン技術では難しかった
複雑な形状の対象物も容易に
スキャニング可能となっております。
ぜひ、キャステム京都CTスキャンサービスを
ご活用くださいませ。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
見学自由となっておりますので、
お気軽に遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
2018/11/19 harada

CTスキャンはX線の透過率を利用し
対象物を撮影するので、
破壊することなく内部の観察ができます。
【非破壊検査のメリット】
・CTスキャンを行うことで内部の詳細なデータが観察できる
・データを立体的に可視化することが可能
・CADデータも作成できるので、
設計図がないものや有機物のものが検査可能
・非破壊なので、貴重品もスキャン可能
当社ではお客様から対象物をお預かりしてスキャン、
またはスタッフが付き添って
お客様がスキャンしていただくことも可能です。
ご興味、ご質問等ございましたら
ぜひ一度キャステム京都に
お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
メールアドレス:kyoto@castem.co.jp
見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

【CTスキャンの利点】
製品のデザインに現れる欠陥などは目で確認できても、内部で起きている問題はこれまで確認することが難しいものでした。
製品不良が起こる前に製品を傷つけることなく、内部の検査や評価を可能とする非破壊検査は、品質の安定化や信頼へと繋がりこれからさらにその重要性が高まる検査方法のひとつです。
さらに、組込み前の寸前の状態での各パーツのストレスが数値で検証できます。組み込まれた状態でのアタリも確認も可視化できます。
キャステム京都のサービスでは、これらの検査・評価を可能にします。
気になる点やご質問等ございましたらお気軽にお問い合わせください。
CTスキャンの価格に関しましては内容をお聞きしてお見積りいたします。
施設内の見学もできます。ぜひ弊社へお越しくださいませ。
【お問い合わせはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
メールアドレス:kyoto@castem.co.jp
【その他のお問い合わせはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

X線CTスキャンでは数千枚単位でスキャンすることで
製品内部全体の詳細が色々な角度から見るれ、
内部を切断するよりも詳しく部分調査が可能です。
非破壊・非分解なので様々な対象物に使用出来ます。
また、その特徴から工業製品の試作品の欠陥観察や
貴重な文化財を壊すことなく内部の調査が出来ます。
CTスキャンで得られた3Dデータから
設計図や製品との重ね合わせによる
形状比較・誤差の有無の確認ををしていただけます。
さらには製品の出来栄えが
3Dデジタル画像で検証でき、3Dプリンタにて
出力することが弊社では可能となっております。
ご興味、ご質問等ございましたら
ぜひ一度キャステム京都に
お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

X線CTスキャンを利用して、
お客様からお預かりした試料の内部構造状態を
非破壊で観察致します。
立体的に観察・検査・計測することができます。
スキャンして実際に抽出したデータを元に
様々な評価を行うことが可能です。
さらにはCTで撮影したデータを3DCADデータへと
変換することも可能となっております。
非破壊検査のメリットとしては
破壊・分解して計測した場合と比較して
短時間でより正確なデータが入手できる点です。
またこれまでの計測方法と比べ
様々な物体、検体の内部調査が出来ます。
キャステム京都では多くのCTスキャンご依頼の
実績があるため、安心してご利用いただけます。
お客様に実際にお立会いいただき
試料の検査・評価をしていただくことも
弊社では可能となっております。
まずはお気軽にお問い合わせください。
ご連絡お待ちしております。
【お問合せはこちら】
キャステム京都(LiQ)
tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castem.co.jp
施設内の見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
2018/11/20 harada

【CTスキャンを活用しませんか?】
製品の傷や欠けなどは目視で確認できても、
内部で起きている鋳巣・欠陥などの問題は確認することが難しいものでした。
製品の不良が起きてから内部の検査をするのではなく、
問題が起こる前に製品を傷つけないで検査や評価することができる
非破壊検査”は、品質の安定または技術の向上に繋がり、
重要性の高い検査方法のひとつです。
【スキャニングの特徴】
産業用CTスキャナは高品質なデータを得ることが出来ます。
工業製品の品質検査や評価など、さまざまな用途で利用可能です。
【スキャニングを終えた後にできること】
CTスキャンで取得した3Dデータから設計図との形状比較が可能です。
これにより製品の出来栄えが3Dデジタル画像で検証できます。
キャステム京都ではこれまでに様々な案件を
承ってまいりました。
まずはお気軽にご相談ください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castem.co.jp
見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

X線CTスキャンでは数千枚単位でスキャンすることで
製品内部全体の詳細が色々な角度から見るれ、
内部を切断するよりも詳しく部分調査が可能です。
非破壊・非分解なので様々な対象物に使用出来ます。
また、その特徴から工業製品の試作品の欠陥観察や
貴重な文化財を壊すことなく内部の調査が出来ます。
CTスキャンで得られた3Dデータから
設計図や製品との重ね合わせによる
形状比較・誤差の有無の確認ををしていただけます。
さらには製品の出来栄えが
3Dデジタル画像で検証でき、3Dプリンタにて
出力することが弊社では可能となっております。
ご興味、ご質問等ございましたら
ぜひ一度キャステム京都に
お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

食品や工業製品原に混入した金属片などの異物を、
開封せずに短時間で検出してみませんか?
CTスキャンを活用すれば、製品に混入した金属片などの異物を、
未開封のまま容易に検出することが出来ます。
また混入しているか判断が出来るだけではなく、
異物の密度情報を同時にデータ取得出来るので
混入物の位置や素材の推定が可能となっております。
非破壊での検査・評価はCTスキャンの大きな利点です。
未開封なので、従来と比べコストを抑えたまま
中身に異物があるかの確認に活躍しています。
ご質問でも構いませんので、まずは
キャステム京都へご連絡ください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
メールアドレス:kyoto@castem.co.jp
施設内、見学自由となっております。
ぜひぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

X線CTスキャンを利用して、
お客様からお預かりした試料の内部構造状態を
非破壊で観察致します。
立体的に観察・検査・計測することができます。
スキャンして実際に抽出したデータを元に
様々な評価を行うことが可能です。
さらにはCTで撮影したデータを3DCADデータへと
変換することも可能となっております。
非破壊検査のメリットとしては
破壊・分解して計測した場合と比較して
短時間でより正確なデータが入手できる点です。
またこれまでの計測方法と比べ
様々な物体、検体の内部調査が出来ます。
キャステム京都では多くのCTスキャンご依頼の
実績があるため、安心してご利用いただけます。
お客様に実際にお立会いいただき
試料の検査・評価をしていただくことも
弊社では可能となっております。
まずはお気軽にお問い合わせください。
ご連絡お待ちしております。
【お問合せはこちら】
キャステム京都(LiQ)
tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castem.co.jp
施設内の見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
2018/11/12 harada
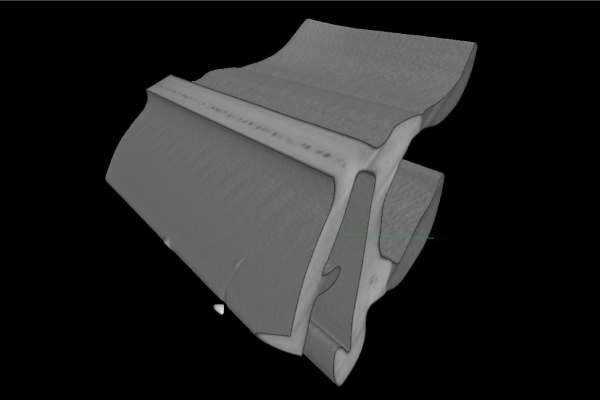
有機的な形状をCTスキャナで読み取りデジタルデータ化することで拡大、縮小、変形の自由度が増します。CTスキャンデータと3Dプリンタとの組み合わせによりモデラー、造形師の作業効率が格段にアップします。
その他
【CTスキャンを利用してできること】
・対象物を非破壊にて検査できる
・物体の内部情報を検証できる
・重要な文化財データの保存
・微細な形状、寸法を検証できる
・断面図が任意の位置で見れる
【このような素材がスキャン可能です】
プラスチック、樹脂、アルミ、溶接、組立品、石材、木材、
生物、歴史的文化財、など…
当社ではお客様から対象物をお預かりしてスキャン、
またはスタッフが付き添ってお客様がスキャンしていただくことも可能です。
X線の透過率の違いを利用し梱包のまま対象物をスキャンすることも可能です。
さらに、スキャンしたデータを3Dプリンターで抽出、
さらには、ロストワックス製法による鋳造で金属製品にすることも可能です。
難削材といわれるSKD、SKH、ステライトの鋳造品も可能となっております。
ご興味、ご質問等ございましたらぜひ一度キャステム京都にお問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castem.co.jp
施設内の見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

【このようなお悩みはありませんか?】
・製品の断面図が見たい
・製品内部の欠陥、鋳巣の有無を確認したい
・設計図のない製品の3DCADデータが欲しい
・製品を組み合わせた際のストレス値を検証したい
X線CTスキャンを工業活用することで、
上記の問題が解決します。
また、従来の分解・破壊して検査する場合と比較して
より高度な製品内部の検証ができ、
かかる時間も大幅にショートカットできます。
工業用CTスキャンを活用して、
よりよい製品作りのお手伝いを
弊社では行っております。
ますはお気軽にご相談くださいませ。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castem.co.jp
見学自由ですので、ぜひぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

《 以下のことでお困りではありませんか? 》
・すでに存在している物体のCAD設計図を作りたい
・物体も設計図もすでにあるが、
図面どおりにできているのか確かめたい
・完成した製品使用後の経年劣化を調べたい
CTスキャンを活用すると、製品内部を破壊することなく
短時間で計測・検証が可能です。
撮影したデータを活用して、3DCADデータに
変換することも可能です。
CT撮影中はお客様に立ち会っていただき
当社スタッフが付き添って
スキャニング作業を行っていただけます。
まずはお気軽にキャステム京都まで
ご連絡くださいませ。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
施設内の見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

CTではX線を用いて対象物を透過するため、
内部寸法の取得、断面(任意の位置にて)の観察や内部形状の測定・評価が可能となっております。多くのパーツが組み合わさった部品の評価もCTスキャンではその力を発揮します。今まで分解したりパーツ毎に分けて測定していた手間も大きく省け、容易に観察できます。
完成前の製品の実値測定に、ぜひ当社所有のCTスキャンサービスをご利用ください。
CTスキャンの価格に関しましては内容をお聞きしてお見積りいたします。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
メールアドレス:kyoto@castem.co.jp
見学自由ですので、お気軽に遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

【CTスキャン受託サービス】
チタンやマグネシウム、アルミニウムの溶接の内部欠陥も非破壊検査が可能です。
ニコン MCT225
【主な特長】
・測定精度9+L/50μm(校正済み、VDI/VDE 2630準拠)
・フルスクリーン画像用と制御ソフトウェア用のデュアルモニタ
・開放管反射型225kVマイクロフォーカスX線源
・メンテナンスが容易な開放型X線管
・高精度マニピュレータ搭載
・防護キャビネット(特別な予防策は不要、放射線被曝を抑制)
・直径250mm、高さ450mmまで対応
鉄で15mm、アルミで70mm程度まで内部の確認が可能です。
部品の内部欠陥の確認、検証が可能になります。
お困りの件等ございましたら
お気軽にお電話ください!
【お問合せはこちら】
キャステム京都(LiQ) :
tel: 075-325-1811/ fax: 075-325-1911
kyoto@castem.co.jp
2018/11/07 harada

【CTスキャン受託サービス】
チタンやマグネシウム、アルミニウムの溶接の内部欠陥も非破壊検査が可能です。
ニコン MCT225
【主な特長】
・測定精度9+L/50μm(校正済み、VDI/VDE 2630準拠)
・フルスクリーン画像用と制御ソフトウェア用のデュアルモニタ
・開放管反射型225kVマイクロフォーカスX線源
・メンテナンスが容易な開放型X線管
・高精度マニピュレータ搭載
・防護キャビネット(特別な予防策は不要、放射線被曝を抑制)
・直径250mm、高さ450mmまで対応
鉄で15mm、アルミで70mm程度まで内部の確認が可能です。
部品の内部欠陥の確認、検証が可能になります。
お困りの件等ございましたら
お気軽にお電話ください!
【お問合せはこちら】
キャステム京都(LiQ) :
tel: 075-325-1811/ fax: 075-325-1911
kyoto@castem.co.jp

【CTスキャン受託サービス】
チタンやマグネシウム、アルミニウムの溶接の内部欠陥も非破壊検査が可能です。
ニコン MCT225
【主な特長】
・測定精度9+L/50μm(校正済み、VDI/VDE 2630準拠)
・フルスクリーン画像用と制御ソフトウェア用のデュアルモニタ
・開放管反射型225kVマイクロフォーカスX線源
・メンテナンスが容易な開放型X線管
・高精度マニピュレータ搭載
・防護キャビネット(特別な予防策は不要、放射線被曝を抑制)
・直径250mm、高さ450mmまで対応
鉄で15mm、アルミで70mm程度まで内部の確認が可能です。
部品の内部欠陥の確認、検証が可能になります。
お困りの件等ございましたら
お気軽にお電話ください!
【お問合せはこちら】
キャステム京都(LiQ) :
tel: 075-325-1811/ fax: 075-325-1911
kyoto@castem.co.jp
2018/11/05 harada

①X線の透過率の違いを利用して、
未開封・梱包状態のまま対象物を
スキャンしていただけます。
また、内部の異物の有無を
検査できるだけではなく
異物の素材が何であるか、
ある程度想定することができます。
②内部の断面図を容易に
観察することができます。
お客様の任意の位置で、
鋳巣や欠陥の有無の調査を
していただけます。
③一度CTスキャンしたデータを元に
3DCADデータに変換して
図面を作ることができます。
また、製品の設計図とCADデータを
重ねあわせて誤差があるか、
設計図通りに完成しているか
検証が容易にできます。
キャステム京都では、様々な案件をこれまでに承ってまいりました。
ご質問、ご要望等ございましたらお気軽にご連絡くださいませ。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castem.co.jp

産業用CTスキャンを利用することで
通常の手法では測定が難しい内部形状や
構造の評価が容易にできます。
自由曲線の形状の物体や
柔らかい素材で出来た製品も変形せずに
測定することが可能です。
金属・樹脂製品の内部の可視化、
異物が混入していないかの検査、
素材の密度の検査ができます。
透明で光沢のある素材や柔らかい素材の形状取得
ベースデータ取得などが可能です。
CTスキャンしたデータは3Dプリンターで使用できる
STLファイルとして出力可能です。
ご興味、ご質問等ございましたら
ぜひ一度キャステム京都に
お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
メールアドレス:kyoto@castem.co.jp
見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

【CTスキャンの特徴と利便性について】
①内部の観察ができる
内部の観察は他のスキャン方法では真似できない、
CTスキャンの一番の特徴です。
その特徴から非破壊検査に多く用いられ、
鋳造部品の巣穴検査や内部の寸法の計測を破壊・寸断することなく
手軽に行うことができます。
②スキャンにかかる時間が短い
工程の時間短縮だけでなく、
スキャン時間が短いことも特徴です。
X線を利用して360度あらゆる角度から撮影し
専用のソフトを用いて計算、データ上で立体化させます。
キャステム京都ではCTスキャン技術を駆使し
様々な活動を行っております。
また撮影した3DデータはCADデータ化
することも可能です。
有機的・自由曲線の設計図のない製品を
容易にCADデータ化出来ます。
ご興味、ご質問等ございましたら
ぜひ一度キャステム京都に
お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
2018/11/12 harada

キャステム京都LiQビルでは
【Nikon MCT225】を利用した
X線CTスキャン非破壊検査を行っています。
・被写体の内部構造を見ていただけます。
・内部に欠陥があるかの確認が可能です。
・被写体の断面が観察できます。
お客様の試料をお預かりしてスキャン、
または当社スタッフが付き添って
お客様がスキャンしていただくことも可能です。
X線透過率の違いを利用して、梱包のまま
スキャンすることも可能です。
当社では今までに、生物や仏像、
フィギュアといった様々な被写体を撮影しており、
ユニークなアイテムの撮影も大歓迎です!
ご興味ございましたら
ぜひ一度キャステム京都に
お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
見学自由ですので、ぜひぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

【CTスキャンとは】
簡単に言うと、レントゲン撮影を360度すべての方向から行って
内部の様子を調べる方法で、X線の透過のされやすさ、
吸収されやすさで物質を調べています。
【CTスキャンでできること】
今まで3次元的に可視化が難しかった生物の構造が
断面を含んだデータで確認できます。
またアリなどの小さな生物の器官などの大きさを数値化できます。
組込み前の寸前の状態での各パーツのストレスが数値で検証できます。
また、組み込まれた状態でのアタリも確認も可視化できます。
【スキャンをした後は…】
またCTスキャンにより得られたデータから
設計図や製品との重ね合わせによる
内部構造を含めた形状比較が可能です。
製品の出来栄えが画面上で検証可能です。
ご興味、ご質問等ございましたら
ぜひ一度キャステム京都に
お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
メールアドレス:kyoto@castem.co.jp
見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

巻き貝の成長過程を内部からX線CTスキャンをもちいて詳細に観察することが可能です。
CTスキャンが適用できる素材の例…
木材、鋳造物、石物、セラミックス、半導体、生物、植物、金属製品、文房具など
非破壊にて、内部構造の検査・評価ができます。
内部の欠陥、鋳巣の検証ができるのもCTスキャンの大きな特徴となっています。
お客様の任意の断面にての検査も可能です。
撮影データをもとに、CADデータに変換することも可能となっています。
お問い合わせ、お待ちしております。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castem.co.jp

キャステム京都LiQビルでは
Nikon MCT225を利用した
CTスキャンサービスを行なっております。
精密プラスチック部品、小型鋳物、複雑なメカニズム、内部部品、CAD対部品の比較などの評価と測定。詳細な故障解析。高度な材料研究および生物学的構造の解析。モデルのデジタルアーカイブ。組立時の問題解決。
当社ではさらに、スキャンしたデータを
3Dプリンターで抽出、さらには、ロストワックス
製法による鋳造で金属製品にすることも可能です。
難削材といわれるSKD、SKH、ステライトの鋳造品も
可能となっております。
ご興味ございましたら
ぜひ一度キャステム京都に
お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
見学自由ですので、ぜひぜひ遊びに来てください。

2つ並んでいる画像の左側が今回作製した
レリーフスタンドです。
右側が通常使用しているスタンドになります。
レリーフを立てかけるように使用していたスタンドの
サイズが小さくて今回作製しました。
元々のスタンドを採寸してモデリング、
そこからサイズアップをし材料を手配してフライス盤で削り組み込み、
表面にニスを塗布して完成です。
【ものづくりコンシェルジュ 平岡工業株式会社】
https://hiraoka-sales.com/
【資料PDFダウンロード】はこちら ↓
https://www.nc-net.or.jp/company/91713/dl/catalog/192200
■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■
【西日本エリア全域】100社以上の協力工場で多種多様な案件に一貫対応
寸法精度要求へ、幾何公差・表面粗さまで加工・測定・品質対応
門型五面加工機で2000×3000×1000までの大物製品を高精度に加工可能
精密・微細・複雑形状まで金型技術を応用し、設計・調達・加工・品質保証
◆最短当日出荷◆100社以上のネットワークで、多種多様な案件に即対応
■運営サイト
https://www.hiraokaind.co.jp/ 【コーポレートサイト】
https://xn--yfr72cv5nni7c.com/ 【精密部品加工・調達代行センター(SCC)】
https://hira-x.com/ 【自社ブランド『HIRAX』】
https://www.h-jf.jp/ 【H-Junk Factoryのものづくりラジオ】
https://www.asobient.jp/ 【アウトドアグッズブランド『asobient』】
https://www.goodsclub.jp/ 【オリジナルグッズ制作『GOODS CLUB』】
https://www.photorelief.jp/ 【写真をそのまま立体に『フォトレリーフ』】
https://x.com/hiraokakogyo 【公式X】
https://www.youtube.com/channel/UC1T105o-lVjwxfD5YFOyYrg/featured
【公式YouTube】
https://www.youtube.com/channel/UCvuNyduHWGIs5w7NAermvfQ
【H-Junk Factory のものづくりラジオ YouTube】
85年以上の金型/機械/部品設計ノウハウ、製造経験を活かした最適な提案、
100社以上の協力工場・タイ拠点とも連携し、各種産業装置の設計・製作、
特急対応や微細から大物まで部品加工も承ります!
平岡工業株式会社
https://hiraoka-sales.com/
〒731-3168 広島市安佐南区伴南2丁目5番19-31号
TEL:082-849-6007 FAX:082-849-6017
お気軽にご相談下さい。
設計水深が5~20mの高水圧下でも確実に止水し、都心の地下鉄などの地下空間や防水ドアで対応できない大きな開口でも浸水災害から重要施設を守ります。片開き、両開き、横引き式など、設置条件に合わせて開閉方式も選択可能です。

浸水する水の浮力を利用して、全自動で起伏する防水板です。浸水する水の水位に応じて
24時間無動力・無操作で全自動で起伏するため、夜間や無人の施設でも確実に機能し安心です。官庁舎、マンション、商業施設、工場、空港、病院、学校、現在日本全国の様々な施設に導入され、水害から重要な施設や人命を守っています。

耐久性の高い丈夫な扉(最大25tの通過耐荷重)を油圧や水圧のシリンダーで起伏させます。建物の入口から海岸の堤防など、幅広い場所に設置が可能です。防潮ゲートとして活用されている例もあり、公共インフラ設備としても活躍できる防水板です。
ステンレス鋼の溶接焼け取り作業で使用されていた 毒劇物「硝フッ酸」に代わる安全な手法として開発した中性塩電解方式の溶接焼け取り技術。 中性の電解液を使用し、ステンレス鋼表面にウルトラ不動態化皮膜を形成させる電解式表面改質技術。ウルトラ不動態化処理やさび・汚れ落としに関する難工事については、お客様からお送り頂いた小物部品を当社で処理したり、現地で出張工事を行う受託処理事業も始めております。
https://chemical-y.co.jp/
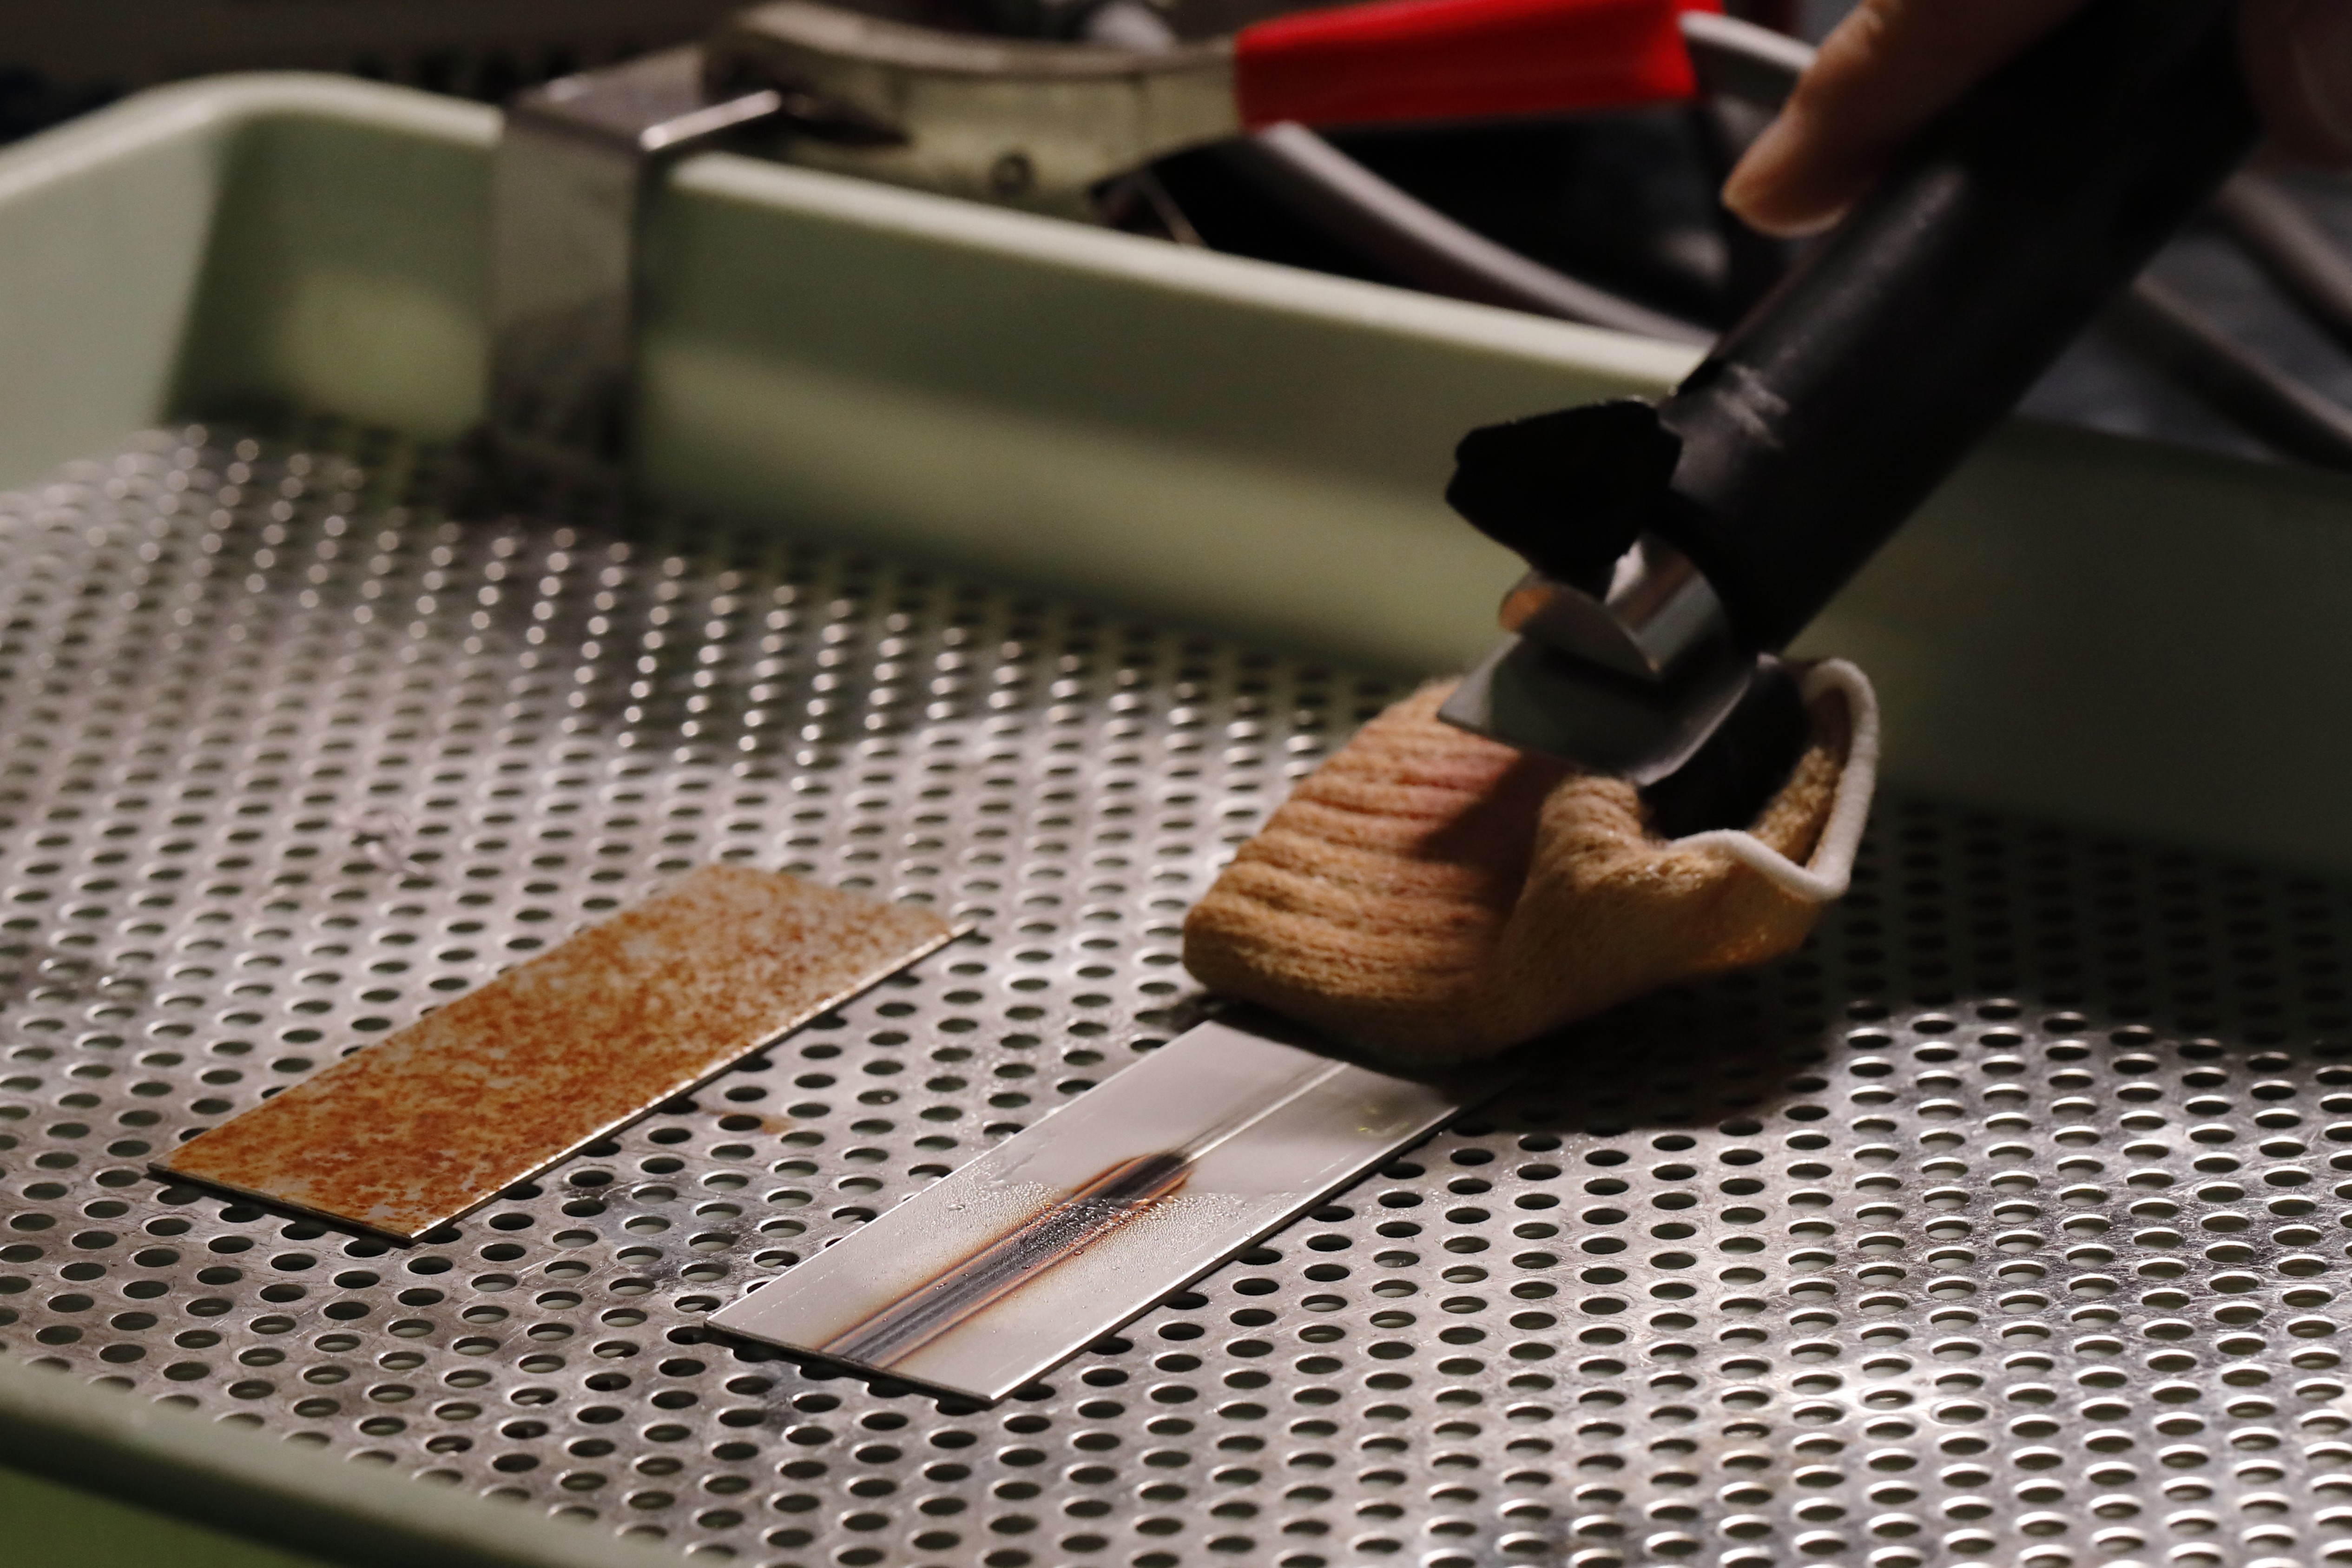
ステンレスなどの金属を溶接した際に、溶接した場所で黒い着色が残る現象です。(鉄が高温で酸素と反応した黒さび)ケミ山の「中性塩電解焼け取り法」は、この溶接焼けを、安全に簡単に取り除ける画期的な技術です。①中性電解液をモップに浸します。②焼け取りする場所に、電気を流しながらモップをこすります。③溶接焼けがキレイに除かれてから水で洗い流し作業は完了です。ケミカル山本では、お客様の様々な場面に応じて、最適な電解液・電源器・モップを取り揃えております。
https://chemical-y.co.jp/youto/yousetu.php

ステンレス溶接に伴う溶接焼け取りや、汚れ取りさび取りも適切な処理を施さないとステンレス表面の「不動態皮膜」を傷つけ、思いもよらないもらいさびを招きトラブルとなります。中性塩電解処理ステンレス表面処理技術「ウルトラ不動態化処理」は、錆を取り除くだけでなく強固な不動態皮膜を形成し、もらいさびを防ぎます。
https://chemical-y.co.jp/youto/sabitorinozoku.php
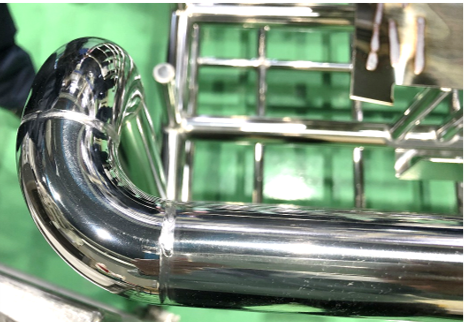
もらい錆び(腐食)につよいステンレス(SUS)ですが、もらい錆びを防ぐ(軽減や予防)など、ステンレス(SUS)鋼表層に、『酸素系不動態皮膜』を再生補修形成する技術です。
https://chemical-y.co.jp/youto/hudoutai.php
ステンレス製設備のメンテナンスを受託・出張電解処理にご協力いただける、パートナー企業様・協力企業様を募集しております。
詳しい内容につきましては、お問い合わせページからお問い合わせいただくか、お電話でお問い合わせ下さい。
https://chemical-y.co.jp/looking_for_partner_companies/
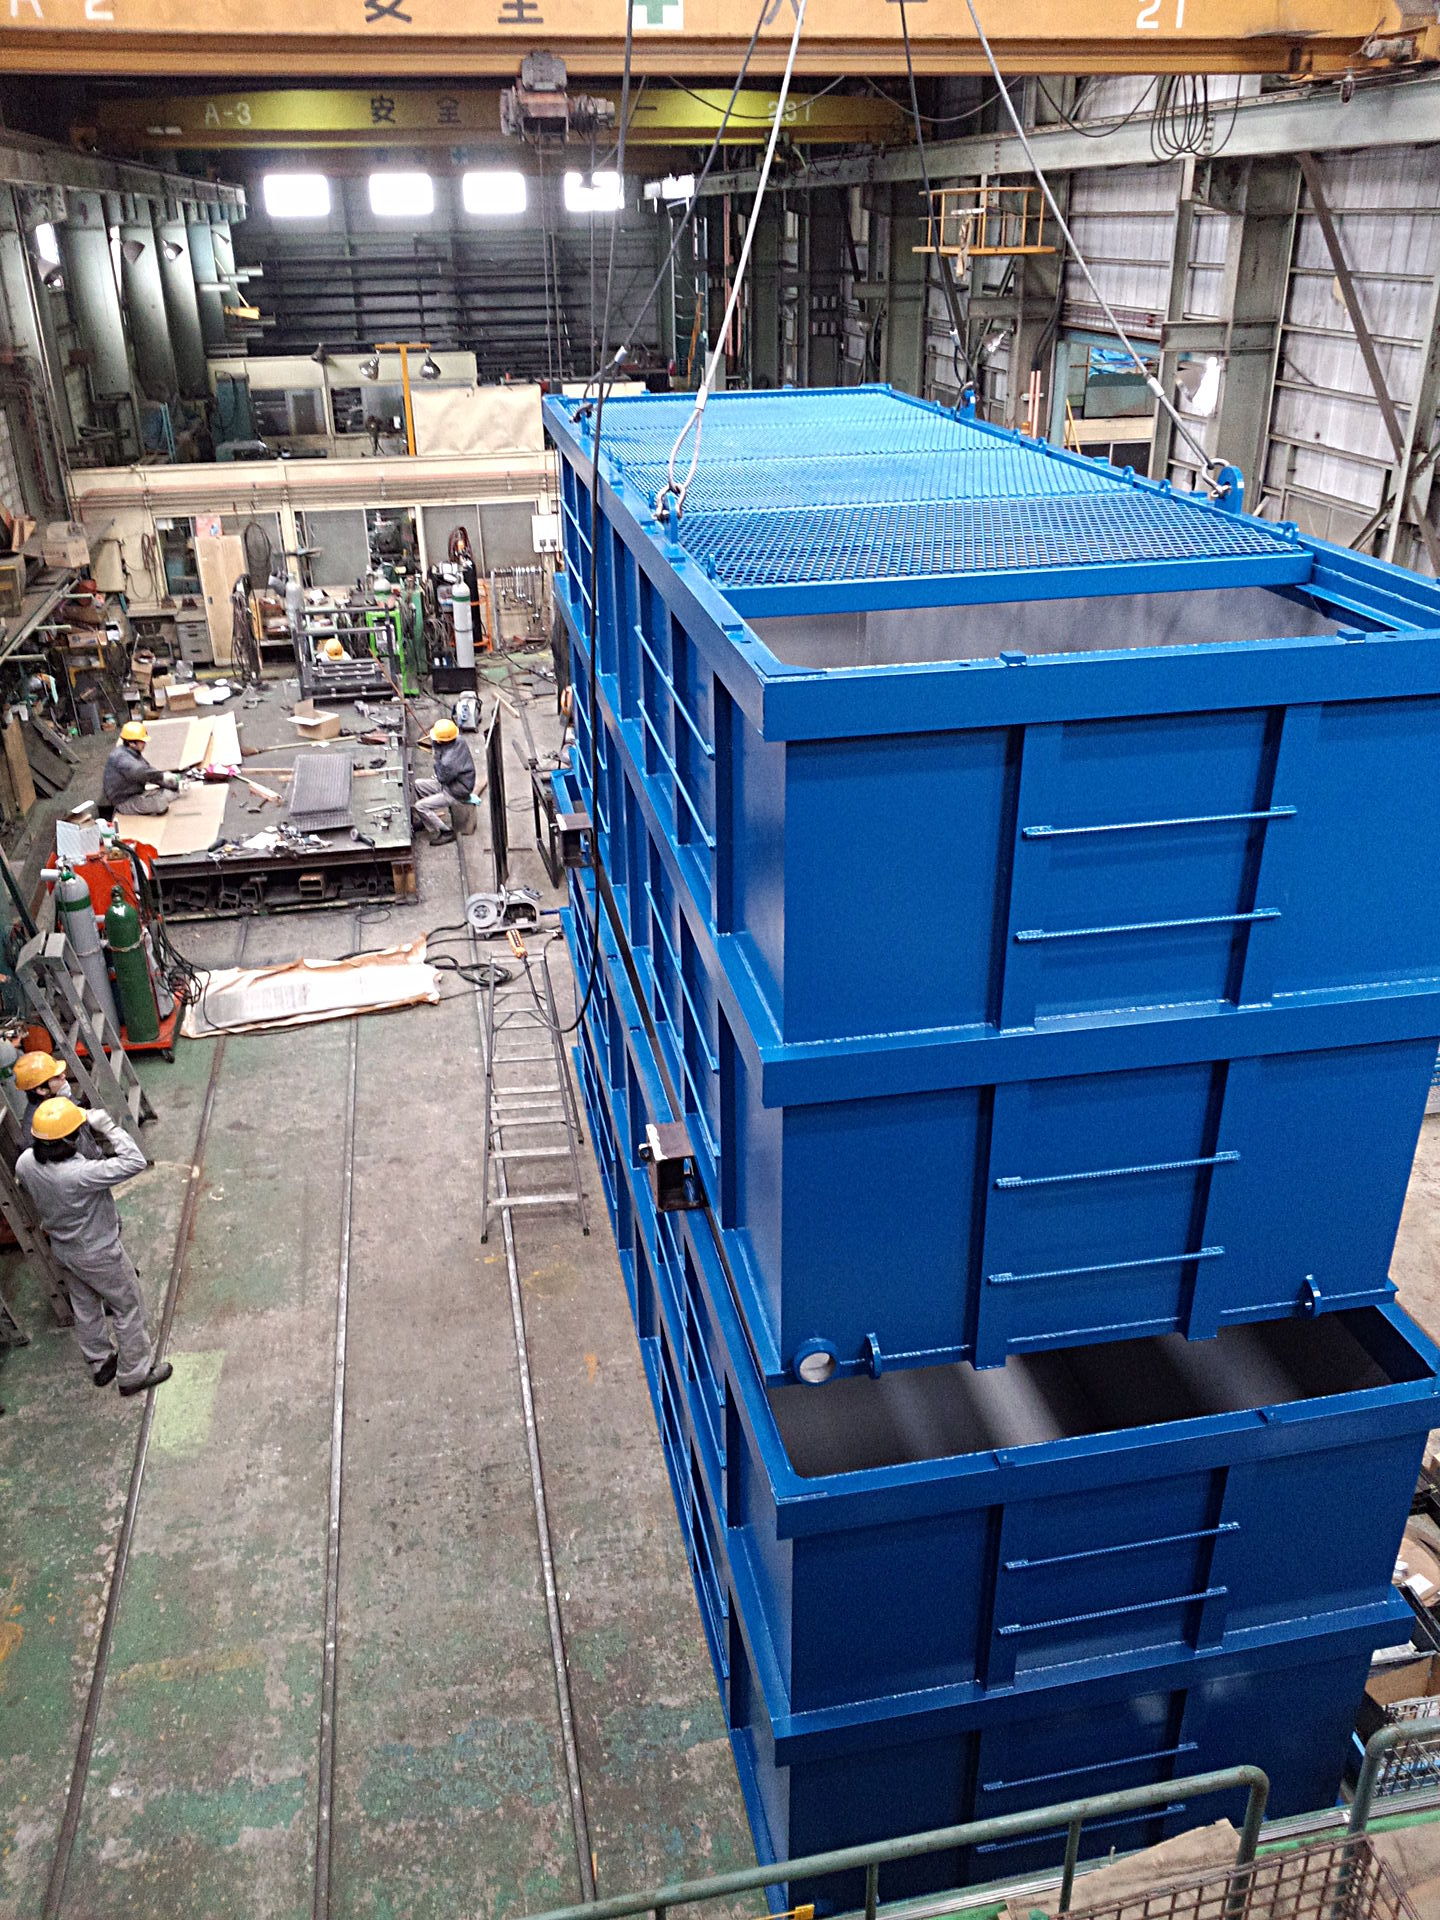
【大型タンク ~設計、製作、塗装~】
社内で設計、製作、ブラスト、塗装を一貫して行った大型タンクです。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
全て社内で加工を行いました。
大型タンクとセットで専用のタラップや足場、階段などの付属品も合わせて製作しています。
内に薬品が混ざった汚水を溜めておくとの事で、内面と外面の塗装仕様を分けています。
内面は薬品・汚水に耐えれるように、外面は紫外線・雨水などに耐え綺麗な美観を保てるようにしています。
【工場見学】 原田鉄工 ブラスト・塗装 防錆部
https://www.nc-net.or.jp/company/98405/product/detail/177785
【工場見学】原田鉄工 溶接・組立 製造部
https://www.nc-net.or.jp/company/98405/product/detail/179294/
機械塗装・金属塗装の事なら広島「原田鉄工㈱」へ
https://www.nc-net.or.jp/company/98405/product/detail/179075/
◎ブラスト(ショットブラスト/グリッドブラスト/サンドブラスト/1種ケレン 英語:Blast)
高圧で圧縮した空気を研削材と呼ばれる粒と一緒に噴射し、製品に衝突させることで表面のゴミ、汚れ、塗装などを除去します。
◎エポキシ樹脂塗料(英語:Epoxy resin)
エポキシ樹脂を用いた合成樹脂塗料の総称。
優れた防錆能力と付着性があるので、下塗塗料の主流となってます。
また紫外線には弱く変色等を起こす可能性があるので、上塗塗料を塗り重ねる事が一般的です。
◎ポリウレタン樹脂塗料(ウレタン樹脂塗料 英語:Polyurethane resin)
ポリウレタン塗料は主剤としてポリオール樹脂、硬化剤にイソシアネートを混ぜて作る塗料です。
優れた耐候性も持ちながら光沢・美しいツヤを有するので上塗塗料として使います。
-------------------------------------------------------------------------------------------------
[製品情報]
内容量30㎥
[塗装仕様]
素地調整
SSPC SP-10
内面
耐水用エポキシ樹脂塗装×2回
外面
耐水用エポキシ樹脂塗料×1回
ポリウレタン樹脂塗装×1回
-------------------------------------------------------------------------------------------------
社内で一貫製作なので、納期もタイムリーに対応できます。
ブラスト・塗装の事ならお任せください。
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
ご相談、御見積りなどご気軽に連絡下さい。
ボルト、ナット、ワッシャーのブラスト動画です。
ねじ部などは養生が必須となりますが、こういった電動工具やハンドツールではケレンがしにくい形状の製品でもブラストならしっかり施工可能です。
-------------------------------------------------------------------------------------------------
[製品情報]
ボルト、ナット、ワッシャー 各種
[素地調整]
グリットブラスト
SSPC SP-10
-------------------------------------------------------------------------------------------------
1点1点職人が手打ちしますので、打ち残しも無く施工できます。
数量によるところが大きいですが、今回の量なら工期は即日対応可能です。
HP
http://xs284308.xsrv.jp/index.html
YouTubeチャンネル
https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/videos
ブラスト・塗装の事ならお任せください。
原田鉄工株式会社
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
ご相談、御見積りなどご気軽に連絡下さい。
【SS400プレート 養生 表面処理】
SS400製のプレートをブラストにて表面処理していきます。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
表面にゴムを張り付けるプレートの密着性向上のため、グリットブラストで表面処理を行います。
タップ穴が傷つかないように、全て養生してあります。
ブラストの詳細についてはこちらのページをご覧ください。
【ブラスト施工とは何? ブラストについて紹介します!】
https://www.nc-net.or.jp/company/98405/product/detail/177190/
【どぉやって加工するの? 加工方法について紹介します】
https://www.nc-net.or.jp/company/98405/product/detail/177433/
◎SS400(旧SS41)
一般構造用圧延鋼材の中で最も流通量が広く、代表的な材料です。
「SS」はSteel Structure(構造用鋼)の略、「400」は引っ張り強さの最小保証値を表しています。
流通量が多いので他の金属材料と比べ安く、種類・サイズともに豊富にあります。
◎タップ(英語:Tap)
めねじを切る工具の事。ねじが入る方がめねじ、入れる方をおねじと言います。
刃物がついており穴に回転させながら入れていくことで、めねじを刻みます。
まためねじが切ってある穴を「タップ穴」と呼びます。
◎マスキング(養生 英語:Masking)
覆い隠す、包み込む事。
ブラストや塗装を行う際に施工しない箇所に対して、マスキング用のテープやキャップ等を使用して隠す事で施工から守る。
研削材の詳細はこちらで紹介しています!
【研削材について 原田鉄工常用のガラス、グリット、サンド】
https://www.nc-net.or.jp/company/98405/product/detail/177276/
-------------------------------------------------------------------------------------------------
[製品情報]
PL30t 1200×1200
[素地調整]
グリッドブラスト
SSPC SP-10
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp

【メンテナンス】モルタルミキサー ノロ・塗装 剥がし
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
リース会社様よりご依頼です。
返却された商品をメンテナンスしたいので、ブラストでノロと塗装を剥がせないかとのご相談でした。
レンタルする際の商品価値を上げる為、綺麗に再度塗装するとの事です。
貸すのも借りるのも綺麗な商品が良いですもんね。
グリットブラストで全て剥離させ、見違えるように綺麗になりました!
電動工具等で落とすのは大変ですが、ブラストなら簡単にできちゃいます。
ブラストについての詳細ページはこちら!
【ブラスト施工とは何? ブラストについて紹介します!】
https://www.nc-net.or.jp/company/98405/product/detail/177190/
【ブラスト処理の目的】
https://www.nc-net.or.jp/company/98405/product/detail/190595/
◎モルタルミキサー
セメント+水+砂の混合物であるモルタルを作る機械。
攪拌する用の羽根を回転させることで混練を行う。
◎ノロ(のろ)
セメント・石灰を水で溶かしたもの。
「ノロ」=セメント+水、「モルタル」=ノロ+砂、「コンクリート」=モルタル+砂利となります。
◎素地調整(英語:Surface preparation)
下地処理の1種で「ケレン」とも呼ばれ塗装工事の前処理として、素地をより塗装に適した状態にする処理の事です。
素地調整で素地のサビ・汚れ・劣化した塗膜など除去し、更に形成した凹凸によって塗料の付着性を大きく向上させます。
◎ブラスト(ショットブラスト/グリッドブラスト/サンドブラスト/1種ケレン 英語:Blast)
高圧で圧縮した空気を研削材と呼ばれる粒と一緒に噴射し、製品に衝突させることで表面のゴミ、汚れ、塗装などを除去します。
~原田鉄工で使用している研削材について~
【研削材について 原田鉄工常用のガラス、グリット、サンド】
https://www.nc-net.or.jp/company/98405/product/detail/177276/
ブラスト・塗装の事ならお任せください。
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
【ジェットファン トンネル換気用ファン ブラスト】
高速道路の換気用ファン(ジェットファン)をブラストで塗装・サビを剥がして綺麗にします。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/videos
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
「ジェットファン」は高速道路トンネルの天井に取り付けてあるでっかいファンの事です。
一度は見た事がありますよね。
トンネルの換気目的で取り付けられているそうです。
今回はジェットファンを定期メンテナンスの為、ブラストで塗装とサビを落としてほしいとの要望です。
経年劣化で腐食が進んでしまうと破損や落下などの事故に繋がりかねませんので、定期的なメンテナンスが必要となります。
【長寿命化のためのLCC 低減】
https://www.nc-net.or.jp/company/98405/product/detail/192445/
【メンテナンス時の塗装剥がし、塗替えは原田鉄工へ】
https://www.nc-net.or.jp/company/98405/product/detail/186256/
ブラスト施工した後は腐食が進んでボロボロになっている部分があったりするのを見ると、定期的なメンテナンスがどれほど大切か思い知ります。
トンネルを走っていると、上から落下してこないかちょっと不安になりますもんね。
綺麗に塗装とサビを落とした後は、お客様の方で悪くなった鉄部の補強・塗装を行われるとの事でした。
やはり塗装剥離は通常の黒皮落としと比べて、時間と費用が掛かってしまいますが古くなってしまった製品を再製作する手間・費用と比べると圧倒的に安く・早くできますよ!
定期的にしっかりメンテナンスを行えば「長く」「安全」に製品を使えるので気を付けましょう。
【中国地方最大級 素地調整(ケレン)と重防食塗装】
https://www.nc-net.or.jp/company/98405/product/detail/185499/
◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇
専門用語の紹介まとめページはこちらになります!
【防錆 ~ブラスト・塗装について~】
https://www.nc-net.or.jp/company/98405/product/detail/177912/
◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆
◎ジェットファン(英語:Jet fan)
トンネル内の排気ガスを含んだ空気を排出させ、新鮮な空気を流入させる様に空気の流れを作る。
また火災時には排煙などにも役立つ。
グリットブラスト 特徴
・研削材が金属性で研削力が非常に高く、固着した錆や汚れも簡単に除去する。
・製品の表面にあるゴムやメッキ、塗装までも除去する事が可能。
・他の研削材と比べ照射体にぶつかる時の摩耗が少ないので粉塵や産廃の量が少ない。
・原材料が金属性なのでステンレス等の錆びにくい素材に施工すると、表面に研削材の成分が付着し「もらい錆」が発生してしまう。
動式の設備で職人が1点ずつ施工してますので、複雑な形状でも施工可能です。
塗装の下地処理、熱処理加工品のスケール落としはもちろんの事
メンテナンス時の塗装剝離、ゴム・樹脂・表面処理剤の密着性向上、キズ隠しや装飾
目的での梨地加工など用途は様々あります。
ブラスト・塗装の事ならお任せください。
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
【重量物】SS400 PL 錆落とし
SS400 PL100t 2600×2300 5tもあるプレートの錆をブラストで落としていきます。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
※動画容量の都合上、[前編][後編]と分かれております。
5tもある大きな鉄板をグリットブラスト処理でサビを除去してていきます。
何に使われる鉄板かは分かりません。
サビが進行し腐食が激しい箇所はあばた状になっていましたが、サビを完全に落とし防食を行う事で腐食から母材を守ることが可能になります。
ちなみに本製品はブラストまでの施工範囲となっています。
【ブラスト施工とは何? ブラストについて紹介します!】
https://www.nc-net.or.jp/company/98405/product/detail/177190/
グリットとサンドの比較 設備の紹介【前編】
https://www.nc-net.or.jp/company/98405/product/detail/180268
◎腐食(腐蝕 英語:Corrosion)
科学的または電気的に使用環境の中で表面から変化することで、外観や機能が損なわれる。
腐食が進行していくことで厚さが減少する、孔が開くなどの現象が発生します。
◎防食(Anticorrosion)
金属材料の腐食を止める又は腐食速度を遅らせるために行う処理。
耐食・防食・防錆と似たような言葉がありますが、耐食は金属の素材自体が腐食に耐える性能。防食・防錆は金属の腐食を防ぐ事。
上記のような意味合いで使われることが多いです。
-------------------------------------------------------------------------------------------------
[製品情報]
5tプレート
2,600 × 2,400
2.5tプレート
2,600 × 1,200
[素地調整]
グリットブラスト
SSPC SP-10
-------------------------------------------------------------------------------------------------
今回の納期は入荷後、2日となっております。
ご要望があれば、ブラスト後の塗装なども対応させていただきます!
ブラスト・塗装の事ならお任せください。
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
【厚膜型耐熱】SGPパイプ 塗装(前編) ~ガスケット座面養生・ブラスト~
大量にあるガス管のガスケット座を養生・ブラスト後、厚膜型耐熱塗装していきます。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
大小様々な口径のSGPガス管を施工していきます。
施工するにあたってガスケット座のセレーション加工部はブラストで傷がついてしまうと、密封性が損なわれてしまうので養生を行います。
しっかり布テープで養生が出来たら、ブラストで表面処理を行います。
【仕組み公開】グリットブラストとサンドブラスト 比較 YouTube動画です!
https://www.youtube.com/watch?v=OE5lBRyJSOo
【重量物】SS400 PL 錆落とし [前編]
https://www.nc-net.or.jp/company/98405/product/detail/181113/
ブラスト完了後は耐熱塗装を行っていきますが『前編』はブラスト施工までとなります。
耐熱塗装~膜厚検査までは『後編』にて紹介しますので、是非ご覧ください。
◎SGP(配管用炭素鋼管 英語:Steel gas pipe)
身の回りで最も身近な鋼管です
一般的にSGP管、ガス管、白管、黒管などと呼ばれています。(白管はSGP管に亜鉛メッキ加工を行ったもの)
ビルや家や工場など多くの場所で使用されています。
◎セレーション(鋸歯状/のこぎり状 英語:Serration)
セレーションはフランジガスケット面に渦巻状・同心円状の細い溝をつけた仕上げ面。
フランジ同士を引っ付ける際に凹凸がはめ合い、しっかりと結合させる事ができます。
[製品情報]
20A~200A程度のプレハブ配管
[素地調整]
グリットブラスト
SSPC SP-10
[塗装仕様]
厚膜型耐熱塗料 200μm
ブラスト・塗装の事ならお任せください。
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
【ゴムロール 1種ケレンでゴムを剥がす!】
【チャンネル登録】https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig?sub_confirmation=1
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
ゴムロール φ220×5,500
数量18本をブラストでゴムを剥がして綺麗にしていきます。
古くなりゴムが摩耗してしまったので、使えなくなってしまったロールたちです。
ゴムのみではなく錆などが発生している為、このままゴムをつけるわけにもいかないので一度ブラストで綺麗に剥がしてから再びゴムを巻くとの事です。
使えなくなった製品が再び綺麗に生まれ変わるのは気持ちが良いです!
ちなみにゴムを貼る作業は弊社では対応できませんので、ご注意を。
【ブラスト施工とは何? ブラストについて紹介します!】
https://www.nc-net.or.jp/company/98405/product/detail/177190/
【仕組み公開】グリットブラストとサンドブラスト 比較 YouTube動画です
https://www.youtube.com/watch?v=OE5lBRyJSOo
ゴムを剥がす作業に時間がかかってしまうので、入荷後まずゴムロールのゴムをグリットブラストで剥がします。
その後出荷直前にサンドブラストで復活してきた錆を全て落として、出荷となります。
ゴムや錆を落とし、再度ゴムを貼ることで新品同様の製品へ。
更にブラストで表面が凸凹になることで表面積が増え、ゴムの密着性向上にも繋がり長持ちする製品となります。
◎1種ケレン(英語:Surface preparation by blasting)
素地調整(下地処理)の事をケレンと呼び、1種~4種まで工法と除錆率により分類される。
1種ケレンはブラスト法にて素地の調整を行う規格で、表面の除錆率95%以上が求められる最も優れた規格となります。
ブラスト法で上記の除錆率をクリアできれば、研削材(メディア)は特に指定がありません。
グリットブラスト 特徴
・研削材が金属性で研削力が非常に高く、固着した錆や汚れも簡単に除去する。
・製品の表面にあるゴムやメッキ、塗装までも除去する事が可能。
・他の研削材と比べ照射体にぶつかる時の摩耗が少ないので粉塵や産廃の量が少ない。
・原材料が金属性なのでステンレス等の錆びにくい素材に施工すると、表面に研削材の成分が付着し「もらい錆」が発生してしまう。
サンドブラスト 特徴
・以前は研削材に「珪砂」を使用していたが人体や環境に影響を及ぼす恐れがある
為、「フェロニッケルスラグ」を原料とした非金属性の研削材を使用している。
・非金属性の研削材なのでステンレス等の錆びにくい素材でも施工が可能。
・グリットと比較し研削力が少ないので、やわらかい金属やマスキングが多い製品等を慎重に施工することが可能。
ブラスト・塗装の事ならお任せください。
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
ご相談、御見積りなどご気軽に連絡下さい。
【広島で塗装の事なら「原田鉄工」にお任せください】
広島で金属塗装といえば原田鉄工!
より良い塗装のため、普通の塗装会社には無い設備
「大型ブラスト設備」を所有しています。
ブラストと塗装を同時に施工できる会社は中々ありません。
完璧な素地調整と塗装で金属寿命を確実に伸ばします!
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『ブラストとは?』
ブラストは表面処理における加工方法の1つです。
研磨剤粒子を高速で投射し衝突させる事で、表面の状態や性質を変化・向上させます。
表面の異物を除去し、研磨剤によって削られてできる表面の凹凸は塗膜との密着性が大きく向上させ塗膜の寿命を延ばす事ができます。
【ブラストの仕組み ~エアーブラスト装置について~】
https://www.nc-net.or.jp/company/98405/product/detail/199332/
原田鉄工は金属への塗装に特化した工場です!
過酷な環境下でも金属を長持ちさせる、より綺麗に塗装する、より良い製品を作るため素地調整専用のブラストを設備し様々な塗料を扱ってきました。
『原田鉄工が塗装している製品』
「通常の塗装では耐えられない」環境で使用されるものが多いです。
海上、海中、水上、水中といった環境では金属の上に塗料を塗るだけでは数年も経たないうちに塗装は剥げてしまいます。
塗装が剥がれた場所から腐食が進行し、製品はたちまち使用不可となるのです。
またそのような場所では補修の塗装を行う事も難しいため、可能な限り長期間に渡り製品を「保護できる塗装」が必要とされています。
原田鉄工はこのような「過酷な環境でも耐えられる塗装」を80年間行ってきました。
【重防食塗装 耐用年数の向上】
https://www.nc-net.or.jp/company/98405/product/detail/186702/
【LCC(ライフサイクルコスト)を低減させる塗装】
https://www.nc-net.or.jp/company/98405/product/detail/192117/
原田鉄工ではより長く製品を使用できるよう、ブラストで素地調整を行い塗装する事を推奨しています。
上記の様な厳しい環境下に関わらず、屋外、屋内でもブラストと塗装を行う事で製品は確実に長持ちできます。
塗装は仕上りの綺麗さばかりに目が行ってしまいますが、耐久性を決めるのは素地調整となります。
金属製品を綺麗に長持ちさせたい、古くなった塗装を塗り替えたいなど
広島で塗装の事なら原田鉄工にお任せください!
【金属塗装が剥がれる原因】
https://www.nc-net.or.jp/company/98405/product/detail/185104
【1種ケレンと2種ケレン 剥離の違い】
https://www.nc-net.or.jp/company/98405/product/detail/186195/
◎素地調整(英語:Surface preparation)
素地をより塗装に適した状態にする処理の事です。
素地調整で素地のサビ・汚れ・劣化した塗膜など除去し、更に形成した凹凸によって塗料の付着性を大きく向上させます。
塗装寿命に影響する原因は素地調整によるものが50%を占める程、重要な処理となります。
◎研磨剤(研削材/研掃材/メディア)
ブラストで使用される加工対象物に直接ぶつけるための粒子です。
球体、多角形状などの形状や粒径、材質が多くの種類が存在するため、対象物の材質や処理効果に合わせて研磨剤を選定する。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【グリットブラストとサンドブラストの違い】
https://www.nc-net.or.jp/company/98405/product/detail/175611/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
【中国地方最大級 素地調整(ケレン)と重防食塗装】
https://www.nc-net.or.jp/company/98405/product/detail/185499/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
ご相談、御見積りなどご気軽に連絡下さい。

【古い塗装を剥がす方法】
塗装は表面を塗料の膜で覆う事で保護しています。
そんな塗装も時間の経過と共に雨風、紫外線などで少しずつ劣化してしまいます。
劣化すると塗装は変色したり、剥がれてきたりします。
塗り直しを行う時はこれらの古くなった塗装を剥がしておく事が「綺麗に仕上り」「長持ち」するコツです!
今回は塗り直しの際に重要となる古い塗装を剥がす方法について紹介します!
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
~~~目次~~~
・なぜ古い塗装を剥がすの?
・古い塗装を剥がす方法と注意点
・塗装が剥がしきれない場合は?
・まとめ
『なぜ古い塗装を剥がすの?』
塗装し完全硬化した塗料の事を「塗膜」と呼びます。
劣化した塗膜は付着力が低くなり、製品を保護する機能を失ってしまいます。
この状態の塗膜の事を「死膜」と呼びます。
死膜を剥がさないまま新しい塗料を塗り重ねても、死膜と一緒に新しい塗膜も剥がれる・ひび割れるなどの不具合が発生します。
逆に古い塗装を全て剥がし、清浄な表面へ再度塗装を行う事で仕上がりは美しく長持ちします。
『古い塗装を剥がす方法と注意点』
塗装を剥がす方法をいくつか紹介します。
1.剥離剤(剥がし剤)を使用する
剥離剤は塗装を剥がすために使用する薬品です。
塗膜に剥離剤を塗り浸透させる事で塗膜が軟化、溶かす事ができます。
使用する前には周辺に付着する事の無いようしっかりと養生を行います。
その後スクレーパーで大まかに塗膜を除去して後、サンドペーパー等で残った細かい部分を仕上げます。
まだ剥がせない塗膜が残る場合は再度、剥離剤を浸透させ同様の手順を繰り返します。
塗膜にキズを付けると浸透が早くなるのでお勧めです。
〈注意点〉
剥離剤にはいくつかの種類があり使用できない材質、剥がせない塗料の相性などを確認して使用しましょう。
プラスチック・ゴム・樹脂の製品は溶けてしまう可能性があります。
剥離剤は化学薬品で人体や環境にとって良いものではないので、使用する際は「換気」「保護具」「廃棄」に気を付けましょう。
2.工具を使用する
身近なものなら「サンドペーパー」「金ブラシ」といったものや「ディスクグラインダー」「エアハンマー」などの電動工具があります。
効率が悪く、大変ですが材質や塗料の種類を問わず剥離できるのが利点です。
大まかに電動工具で塗膜を削り取ったあと、サンドペーパーや金ブラシで仕上げを行います。
これらの工具は多くの種類、形状がありますので剥がしやすいものを選びましょう。
〈注意点〉
電動工具は怪我の恐れがありますので適切な保護具などを着用し、使用しましょう。
剥離させる周囲に傷を付けたくない箇所がある場合は養生を行いましょう。
3.ブラスト加工する
ブラストは研磨剤と呼ばれる細かい粒子をぶつける事で表面を削る加工方法です。
設備が必要となりますが、どんな塗膜や素材でも簡単に剥離する事が可能です。
まず加工が必要ない箇所は養生を行います。
塗膜が完全に剥離できるまで研磨剤を照射し、全ての塗膜を剥がします。
研磨剤には多くの種類がありますので、塗料の種類や材質にあったものを選びましょう。
【ブラストの仕組み ~エアーブラスト装置について~】
https://www.nc-net.or.jp/company/98405/product/detail/199332/
「ブラスト処理」の種類と特徴
https://www.nc-net.or.jp/company/98405/product/detail/196425/
〈注意点〉
粉塵が発生するため防塵マスク等の保護具をきちんと着用しましょう。
材質や厚みによっては変形等の恐れもあるので、圧力や研磨剤の調整が必要となります。
『塗装が剥がしきれない場合は?』
剥がしきれない塗膜はしっかりと付着しており、製品を保護する機能を持っている「活膜」と呼ばれます。
もちろん全て塗膜は剥がして塗り直した方が良いのですが
「活膜」は「死膜」と比較し塗り直し後、直ちに影響がある事はないと考えられているので剥がしきれない場合は諦めるのも一つの手です。
この場合は活膜の上から塗り重ねる事となります。
塗料には塗り合わせの問題があり、適正でない塗料を塗り重ねた場合には「剥離」や「ちぢみ」と言った塗装不良が発生するので注意が必要です。
【代表的な塗装不良一覧 原因と対策】
https://www.nc-net.or.jp/company/98405/product/detail/192232/
まずは残っている活膜と同じか活膜と相性のいい適正な塗料を選定しましょう。
サンドペーパー等で目荒しをしっかりと行った後、削りカス等のゴミを清掃します。
そして刷毛、ローラー、スプレー等で塗装を行います。
塗装後は活膜が残っていた部分が浮き出て表面が凸凹に見える場合はサンドペーパーで表面を滑らかにしたのち、中塗りや上塗りを行えば目立ちにくいです。
仕上りが気に入らない場合は再度同様の作業を繰り返す事で滑らかな塗膜に近づきます。
『まとめ』
古い劣化した塗装は剥がしてから塗装しなければ大して時間が経たないうちに同じような状態になってしまいます。
古い塗装を剥がしてから塗り直すと仕上りが綺麗で長持ちします。
塗装を剥がす方法は「剥離剤」「工具」「ブラスト」の3種類が一般的です。
剥がす塗料の種類、剥がす製品の材質、費やす時間と費用を考慮しどの方法が適しているか選択する必要があります。
【工具を使用した場合とブラスト加工で剥離を比較しています】
https://www.nc-net.or.jp/company/98405/product/detail/186195/
原田鉄工では大型ブラスト設備を完備しており、塗装物の塗り直しを得意としております。
古くなった塗装物を「新品」に戻してみせんか?
【塗装品の修理・メンテナンスはお任せください!】
https://www.nc-net.or.jp/company/98405/product/detail/184268/
【電動機の塗り替え、再塗装】
https://www.nc-net.or.jp/company/98405/product/detail/195230/
◎旧塗膜(英語:Old paint film)
メンテナンス等で塗替えの際、使われる言葉。
そのままの意味でメンテナンスを行う以前に付着している塗膜。
◎塗装不良(塗装不具合 英語:Painting defect)
乾燥前、乾燥後の塗膜に何らかの不具合が生じ、塗料が本来持つべき性能が発揮されない。
塗料は樹脂、顔料、溶剤、添加物で複雑に構成された無機・有機化合物です。
気象条件や塗装条件が想定された条件とそぐわない場合、このような不良が発生する。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【グリットブラストとサンドブラストの違い】
https://www.nc-net.or.jp/company/98405/product/detail/175611/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/contact/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp

【錆を落とす方法と防止方法|錆の原因についても紹介】
錆の原因は「酸素」と「水分」です。
鉄をコーティングする事で酸素と水分から遮断する事で錆は防ぐことができます!
錆は浸食すると表面に凹凸ができ反応面積が増大するので、一旦生じた錆は加速度的に進行します。
そのため一度発生した錆は早急に落とす(除去する)必要があります。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『錆の原因』
金属が空気中の「酸素」と「水分」に酸化還元反応を起こし生成される酸化物が錆です。
まず鉄が錆びる場合に起こるのが電子の移動となります。
安定状態だった鉄から水分へ電子が移動する事で鉄の電子は不足、水分は電子が多い状態となります。
(この電子が移動し増減する事を「イオン化」と呼びます)
鉄は過不足のない安定状態を目指し、水分と結合する事でオキシ水酸化鉄へと変化します。
オキシ水酸化鉄は錆の元で、分解される事で「赤錆」と水分となります。
酸素と水分に接触している限り、上記の反応が繰り返されるため赤錆は範囲を広げながら内部へ浸食していきます。
赤錆はこのように金属にとって「有害」な錆とされますが、逆に金属を「保護」する種類の錆もあります。
【意外と知らない!?錆の7種類について】
https://www.nc-net.or.jp/company/98405/product/detail/227757/
【なぜ?鉄が錆びるメカニズムと対策】
https://www.nc-net.or.jp/company/98405/product/detail/225748/
『錆を防ぐ方法』
錆を防ぐためには鉄の表面をコーティングし、酸素と水分を遮断する必要があります。
広く使われているのは「メッキ」や「塗装」といった方法です。
「メッキ」は素材の表面に金属膜を生成する加工方法となります。
メッキに使用する金属の成分を変える事で様々な種類のメッキが存在し、防錆・装飾・機能付与などの効果があります。
「塗装」は素材の表面に塗料で膜を生成する加工方法となります。
塗料は「顔料」「樹脂」「溶剤」「添加剤」の4つより構成され、顔料や樹脂を変える事によりさまざまな色・防錆・装飾・機能付与といった効果があります。
メッキ・塗装どちらも価格や防錆力などそれぞれにメリット・デメリットがあるので、しっかり考慮して選定する必要があります。
【金属塗装の種類と選び方】
https://www.nc-net.or.jp/company/98405/product/detail/196154/
『金属の錆びやすさ』
金属は酸素と水分と接触し「イオン化」する事で錆が発生します。
イオン化の起こりやすさをイオン化傾向と呼び、金属の種類によって値が決まっています。
なので金属の錆びやすさはイオン化傾向の大きさによって決まっています。
┏━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━┓
大←←←←←←←←←←←←イオン化傾向←←←←←←←←←←←←小
Li / K / Ca / Na / Mg / Al / Zn / Fe / Ni / Sn / Pb / H₂ / Cu / Hg / Ag / Pt / Au
┗━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━┛
金、銀、プラチナはイオン化傾向が小さいので酸化が起こりにくく、恒久的に劣化しないのも価値が高い理由です。
【ステンレスでも錆びる!?原因と錆を落とす方法】
https://www.nc-net.or.jp/company/98405/product/detail/207003/
『錆を落とす方法』
錆を落とす方法はいくつかあります。
錆の進行具合や面積を鑑みて、どの方法で錆を落とすかを選ぶ必要があります。
┎┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┒
1.錆除去剤を使用する
軽度の錆びを溶解、軽減する事が可能です。
キズを付ける事なく錆を落とせ、塗った後拭き取るだけなので簡単です。
ただし広範囲な錆や重度の錆はあまり向いていません。
化学薬品となりますので、使用前に使用要領と処理方法をしっかりと確認しましょう。
2.サンドペーパーやワイヤーブラシを使用し研磨する
軽~中度の錆びはペーパー・ブラシで研磨する事で除去、軽減できます。
手間と時間はかかりますが、最も安価に錆を落とす事が出来ます。
広範囲の錆や重度の錆を落とすのはかなりの重労働となるので、オススメできません。
あまり力を入れてこすると表面に大きなキズができる可能性があるので注意です。
3.電動工具を使用し研磨する
軽~中度の錆びは電動工具で研磨する事で除去、軽減できます。
錆除去剤やサンドペーパーなどと比較すると早く簡単に錆を落とす事が出来ます。
しかし広範囲の錆や重度の錆を落とすにはかなりの手間と時間が必要となります。
電動工具の使用は怪我・事故などの危険性が高いので、保護具を適切に着用して行いましょう。
4.ブラスト加工を行う
軽~重度の錆びまでブラスト加工なら除去する事が可能です。
ブラスト加工は研磨材を高速で衝突させ表面を削る加工法で、簡単に錆を落とす事が出来ます。
最も確実な錆を落とす方法ですが、設備が必要となります。
どんな錆でも落とす事が出来ますが、威力が高いので強度のない製品などには注意が必要です。
┖┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┈┚
【1種ケレンと2種ケレン 剥離の違い】
https://www.nc-net.or.jp/company/98405/product/detail/186195/
『まとめ』
鉄に発生する赤錆は酸素と水分が原因となり発生する。
赤錆は一度発生したら内部へ浸食を進め、鉄の金属強度や機械的性質を大きく損なう。
早めに錆を取り除き、塗装・メッキなどの方法で酸素と水分を遮断する事が重要。
錆を落とす方法には錆除去剤を使った科学的な方法と、研磨する物理的な方法があり錆の進行具合や対象面積を考慮して選定する必要がある。
原田鉄工では素地調整専用の「大型ブラスト設備」と広大な「屋内塗装設備」を完備しております。
素地調整の方法で最も優れている「ブラスト加工」で表面を研磨・清掃し、適切な塗付量を管理しながら塗装する事で美しく耐久性の高い塗装を行っています。
創業から80年間、海上・海中・沿岸部などのとても「錆びやすい環境」で使用される鉄製品の錆を防ぐため、様々な設備・技術を身に付けてきました。
またブラストでの素地調整は錆、塗装、ゴム、樹脂なども完全に剥離し、素地に戻す事が可能です!
古くてボロボロになった製品の表面を綺麗にし、再度加工する事で新品の様に生まれ変わらせます。
【ブラストの規格 ISOとSSPC】
https://www.nc-net.or.jp/company/98405/product/detail/187739/
【ブラスト加工の構造と効果】
https://www.nc-net.or.jp/company/98405/product/detail/199004/
◎錆(さび/腐食生成物 英語:Rust)
金属表面の金属原子が環境中の「酸素」「水分」などと酸化還元反応を起こして生成される腐食物。
酸素や水があるところに鉄を放置すると、錆を生じる。
表面に凹凸が出来て反応面積が増大するため、一旦生じた錆は加速度的に進行する。
◎腐食(腐蝕 英語:Corrosion)
科学的または電気的に使用環境の中で表面から変化することで、外観や機能が損なわれる。
腐食が進行していくことで厚さが減少する、孔が開くなどの現象が発生します。
◎ブラスト(ショットブラスト/グリッドブラスト/サンドブラスト/1種ケレン 英語:Blast)
高圧で圧縮した空気を研削材と呼ばれる粒と一緒に噴射し、製品に衝突させることで表面のゴミ、汚れ、塗装などを除去します。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【グリットブラストとサンドブラストの違い】
https://www.nc-net.or.jp/company/98405/product/detail/175611/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/contact/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
【金属の錆びやすさ(イオン化傾向)について】
「錆びやすい金属」と「錆びにくい金属」があることは何となくご存じかと思います。
ただなぜ錆びやすい金属と錆びにくい金属があるのでしょうか?
実は金属の錆びやすさは「イオン化のしやすさ=イオン化傾向」で決まっています!
・金属の錆びやすさに関わる「イオン化傾向」
・錆の落とし方と防止方法
2点を紹介します!
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『錆の正体』
金属が空気中の「酸素」や「水分」と酸化還元反応を起こし生成される酸化物が錆です。
酸化還元反応とは「電子の移動を伴う化学反応」です。
金属中から電子を失う(酸化する)、水が電子を得る(還元する)事で化学反応を起こし結果として錆が発生します。
この酸化還元反応を腐食と呼び、腐食は金属が酸素や水分と接触している限り浸食を続けます。
一度錆が生成されると表面に凹凸ができ反応面積が増大するため、一旦生じた錆は加速度的に進行してしまいます。
【なぜ?鉄が錆びるメカニズムと対策】
https://www.nc-net.or.jp/company/98405/product/detail/225748/
『電子とイオンについて』
錆は酸化還元反応によって作られます。
酸化還元反応つまり電子の移動が重要です!
通常物質を構成している原子には+の電気を帯びた陽子、-の電気を帯びた電子が同じ数存在し安定した中性な状態となっています。
この状態より電子が移動し電子が足りない場合は原子は+の電気を帯び、電子が多い場合には-の電気を帯びる事となります。
この原子が電気を帯びた状態の事を「イオン」と呼び、電子を放出し「陽イオン」となる事で腐食が始まります。
『金属の錆びやすさ=イオン化傾向』
電子を放出する事を酸化すると言います。
金属は電子を放出し陽イオンへ変化する事で最終的に錆びてしまいます。
つまり電子を「放出しやすい金属は錆びやすく」、「放出しにくい金属は錆びにくい」という事です。
この電子の放出しやすさ=「イオン化傾向」と呼びます。
『イオン化傾向』
金属原子ごとにイオン化傾向(電子の放出しやすさ)は異なります。
イオン化傾向の大きなものは錆びやすく、小さなものは錆びにくい金属となります!
┏━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━┓
大←←←←←←←←←←←←イオン化傾向←←←←←←←←←←←←小
Li / K / Ca / Na / Mg / Al / Zn / Fe / Ni / Sn / Pb / H₂ / Cu / Hg / Ag / Pt / Au
┗━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━┛
Cu(銅)、Ag(銀)、Pt(プラチナ)、Au(金)などは高価・貴重とされますが、錆びにくく劣化しにくい事も大きな理由となっています。
自然界ではCu(銅)、Hg(水銀)、Ag(銀)は単体又は酸化物や硫化物として、Pt(プラチナ)、Au(金)は単体で存在しています。
その他金属は自然界では全て酸化物などの化合物や水溶液中の陽イオンとして存在しております。
『錆を防ぐ方法』
錆を防ぐためには表面を覆い水分と酸素の接触を遮断する必要があります。
広く行われている防錆方法は「メッキ」と「塗装」の2種類です。
「メッキ」は素材の表面に金属膜を生成する加工方法となります。
メッキに使用する金属の成分を変える事で様々な種類のメッキが存在し、防錆・装飾・機能付与などの効果があります。
「塗装」は素材の表面に塗料で膜を生成する加工方法となります。
塗料は「顔料」「樹脂」「溶剤」「添加剤」の4つより構成され、顔料や樹脂を変える事によりさまざまな色・防錆・装飾・機能付与といった効果があります。
メッキ・塗装どちらも価格や防錆力などそれぞれにメリット・デメリットがあるので、しっかり考慮して選定する必要があります。
【塗料の種類 ~樹脂の特徴について~】
https://www.nc-net.or.jp/company/98405/product/detail/185093/
『錆を落とす方法』
錆を落とす方法はいくつかあります。
錆の進行具合や面積を鑑みて、どの方法で錆を落とすかを選ぶ必要があります。
1.錆除去剤を使用する
軽度の錆びを溶解、軽減する事が可能です。
キズを付ける事なく錆を落とせ簡単ですが、広範囲な錆や重度の錆はあまり向いていません。
化学薬品なので、使用前に使用要領と処理方法をしっかりと確認しましょう。
2.サンドペーパーやワイヤーブラシを使用し研磨する
軽~中度の錆びはペーパー・ブラシで研磨する事で除去、軽減できます。
最も安価に錆を落とす事が出来ますが、広範囲の錆や重度の錆を落とすのはかなりの重労働となります。
あまり力を入れてこすると表面に大きなキズができる可能性があるので注意です。
3.電動工具を使用し研磨する
軽~中度の錆びは電動工具で研磨する事で除去、軽減できます。
錆除去剤やサンドペーパーなどより早く簡単に錆を落とせますが、広範囲の錆や重度の錆を落とすのは重労働です。
電動工具の使用は怪我・事故などの危険性が高いので、保護具を適切に着用して行いましょう。
4.ブラスト加工を行う
軽~重度の錆びまでブラスト加工なら除去する事が可能です。
ブラスト加工は研磨材を高速で衝突させ表面を削る加工法で、簡単にどんな錆でも落とす事できます。
設備は必要となり、威力が高いので強度のない製品などには注意が必要です。
【素地調整 ISO規格とSSPC規格一覧表】
https://www.nc-net.or.jp/company/98405/product/detail/217155/
「ブラスト処理」の種類と特徴
https://www.nc-net.or.jp/company/98405/product/detail/196425/
『まとめ』
金属は原子中の電子を放出する事で、陽イオンとなり酸化する。
その後、酸素・水分と化学反応を起こす事で錆が生成される。
電子の放出しやすさを「イオン化傾向」と言い、イオン化傾向の大きい金属は錆びやすい事になる。
錆を防ぐためには金属の表面を覆うことで、酸素と水分から保護するのが有効。
一度発生した錆は表面を凹凸にし反応面積が増大してしまい、進行が加速するため早めに処置するのが好ましい。
錆を落とすには多くの方法があるが方法によって作業時間や労力が大きく異なるので、錆の進行状況と面積を考慮して行うようにしましょう。
◎錆(さび/腐食生成物 英語:Rust)
金属表面の金属原子が環境中の「酸素」「水分」などと酸化還元反応を起こして生成される腐食物。
酸素や水があるところに鉄を放置すると、錆を生じる。
表面に凹凸が出来て反応面積が増大するため、一旦生じた錆は加速度的に進行する。
◎腐食(腐蝕 英語:Corrosion)
科学的または電気的に使用環境の中で表面から変化することで、外観や機能が損なわれる。
腐食が進行していくことで厚さが減少する、孔が開くなどの現象が発生します。
◎電子(英語:Electron)
原子を構成する素粒子の1つであり、原子核の周りを回転する。
粒子と波動の2面性をもっていて、物質の性質は電子によって左右されるほど重要。
電気を流す、原子の結合や安定などといった多くの役割があります。
原田鉄工では大型のブラスト設備と塗装設備を完備しているので、対象製品の形状・サイズに関わらず錆を落とし塗装を行う事が出来ます。
ブラスト加工後は完全に錆を取り除き、金属表面を清浄化させると同時に表面に微細な凹凸を形成します。
この表面に形成された凹凸は塗装を行う際に塗料の密着力を格段に向上させる効果があり、製品を長期間錆から守る事が可能になります。
様々な塗料・塗装仕様の経験がありますので仕様などが分からない、決まっていない場合には塗料の選定からお任せください。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【グリットブラストとサンドブラストの違い】
https://www.nc-net.or.jp/company/98405/product/detail/175611/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/pages/38/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
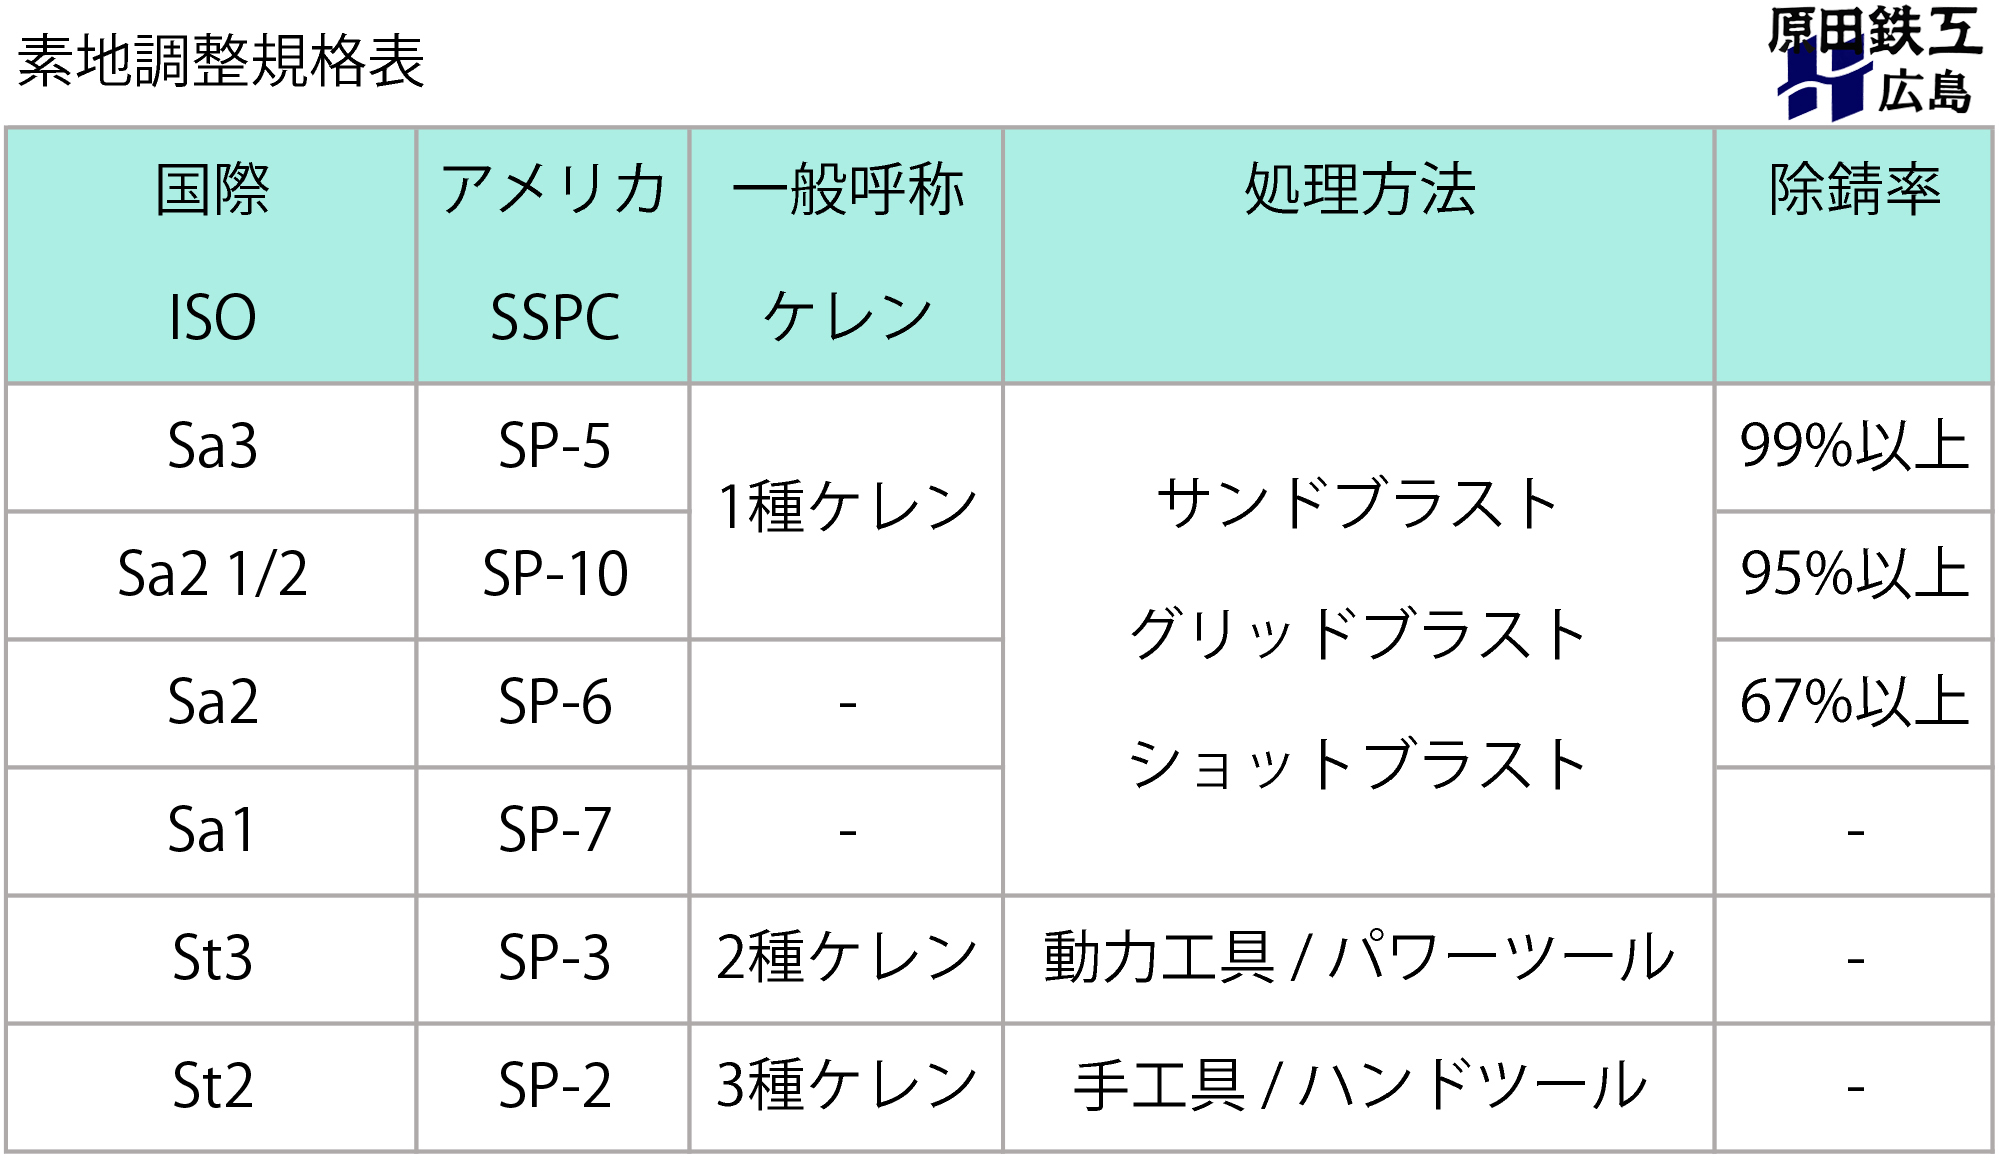
【ISO St2】手工具で行う素地調整について
ISOとは国際標準化機構(International Organization for Standardization)の事で、あらゆる分野で国際規格を作成しており各国の代表的標準化機関から構成されています。
SP-2(ハンドツールクリーニング)は肉眼で見える表面の密着性の弱い付着物(油、汚れ、錆、酸化物など)は取り除きますが、強固に密着した付着物は許容されます。
一般的にSSPC SP-2と同等の規格とされています。
【SSPCの規格については下記リンクを参照ください】
https://www.nc-net.or.jp/company/98405/product/detail/208826
【SSPC SP-2】手工具で行う素地調整について
https://www.nc-net.or.jp/company/98405/product/detail/219286/
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『素地調整について』
素地調整とは「表面を塗装に適した状態へ変化させる」作業の事です。
一般的にケレン作業とも呼ばれサンドペーパーやディスクサンダーと言った電動工具、ブラスト加工などで表面に付着している異物を除去します。
【仕様書に書いてある「素地調整」や「下地処理」ってなに?】
https://www.nc-net.or.jp/company/98405/product/detail/205186
『ISO St2とは』
ISOはスイスのジュネーブに本部がある非政府機関であり、国際的に共通する規格を制定する事を目的としてます。
そこで定められた素地調整の規格の1つとなります。
手工具であるやすり・ワイヤーブラシ・スクレーパーなどを使用し表面処理を行います、
表面に弱く付着した錆、ミルスケール、塗膜などの有害物質は除去しますが、固着した錆・ミルスケール・塗膜は許容されます。
ISO規格では「ブラスト施工前の鋼材の状態」と「ブラスト施工後の鋼材の状態」を写真で比較しており、実際の写真と製品を見比べて加工の合否を判断します。
【その他ISO規格の素地調整についてはこちら】
https://www.nc-net.or.jp/company/98405/product/detail/210553/
『ISO St2の作業方法』
1.表面に付着しているスラグなどを除去する。
2.表面に付着している油脂、グリスなどを溶剤などを用いて取り除く。
3.手工具にて表面に弱く付着している有害物質を取り除く。
4.清潔な乾燥空気で埃やゴミを取り除く。
『ISO St2の注意点』
作業上の危険性
・工具を使用しますので、適切な保護具を着用する必要があります。
汚染状態の確認
・使用する工具は水分、油分が含まれていない事の確認が必要です。
作業要領について
・表面を過度に粗くする又は滑らかにすると塗膜の早期剥離の可能性があります。
・ISOビジュアルブックの写真と比較し、加工の合否を判断します。
『ISO St2で行うメリット』
SSPC SP-2は手工具で素地調整を行う場合の規格となります。
ブラストや電動工具を使用する場合は設備が必要であり、粉塵や騒音が発生しますので周辺環境を考慮しこれらの作業が難しい場合などで選定される規格となります。
また莫大な作業時間とコストが必要となるので大規模・広範囲に対しての作業には向いていませんが、一部損傷した塗装を修正する場合などにもSP-2にて素地調整を行う事もあります。
設備が必要でないので便利な方法ではありますが、固着した錆・ミルスケール・塗膜を除去する事ができません。
【素地調整の規格 見本】
https://www.nc-net.or.jp/company/98405/product/detail/189213
『まとめ』
St2は素地調整の規格であり、ブラストではなく手工具を使用する方法です!
付着力の弱い有害物質の剥離は必要とされますが、固着したものに限り許容されます。
加工範囲が広範囲・大規模の場合には膨大なコストと作業時間が必要となるため不向きとなりますが、ブラストや電動工具での素地調整が難しい場合に使われる規格となります。
どの程度素地調整が必要となるか?は鋼材の状態によって変わってくるため、要求基準を明確にしておかなければ早期の塗装不良へと繋がる恐れがあります。
要求基準の判断が難しいので要求・施工には注意が必要です。
【錆を落とす方法と防止方法|錆の原因についても紹介】
https://www.nc-net.or.jp/company/98405/product/detail/228565/
【なぜ?鉄が錆びるメカニズムと対策】
https://www.nc-net.or.jp/company/98405/product/detail/225748/
原田鉄工ではSt2での素地調整も対応しておりますが、
St2の素地調整では洗浄度・密着性が不十分の可能性があるので、基本的にはブラストでの素地調整を推奨しております。
国内・国外向けの多くの製品へブラストと塗装を施した実績があり、製品の長寿命化とメンテナンス頻度を削減する事で「コスト」「資源」の削減へ貢献してきました。
数少ないブラスト・塗装の一体型工場ですので、ブラスト後は社内で直ちに塗装する事が可能です。
また適切な管理が必要となる塗膜厚についても厳しく検査・管理を行いますので、ムラの無い均一な塗膜を形成させる事ができます。
グレードの高い素地調整を行えばそれだけコストが必要にはなりますが、その分塗膜は長持ちしメンテナンス頻度を減少させます。
塗膜寿命は素地調整に大きく左右されます。
【金属塗装 剥がれ 原因】
https://www.nc-net.or.jp/company/98405/product/detail/185104/
【LCC(ライフサイクルコスト)を低減させる塗装】
https://www.nc-net.or.jp/company/98405/product/detail/192117/
◎素地調整(英語:Surface preparation)
素地をより塗装に適した状態にする処理の事です。
素地調整で素地のサビ・汚れ・劣化した塗膜など除去し、更に形成した凹凸によって塗料の付着性を大きく向上させます。
塗装寿命に影響する原因は素地調整によるものが50%を占める程、重要な処理となります。
◎ケレン
ケレンは元々英語のクリーン(Clean)から来ているようで、塗装前の下地を綺麗にするという意味になります。
1種ケレン~4種ケレンまで工法と除錆率により分類される。
塗装物に対して塗料の密着性を向上させるために表面に凸凹のキズをつけたり、中古品なら古い塗料や錆を剥がすなど行います。
◎塗膜(英語:Coating film)
塗装した塗料が完全硬化した塗料の被膜。
塗膜により塗装対象物を覆い隠す事でサビや劣化から保護します。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【1種ケレンってなに?ケレンの方法と種類について】
https://www.nc-net.or.jp/company/98405/product/detail/202074/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/pages/38/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp

【金属塗装の剥がれ対策|プロが教える長持ちの秘訣】
金属製品の寿命と美観を左右する重要な要素、それが塗装です。
しかし時間の経過とともに避けられないのが塗装の劣化と剥離。
原田鉄工株式会社は広島を拠点に金属塗装のエキスパートとして、最先端の技術と豊富な経験でお客様の大切な資産を守り続けています。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『塗装剥離の主な原因:不十分な下地処理』
塗装の剥離は、単なる見た目の問題ではありません。
金属の腐食や劣化を引き起こし、製品の寿命を大幅に縮める可能性があります。
塗装剥離の最も重要な原因の一つが、不十分な下地処理です。
【塗装は下地で性能が決まる!?】
https://www.nc-net.or.jp/company/98405/product/detail/229378/
『下地処理の重要性』
1. 密着性の確保
適切な下地処理は不純物を除去する事で、塗料と金属表面の密着性を大幅に向上させます。
また研磨によって作られる細かな傷によって塗料の付着性が向上します。
これにより、長期間にわたって塗膜の剥離を防ぐことができます。
2. 腐食の防止
腐食が進んだ表面に塗装を行っても、腐食を完全に食い止める事はできません。
錆や酸化被膜などを全て除去した後、塗装を行う事で腐食を防止する事が出来ます。
3. 塗膜の耐久性向上
適切に処理された表面は平滑化されるため、塗料がより均一に付着します。
そのため塗膜の美観・耐久性が大幅に向上します。
【仕様書に書いてある「素地調整」や「下地処理」ってなに?】
https://www.nc-net.or.jp/company/98405/product/detail/205186/
『2種ケレン、3種ケレンの限界』
2種ケレンや3種ケレンといった「電動工具」「手工具」での手法が多く用いられますが、これらには限界があります
1. 不完全な表面処理
これらの方法では、強固に付着した錆や劣化した塗膜といった不純物を完全に除去できません。
また目に見えない錆や汚れが残存する可能性があります。
2. 密着力の不足
残存する不純物の影響で塗料の密着力が十分に得られず、早期の剥離につながります。
また電動工具は過度に処理を行うと表面が滑らかになりすぎ、塗料が密着する事が出来なくなります。
3. 長期的な保護力の低下
不十分な下地処理は、長期的な金属保護において大きな課題となります。
結果として1種ケレンであるブラスト処理を行った製品と比較し、耐用年数に大きな差が生まれる事となっております。
【徹底比較】1種ケレンと2種ケレンの違いは?
https://www.nc-net.or.jp/company/98405/product/detail/217157/
【金属塗装が剥がれる原因】
https://www.nc-net.or.jp/company/98405/product/detail/185104
『原田鉄工の革新的アプローチ:ブラスト処理』
原田鉄工では塗装剥離の問題に対して、最も効果的な下地処理方法であるブラスト処理を採用しています。
1. 完全な表面クリーニング
金属表面の錆、スケール、古い塗膜を完全に除去し素地を露出させます。
対象素材に適合する研削材を使用する事によって、ステンレスやアルミなどにも施工可能です。
2. 微細な凹凸の創出
表面に形成された微細な凹凸へ塗料が入り込み硬化する事で、塗料の密着性は飛躍的に向上します。
結果として塗膜は長期間剥離する事がありません。
3. 均一な表面処理
タンクや組立品のような複雑な形状の製品でも、均一な表面処理が可能です。
熟練の作業者がムラのない表面を作り出します。
4. 高速処理
原田鉄工の高圧エアー式ブラストは大規模な製品でも、効率的に処理を行うことができます。
また処理後は迅速に防食塗装を行い、錆の発生を防ぎます。
『ブラスト処理の工程』
1. 事前検討
金属の種類、腐食状態、既存の塗装状態を図面・製品を確認しながら打合せを行い処理内容を検討します。
処理が不必要となる機械加工面などは養生を行います。
2. ブラスト材の選択
金属の特性に合わせて最適な研削材を選定します。
また必要となる表面の面相度などによって研削材の粒度を決定します。
3. ブラスト処理
高圧で噴射された研削材により、表面を清浄化します。
均一に必要とされる洗浄度まで仕上げます。
4. 表面検査
処理後の表面状態を綿密に確認し、必要に応じて再処理を行います。
5. 防錆処理
ブラスト処理後は金属素地が露出するため、最低でも4時間以内の防錆処理が推奨されます。
原田鉄工は塗装工場一体型ですので、即座に塗装工程に進むことが可能です。
『原田鉄工の強み』
1. 一貫した工程管理
ブラストから塗装まですべての工程を自社で管理することで、高品質な仕上がりを保証します。
また製造部もありますので材料からの製作はもちろん、補修が必要な場合などにも対応可能です。
2. 豊富な経験
長年にわたる実績と多様な業種での施工経験を活かし、お客様のニーズに最適なソリューションを提供します。
3. 最新技術の導入
常に業界の最先端を行く技術を取り入れ、効率的かつ高品質な施工を実現しています。
4. 環境への配慮
低VOC塗料の使用や環境に優しい剥離方法の採用など、環境負荷の低減に努めています。
5. アフターフォロー
施工後のメンテナンスサポートも充実しており、長期的な視点でお客様の資産を守ります。
『お客様の声』
(製造業 A社様)
長年使用してきた工場設備の塗装が劣化し、困っていました。
原田鉄工さんに相談したところ丁寧な説明と提案をいただき、安心して依頼することができました。
ブラスト処理後の塗装は見違えるほど美しく、耐久性も向上したと実感しています。
(建設業 B社様)
橋梁の塗装剥離で頭を悩ませていました。
原田鉄工さんの革新的なブラスト処理と塗装技術のおかげで、長期的な保護が可能になりました。
コスト・納期面でも納得のいく提案をしていただき、大変感謝しています。
『まとめ』
金属製品の塗装剥離を防ぐ最大の秘訣は、適切な下地処理にあります。
原田鉄工株式会社は最先端のブラスト技術と豊富な経験を活かし、お客様の大切な資産を守るための最適なソリューションを提供しています。
塗装の剥離でお悩みの方は、ぜひ一度ご相談ください。
【金属塗装が剥がれる原因】
https://www.nc-net.or.jp/company/98405/product/detail/185104
【原田鉄工株式会社|広島で一貫して行えるブラスト・塗装工程】
https://www.nc-net.or.jp/company/98405/product/detail/195780/
【金属の塗装を剥がす方法】
https://www.nc-net.or.jp/company/98405/product/detail/204459/
塗装剥離や防錆処理でお悩みの方は、お気軽にご相談ください。
経験豊富な専門スタッフが、最適なソリューションをご提案いたします。
ブラスト・塗装のご相談・お見積りはこちら
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
【汚れ・キズから表面を守る養生!現場で使われている道具と方法】
現場作業では作業に取り掛かる前に必ず「養生」を行う必要があります。
現場でよく言われる養生とは表面を汚れ・キズなどから表面を保護するために行う作業の事を指します。
今回は養生についてよく使用されている道具と方法について紹介します!
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『養生とは?』
養生とは一般的に健康状態の維持を心掛ける、病気やケガなどからの回復に努めるなどの意味で使われます。
しかし、工事現場や建設・道路工事、塗装現場などの現場作業における「養生」は少し意味合いが異なります。
マスキングとも呼ばれたりしますが現場作業の養生とは「汚れ、傷、破損から守る」ための作業の事を指します。
『養生が必要となる場面』
養生を怠ってしまうと大切な製品の破損や精度低下、周囲に多大な迷惑が掛かるため
大きなトラブルの元となってしまいます。
様々な職種や場面でも養生は必要となります。
・引っ越し
搬出・搬入する経路の壁や床などが損傷しないように保護シートを貼る。
家財道具が破損・傷付かないようエアキャップなどの緩衝材で包む。
・工事現場
周囲に粉塵や騒音などの被害が無いように足場全体をシートで被う。
車両など工事によって汚れなどの影響がある場合には不繊布性のカバーで覆う。
・塗装現場
塗装不要箇所に塗料の付着が無いようにテープやシートで隠す。
周辺に塗料の飛散を防止するために、作業環境周辺を覆う。
地味で大変な作業ですが、養生を丁寧に行う事によって仕上がり向上やトラブルを回避する事ができますので、作業現場ではまず最初に取り掛かる作業となります。
『養生に使用する道具と使い方』
養生は「目的」や「対象物の形状」、必要となる「強度」や「範囲」によって使用する道具を使い分ける必要があります。
そのため各メーカーより色々な養生資材が販売されていますが、今回は代表的な養生に使用されている道具と使い方について何点か紹介します。
・マスキングテープ
養生のみでなく、近年には様々な模様やキャラクターがプリントされた装飾用テープとしても人気のマスキングテープです。
養生としての使い方はキズや汚れが付かないようにテープを貼って覆い隠す、その他養生資材を固定するために使う事が多いです。
特徴としてはものすごく薄いテープなので強度は低いですが、切ったり貼ったりの加工が容易に可能で、粘着力が弱いため剥がした時の糊残りや製品を損傷する可能性が低いです。
・ガムテープ(養生テープ)
資源ごみ、可燃ごみなどゴミ出しには欠かせないガムテープです。
こちらは養生テープと呼ばれる粘着力を弱くしたものと、ガムテープがあります。
養生テープの使い方は基本的にマスキングテープと同じような形です。
ガムテープの種類にはテープに繊維を含ませた布テープと呼ばれるものもあり、布テープは厚みがあり粘着力・強度が高いので原田鉄工ではブラスト加工時などに加工が不要な部分へ数枚重ねて張り付ける事で強力な養生を行っています。
・マスカー
テープに透明なビニールシートが付いたマスカーです。
テープを1ヵ所貼るだけで広範囲を一度に覆い隠すことができます。
ビニールシートはものすごく薄いので強度は低いですが、接触の可能性が低い部分や
粉塵の飛散・付着の防止などに活用します。
原田鉄工では塗装時、広い範囲で無塗装箇所があった場合などに張り付けたり、周囲で別の塗装を行う、出荷前の汚したくない製品などへ貼り付け養生を行ってます。
・段ボール
梱包もできるし、養生もできる万能な段ボールです。
段ボールにはよく見る紙製とプラスチック製の2パターンあります。
プラスチック製はもちろん、通常の紙製段ボールも実はかなりの強度があります。
また切ったりする加工も容易なので、原田鉄工ではブラスト・塗装加工時に広範囲を養生する場合などは段ボールを使用しています。
・ボルト、ゴム栓
タップ穴と呼ばれるネジが切ってある穴、細かい機械精度で開けてあるリーマ穴など精度が必要となっている穴を塞ぐのに使うのがボルトやゴム栓です。
こちらは穴に色々な規格があり、多くの種類があるのでそれに対応するボルトやゴム栓も多種多様にあります。
ボルトを使用した場合は養生に時間がかかりますが、回す以外で外れる事が無いので確実な養生ができます。
ゴム栓は先端が細い円錐状なので差し込むだけで簡単に養生が可能ですが、簡単に外れる事もあるので注意が必要です。
『養生作業の注意点』
養生を丁寧に行えば、必要な範囲のみをキッチリ加工する事ができます。
ただし手順や養生資材の選定を間違えると…
せっかく頑張ってやった養生が機能せず不必要な範囲まで加工を行ってしまったり、周辺とのトラブルの元などになりかねません。
養生作業における注意点をいくつか紹介します。
「脱脂処理は確実に!」
テープを張り付けて養生を行う場合、強度や粘着力が必要とされる箇所には事前に油分やゴミを除去するための脱脂処理を行いましょう。
雨風のある屋外などの環境下、強度が必要となる部分などは脱脂処理を行う事で剥がれず、しっかりと密着し保護する事が可能となります。
脱脂を行う対象が樹脂や繊維の場合は使用する洗浄剤によって変形・損傷する可能性がありますので、洗浄剤と素材の組み合わせには注意が必要です。
「隙間はNG」
作業する内容にもよりますが、塗装作業などでは養生テープが少し浮いていた、少し隙間が空いていただけでも養生は全く機能しません。
隙間から塗料が飛散し、大きなトラブルの原因となる事も。
隙間なく確実に養生を行う必要があります。
「適正な養生資材を選ぶ」
養生資材には多くの種類がありますが、養生を行う目的や形状によって適切なものを選ぶ必要があります。
広い範囲で高い強度が必要な場合は段ボール、低い強度の場合はマスカー。
狭い範囲で高い強度が必要な場合は布テープ、低い強度の場合はマスキングテープ。
不適切な養生資材を使用した場合は余分に資材や時間が必要となったり、最悪の場合、養生の強度が足りず製品が損傷してしまう事も。
しっかりと必要となる強度に見合った養生資材を選定しましょう。
『まとめ』
現場作業における「養生」とは対象物や周辺を「傷や汚れから守る」もの。
しっかりと養生を行うからこそ、その後の作業が安心して確実に行える。
養生資材は色んな種類がありますが養生作業の目的、対象物の形状や必要となる強度などを考慮して適切な養生資材を選定する必要があります。
製品の仕上がりや損傷の有無を決定する「養生」は実は非常に重要な作業です!
原田鉄工では最も優れた素地調整である「大型ブラスト設備」と広大な「屋内塗装設備」を完備しております。
ブラスト処理によって完全に金属表面を洗浄・露出、表面に微細な凹凸を形成する事で、塗料の密着性を大幅に向上させ高い耐久性を確保します。
その後の塗装では膜厚や塗装環境を徹底的に管理する事で「長期間」「綺麗」で「錆びない」塗装を提供します。
【塗装は下地で性能が決まる!?】
https://www.nc-net.or.jp/company/98405/product/detail/229378/
【長寿命化のためのLCC 低減】
https://www.nc-net.or.jp/company/98405/product/detail/192445/
ご依頼いただく製品の養生作業も、もちろん承っております。
「養生の仕方が分からない」「養生資材が無い」などお困りでしたら是非お気軽にご相談ください。
複雑な形状などでもしっかりと養生を行います!
また可能であれば養生した製品の加工依頼もお待ちしております。
強度的に不十分な場合などは弊社で少し修正を行いますので、ご安心下さい。
【脱脂処理】塗装のプロが脱脂の方法と効果を教えます!
https://ja.nc-net.or.jp/company/98405/product/detail/244449
【塗装の基本 塗装する時の道具とやり方】
https://www.nc-net.or.jp/company/98405/product/detail/205301/
-------------------------------------------------------------------------------------------------
原田鉄工は空圧式ブランジャポンプ エアレス塗装機を4台保有しております。
広大な屋内塗装場を完備していますので、大型製品でも高品質な塗装を提供します。
第一塗装場 15m×13m
第二塗装場 31m×15m
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/pages/38/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp

クロロスルホン化ポリエチレンゴム(ハイパロン)(CSM)とは?素材特徴と違い比較|耐候・耐薬品性と着色性から見る製品用途とメリット
【CSMの歴史と開発背景】
クロロスルホン化ポリエチレンゴム(CSM)は、1951年にデュポン社によって「ハイパロン」の商標名で開発された特殊合成ゴムです。耐候性と耐薬品性を併せ持つ材料として、特に屋外用途や化学工業用途向けに開発されました。また、自由な着色が可能という特徴から、デザイン性を重視する用途にも広く採用されています。
【化学構造と特性】
CSMは、ポリエチレンの主鎖に塩素とスルホニルクロリド基を導入した構造を持ちます。この独特な分子構造により、以下の特徴的な性質が発現します
- バランスの取れた物理特性
- 優れた耐候性・耐オゾン性
- 良好な耐薬品性
- 優れた着色性
- 難燃性
【製造方法】
主な製造工程
1. ポリエチレンの塩素化
2. スルホン化
3. 精製・洗浄
4. 乾燥
5. 品質検査
【グレードと規格】
塩素化度による分類
- 標準グレード(塩素含有量:27-29%)
- 高性能グレード(塩素含有量:29-31%)
- 特殊グレード(用途別カスタマイズ)
【クロロスルホン化ポリエチレンゴム(ハイパロン)(CSM)の物性】
▶主な特徴:
耐老化性、耐オゾン性、耐候性、耐薬品性、耐摩耗性、機械特性など優れる。自由な着色が可能。
機械的強度:4
耐熱性:4
耐薬品性:4
耐候性:3
耐寒性:3
耐油性:3
※「5:優れている」「4:良好である」「3:中庸である」「2:やや劣る」「1:劣る」の5段階評価です。ただし、本評価は原料ゴムポリマーの一般的な特性・傾向を相対的に表したものです。同じ材質であってもメーカー、品番・グレードによって評価が異なる場合がありますので、詳細についてはお気軽にお問い合わせください。
▶純ゴムの比重: 1.11-1.18
▶機械特性
可能なJIS硬さ範囲 : 50-90
引張強さ : 70-200 kg/cm²
伸び : 100-500%
反発弾性 : ○
引裂き強さ : ○
圧縮永久歪 : ○
耐摩耗性 : ◎
耐屈曲亀裂性: ○
▶物理的特性
耐熱性(最高使用温度): 160℃
耐寒性(ぜい化温度): -20~-60℃
耐老化性 : ◎
耐オゾン性: ○
耐光(候)性: ◎
耐炎性 : ○
ガス透過性: 3cc・cm/cm²・sec・atm
耐放射線性: ○~△
▶電気特性
体積抵抗 : 10^14Ω/cm、25℃
破壊電圧 : 600-800V/mil,短時間
誘電率 : - 60 ∝
▶耐油・耐薬品性
ガソリン・軽油: △
ベンゼン・トルエン: △~×
トリクレン: ×
アルコール: ◎
エーテル: ×
ケトン(MEK): △~○
酢酸エチル: ×
水: ◎
有機酸: △
高濃度無機酸: ◎
低濃度無機酸: ◎
高濃度アルカリ: ◎
低濃度アルカリ: ◎
▶主な用途
電線、ゴムボート、ガスホース、耐候性、耐食性塗料、タンクライニング、野外用引き布、耐食性パッキン、耐熱耐食性ロールなど
【劣化の原因と防止策】
主な劣化要因
- 熱劣化:高温環境での使用
- 光劣化:紫外線による劣化
- 機械的劣化:繰り返し応力による疲労
- 化学的劣化:特定の化学物質との接触
防止策:
1. 適切な配合設計
2. UV安定剤の添加
3. 使用環境に応じたグレード選択
4. 定期的なメンテナンス
【用途別の特徴と要求性能】
1. 建築・土木分野
- 防水シート
- ルーフィング材
- 遮水シート
2. 工業用品分野
- 電線被覆
- ホース
- パッキン
3. 特殊用途
- タンクライニング
- 防護服
- 化学工業用部品
【市場動向と将来展望】
環境規制の強化に伴い、耐候性と化学的安定性を兼ね備えた材料としての需要が増加しています。特に、建築・土木分野での使用が拡大傾向にあります。
【素材提案 ~無数の素材から最適解を見つけ出す~】
素材の選択には、強度、弾性、耐久性、耐熱性、耐薬品性などの素材特性と、お客様のニーズ・用途を熟知、考慮することが重要です。
お客様のご要望を丁寧にヒアリングし、創業60年・年間3万件以上の製造実績から、圧倒的な経験・知識を駆使して最適な素材をご提案することで、製品の性能を最大限に引き出します。
▶詳細資料のダウンロード
より詳しい技術情報や実績については、下記URLから資料をダウンロードいただけます。
https://ja.nc-net.or.jp/company/104618/dl/catalog/203135
ぜひ、社内の関係者様とも共有いただき、お気軽にご相談ください。
▶お問い合わせはお気軽に!
「うちの会社の製品に使えるゴム部品はないかな?」「この形状のゴム製品を作れる?」など、どんな些細なことでもお気軽にご相談ください。きっと、あなたのビジネスに貢献できるゴムソリューションが見つかります。
児玉ゴムは「加工ができるゴム専門商社」として、柔軟な対応力を最大の特徴としています。素材提案から加工、卸売りまで一気通貫の対応が可能で、小ロットから量産まで幅広いニーズにお応えします。
以下の連絡先からお問い合わせいただけます。専門スタッフが丁寧にご対応させていただきますので、どうぞお気軽にご連絡ください。
↓技術相談・見積依頼はこちらから↓
https://ja.nc-net.or.jp/company/104618/inquiry/input/
株式会社児玉ゴム商会
https://kodama-gomu.com/
〒730-0856 広島県広島市中区河原町3番3号
TEL:082-232-1418 / FAX:082-292-8174


