工作機械(408)
冶具(296)
測定機械(130)
ロボット(130)
生産設備(362)
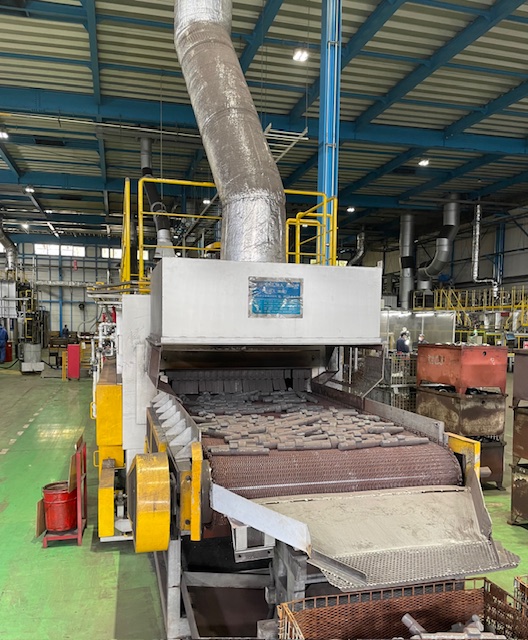
熱処理・塗装設備(42)
建設機械部品(110)
■品名:クランプシャフト ■材質:SCM440 ■表面処理:イオン窒化 ■加工法:旋盤 / マシニングセンタ
■品名:連結軸 ■材質:S45C ■加工法:旋盤 / マシニングセンタ ■表面処理:黒染め
A2017(ジュラルミン)製制御ユニットのマシニング加工|側面の長穴加工に対応
■品名:自社開発製品「切断折曲機」用部品 ■材質:S50C ■表面処理:緑色塗装
S45C製ギヤボックスの加工事例|切断折曲機用部品の製作
S45C材の高精度ギヤボックス加工|設計製作
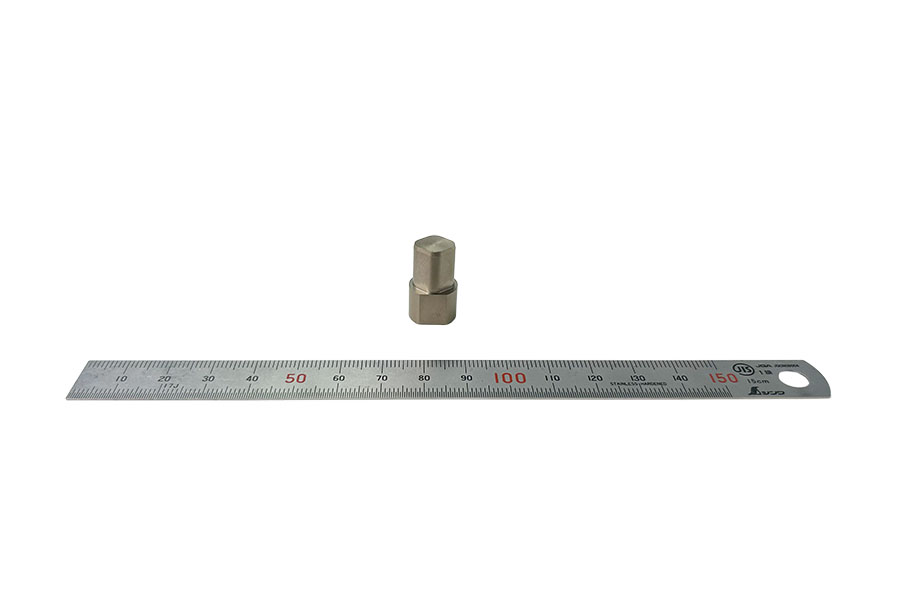
工作機械や生産設備用の特殊形状ナット改善提案|生産性を最大化
品名:プラグ / 材質:A2017 / 表面処理:白色アルマイト
品名:ソケット / 材質:A2017 / 表面処理:白色アルマイト
品名:ネジ受け / 材質:ss400
品名: ツメ / 材質:A2017
品名:コネクタ解除金具 / 材質:A2017
■品名:レバー ■材質:SS400 ■加工法:マシニングセンタ
■インペラ ■A5052 ■マシニングセンタ
酒トレイ金型( 射出成形金型) S50C
パイロットピン / S55C / 焼入れ(HRC50)
■ストッパ・ローラ ■MCナイロン ■加工法:NC旋盤加工
■品名:溝付プーリー ■材質:S45C ~ S45C製プーリーとは?特徴や用途、加工時のポイントを解説~
■品名:基準ピン ■材質:S45C ■焼入れ(HRC 55~60)基準ピンとは? ~S45C製基準ピンの特徴や用途を解説~
減速機追加工/放電加工(焼入れ対応)/減速機追加工とは? ~放電加工による焼入れ材の追加工について解説~
SK3製ピンとは? ~特徴や加工方法について詳しく紹介~
プレート/S50C/ユニクロメッキ
S50C製リングのマシニング加工|ユニクロメッキまで対応した機械部品
銅製プレートのマシニング加工|銅材を使用したプレート部品の製作
MCナイロンプレートのマシニング加工|樹脂プレートの切削加工事例
SUS440製位置決めピンのマシニング加工と真空焼入れ
A5052取付金具
軽量高強度なチタン製ボルト
SUS304 カムシャフト NC複合旋盤加工
市販品ハンドル追加工 MC加工
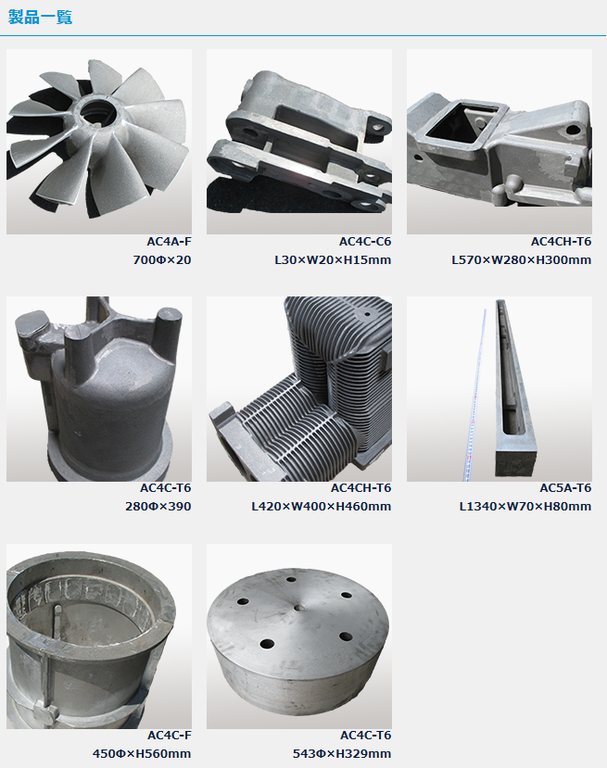
船舶用送風機部品、車両用ブレーキ部品、原動機部品、工作機械部品等のアルミニウム合金砂型鋳物の製造。
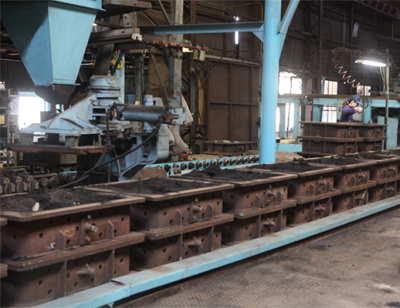
アルミ鋳物の生産ラインの生型造型ラインです
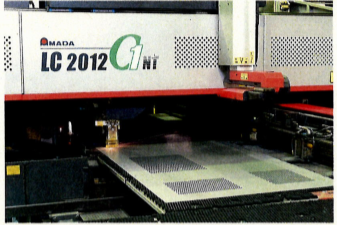
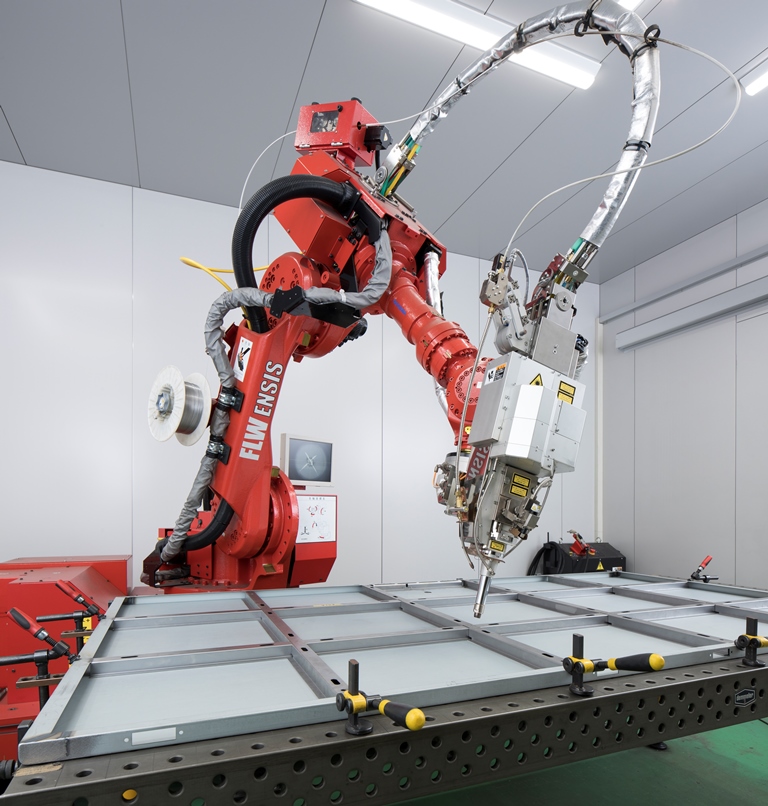
レーザー加工
精密部品製作(テクノ事業部)
産業機械事業部
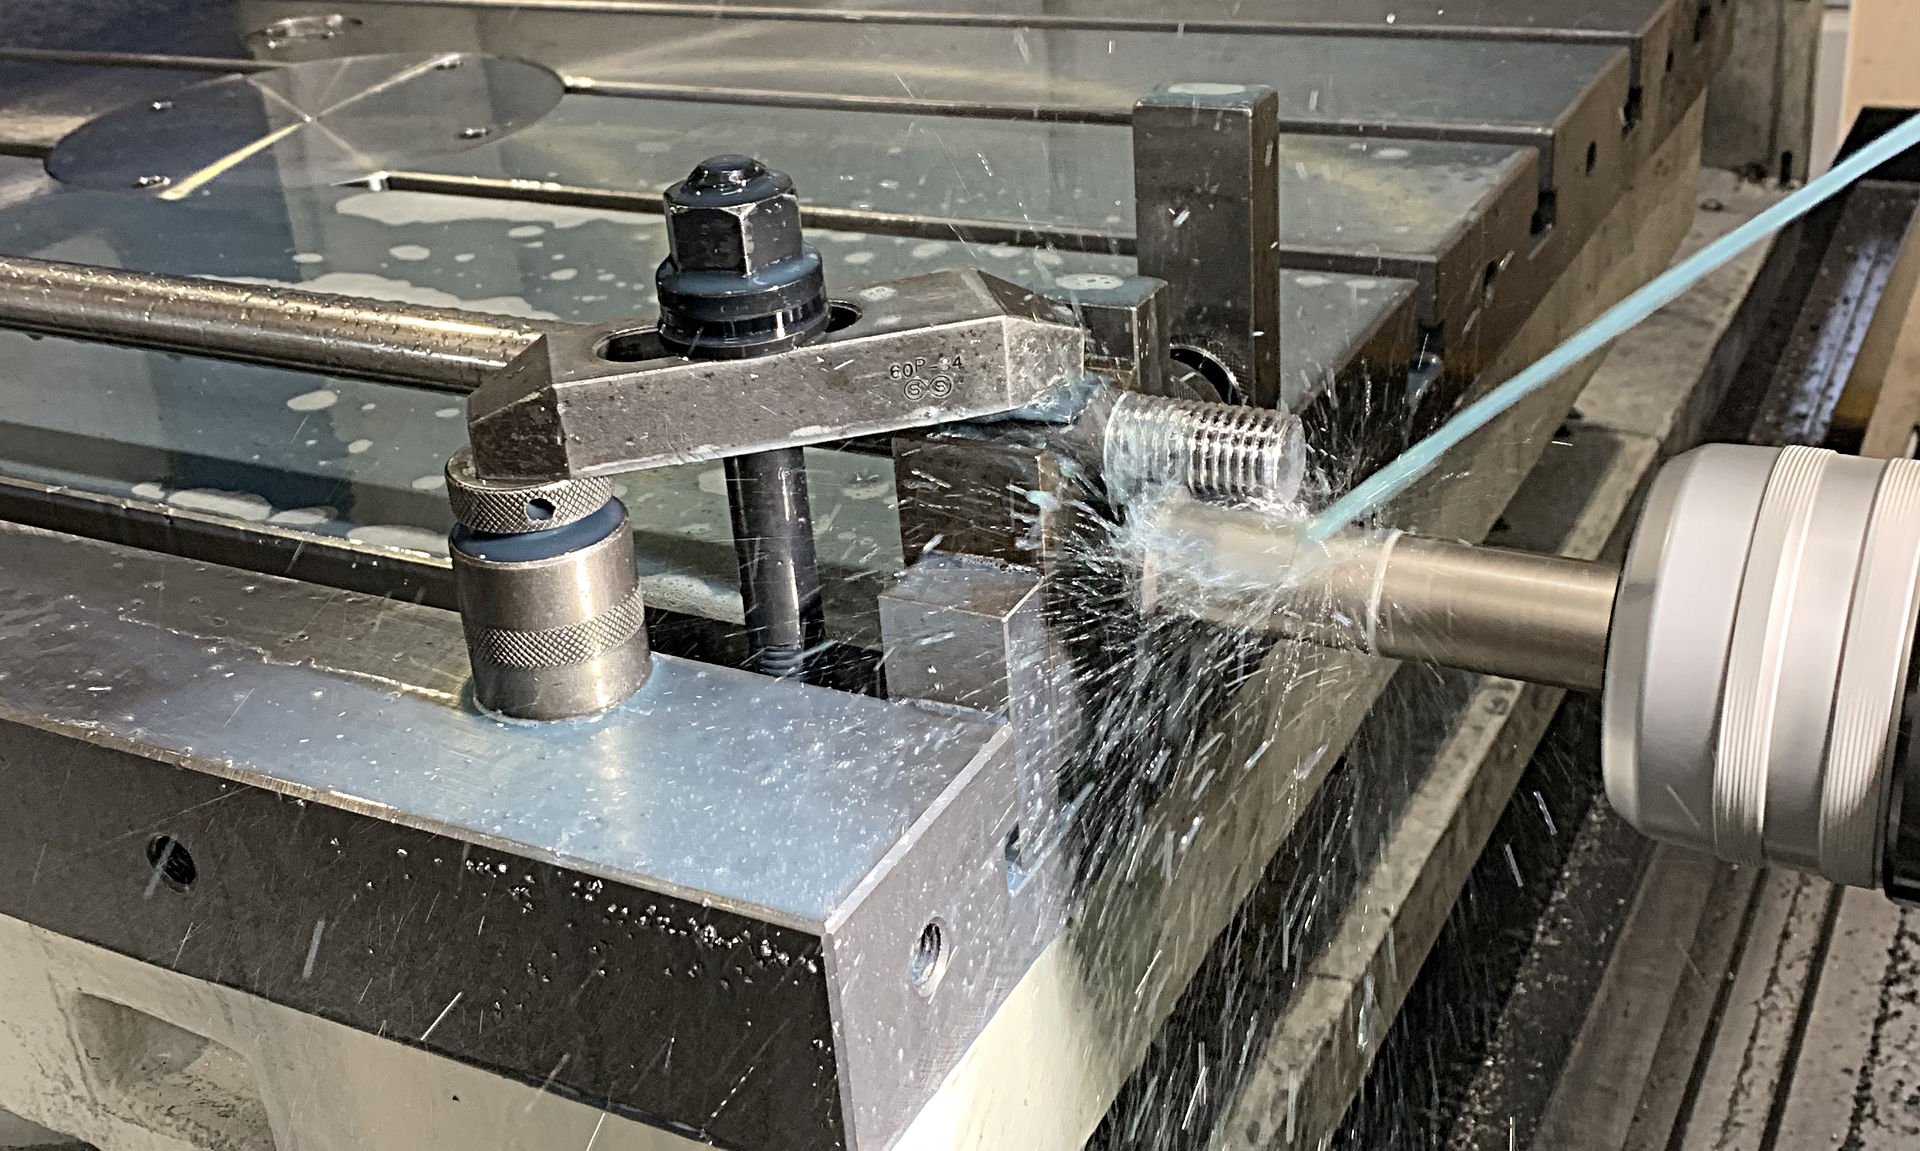
深穴加工の精度向上と時間短縮 | ガンドリル活用のポイント
大型旋盤 テーブル
工作機械 フランジ部品 FC材
長尺物 先端ネジ加工
成形機器関連 駆動ボックス
工作機械ベース部品
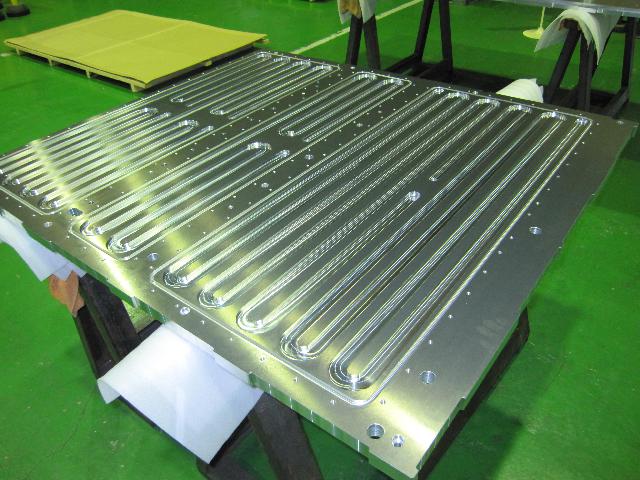
工作機械 カバーベースプレート
治具 加工用治具 FC材
治具 機械加工用治具 工作機械部品製造治具
産業機械部品 機械加工 フレーム
スピンドルベース 工作機械 ねずみ鋳鉄FC材 ベース部品、精度 NC横中ぐりフライス盤、立型マシニングセンタ
ベースフレーム 産業用機械 FCD 立型マシニングセンタ
工作機械部品 ベース FC250 内面研削加工
産業機械部品 軸受ハウジング FC250 横中加工
乾燥装置リフト 製缶品ブラケット SS400
クレーン旋回部品 スライドライナ CAC400 研削加工
発電関係 大型曲げプレート 890×2,200 機械加工
鋳鉄マシニング加工 工作機械部品
工作機械部品 テーブル FC材
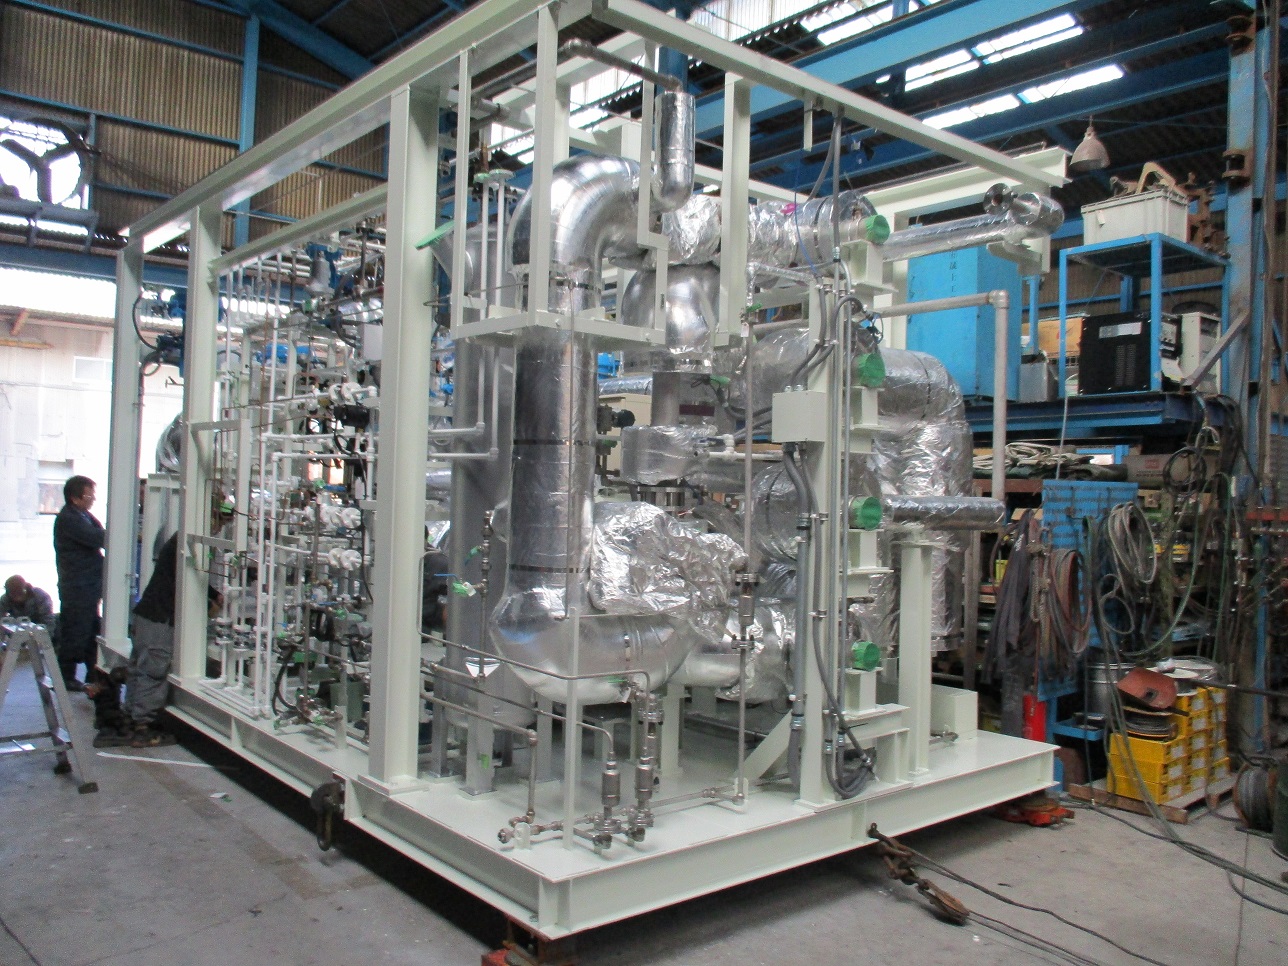
構造物、産業機械の設計~製作~現地据付~試運転までを一貫して施工しています。
さびを取り除く(除錆・除サビ)
精密板金加工のエキスパート
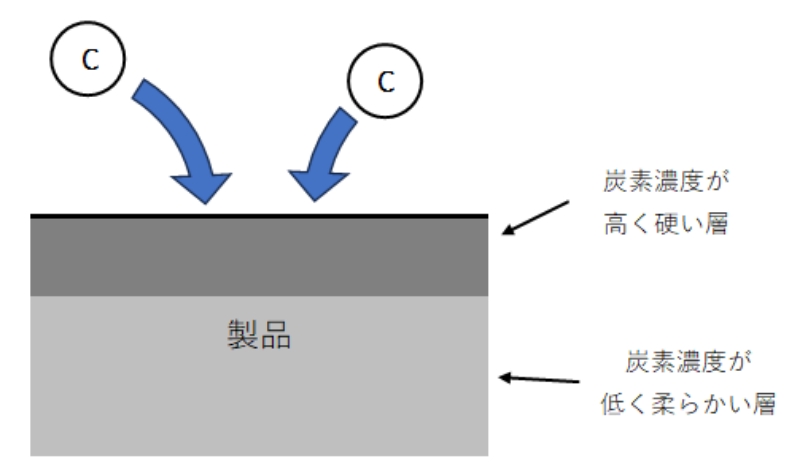
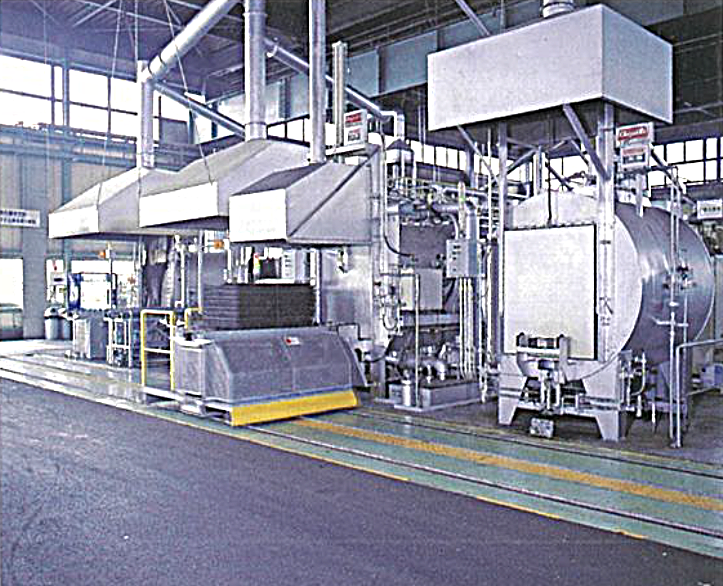
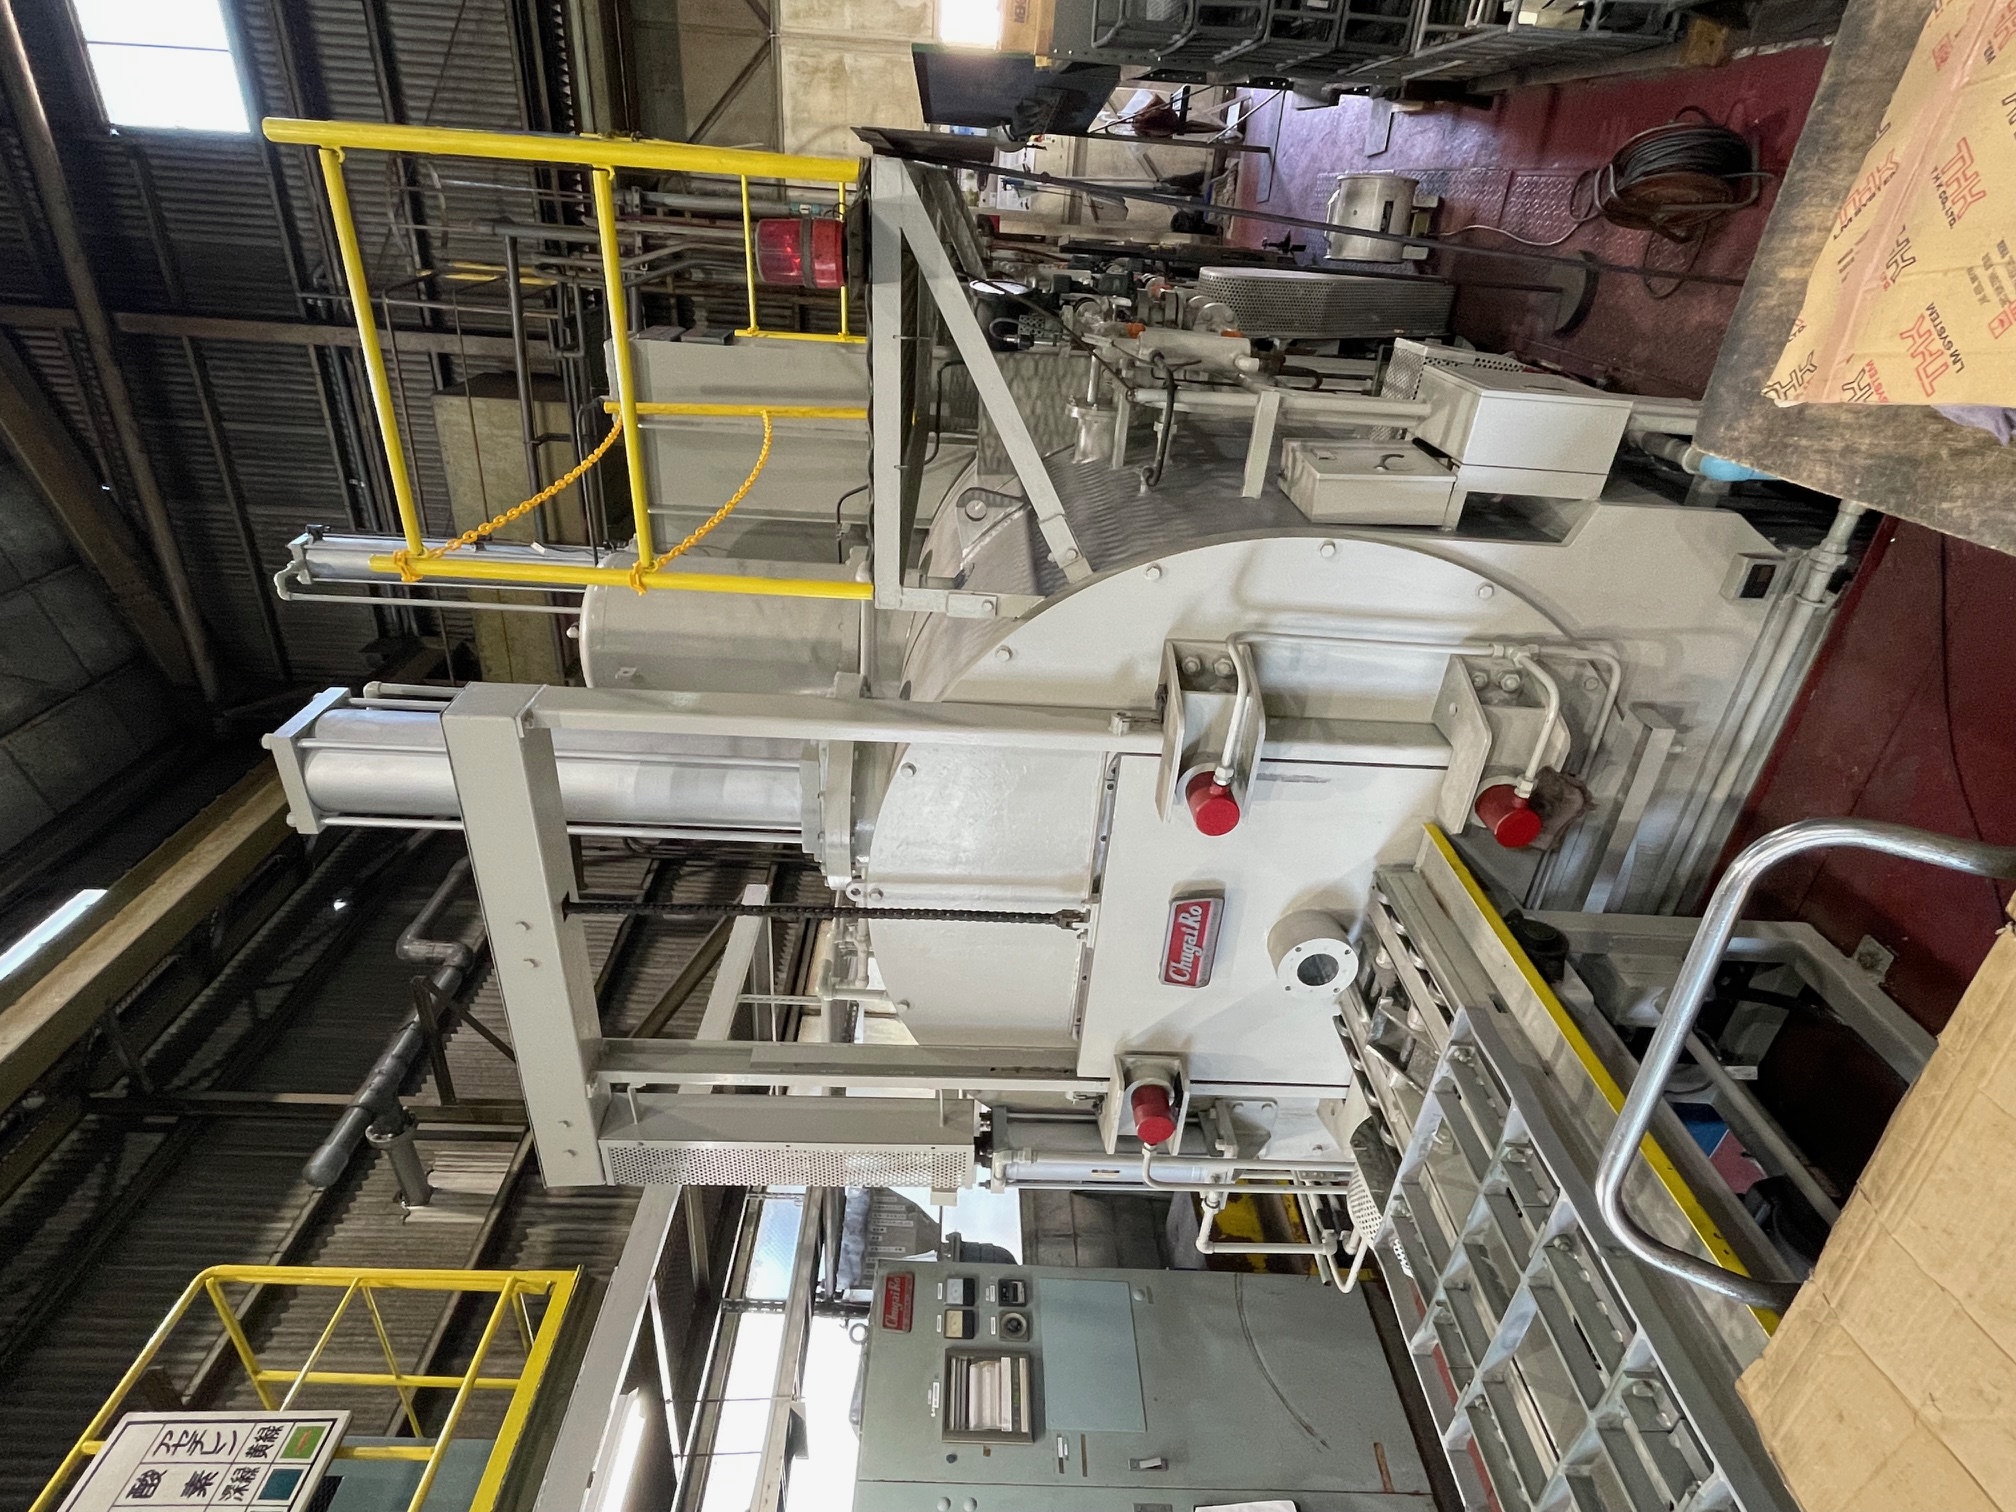
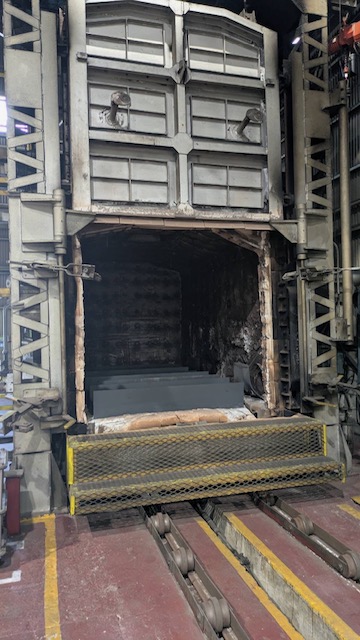
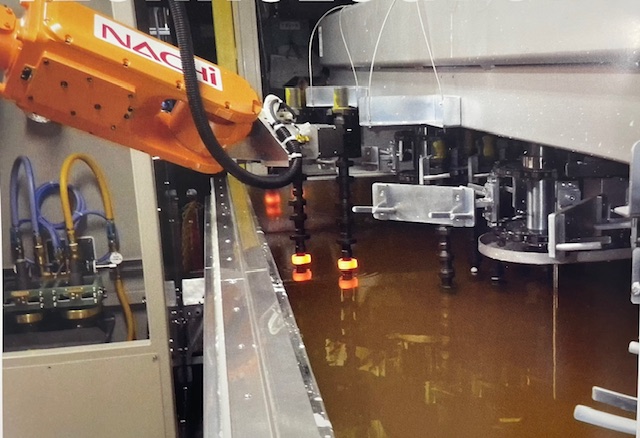
浸炭焼入れ
浸炭窒化焼入れ
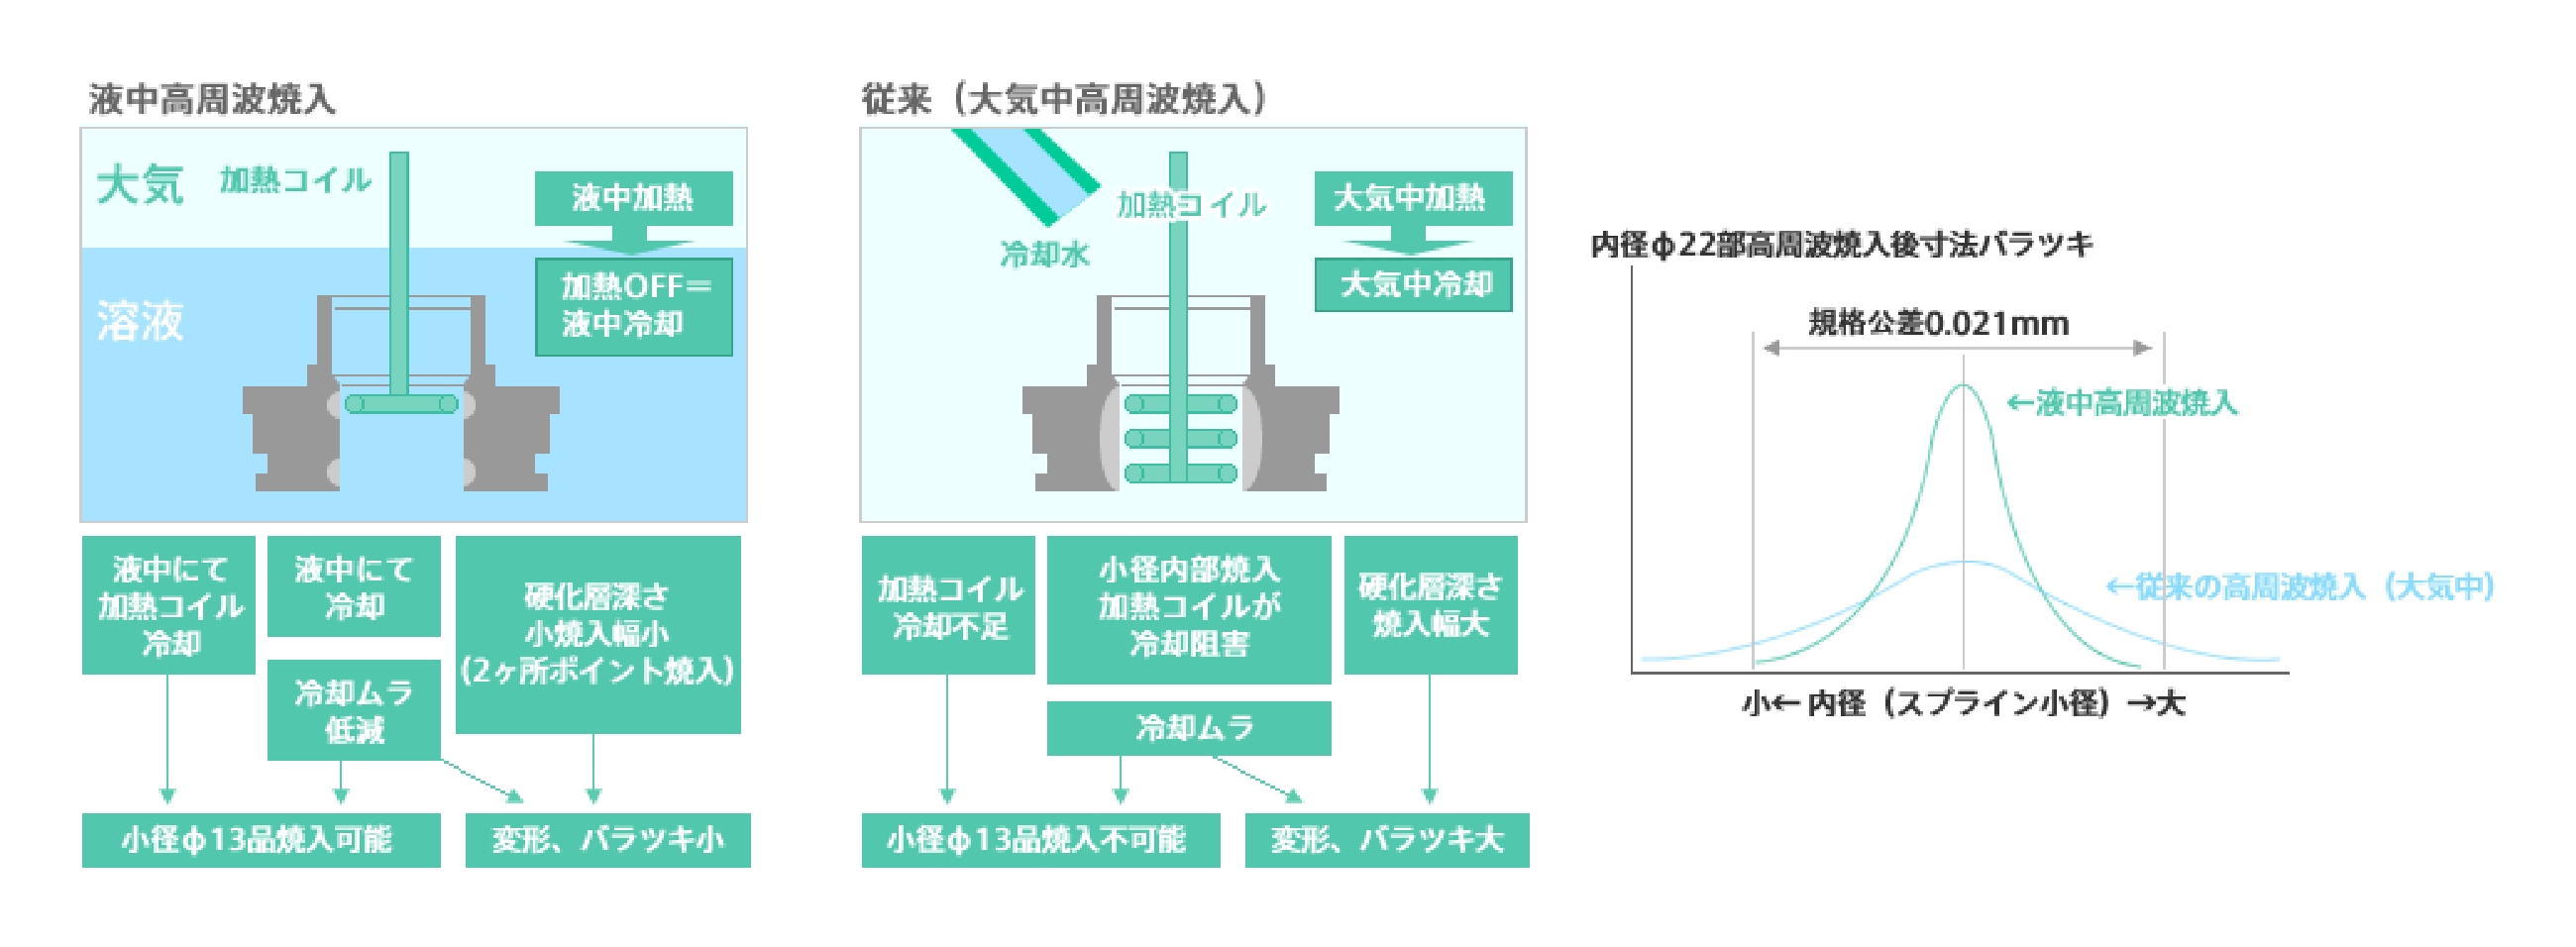
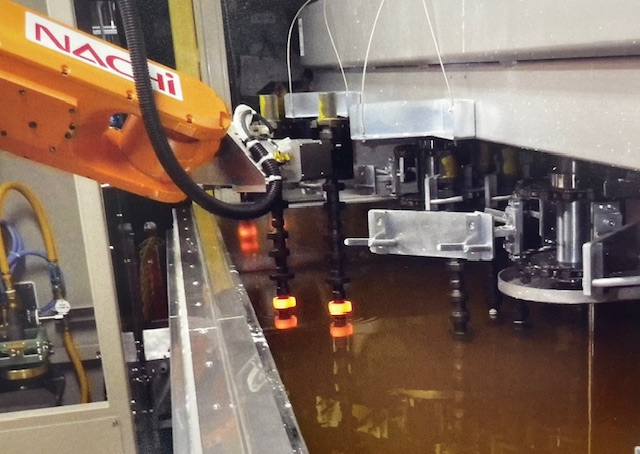
油中高周波焼入れ
真空焼入れ~スケールレス・低歪みを実現する高品質熱処理
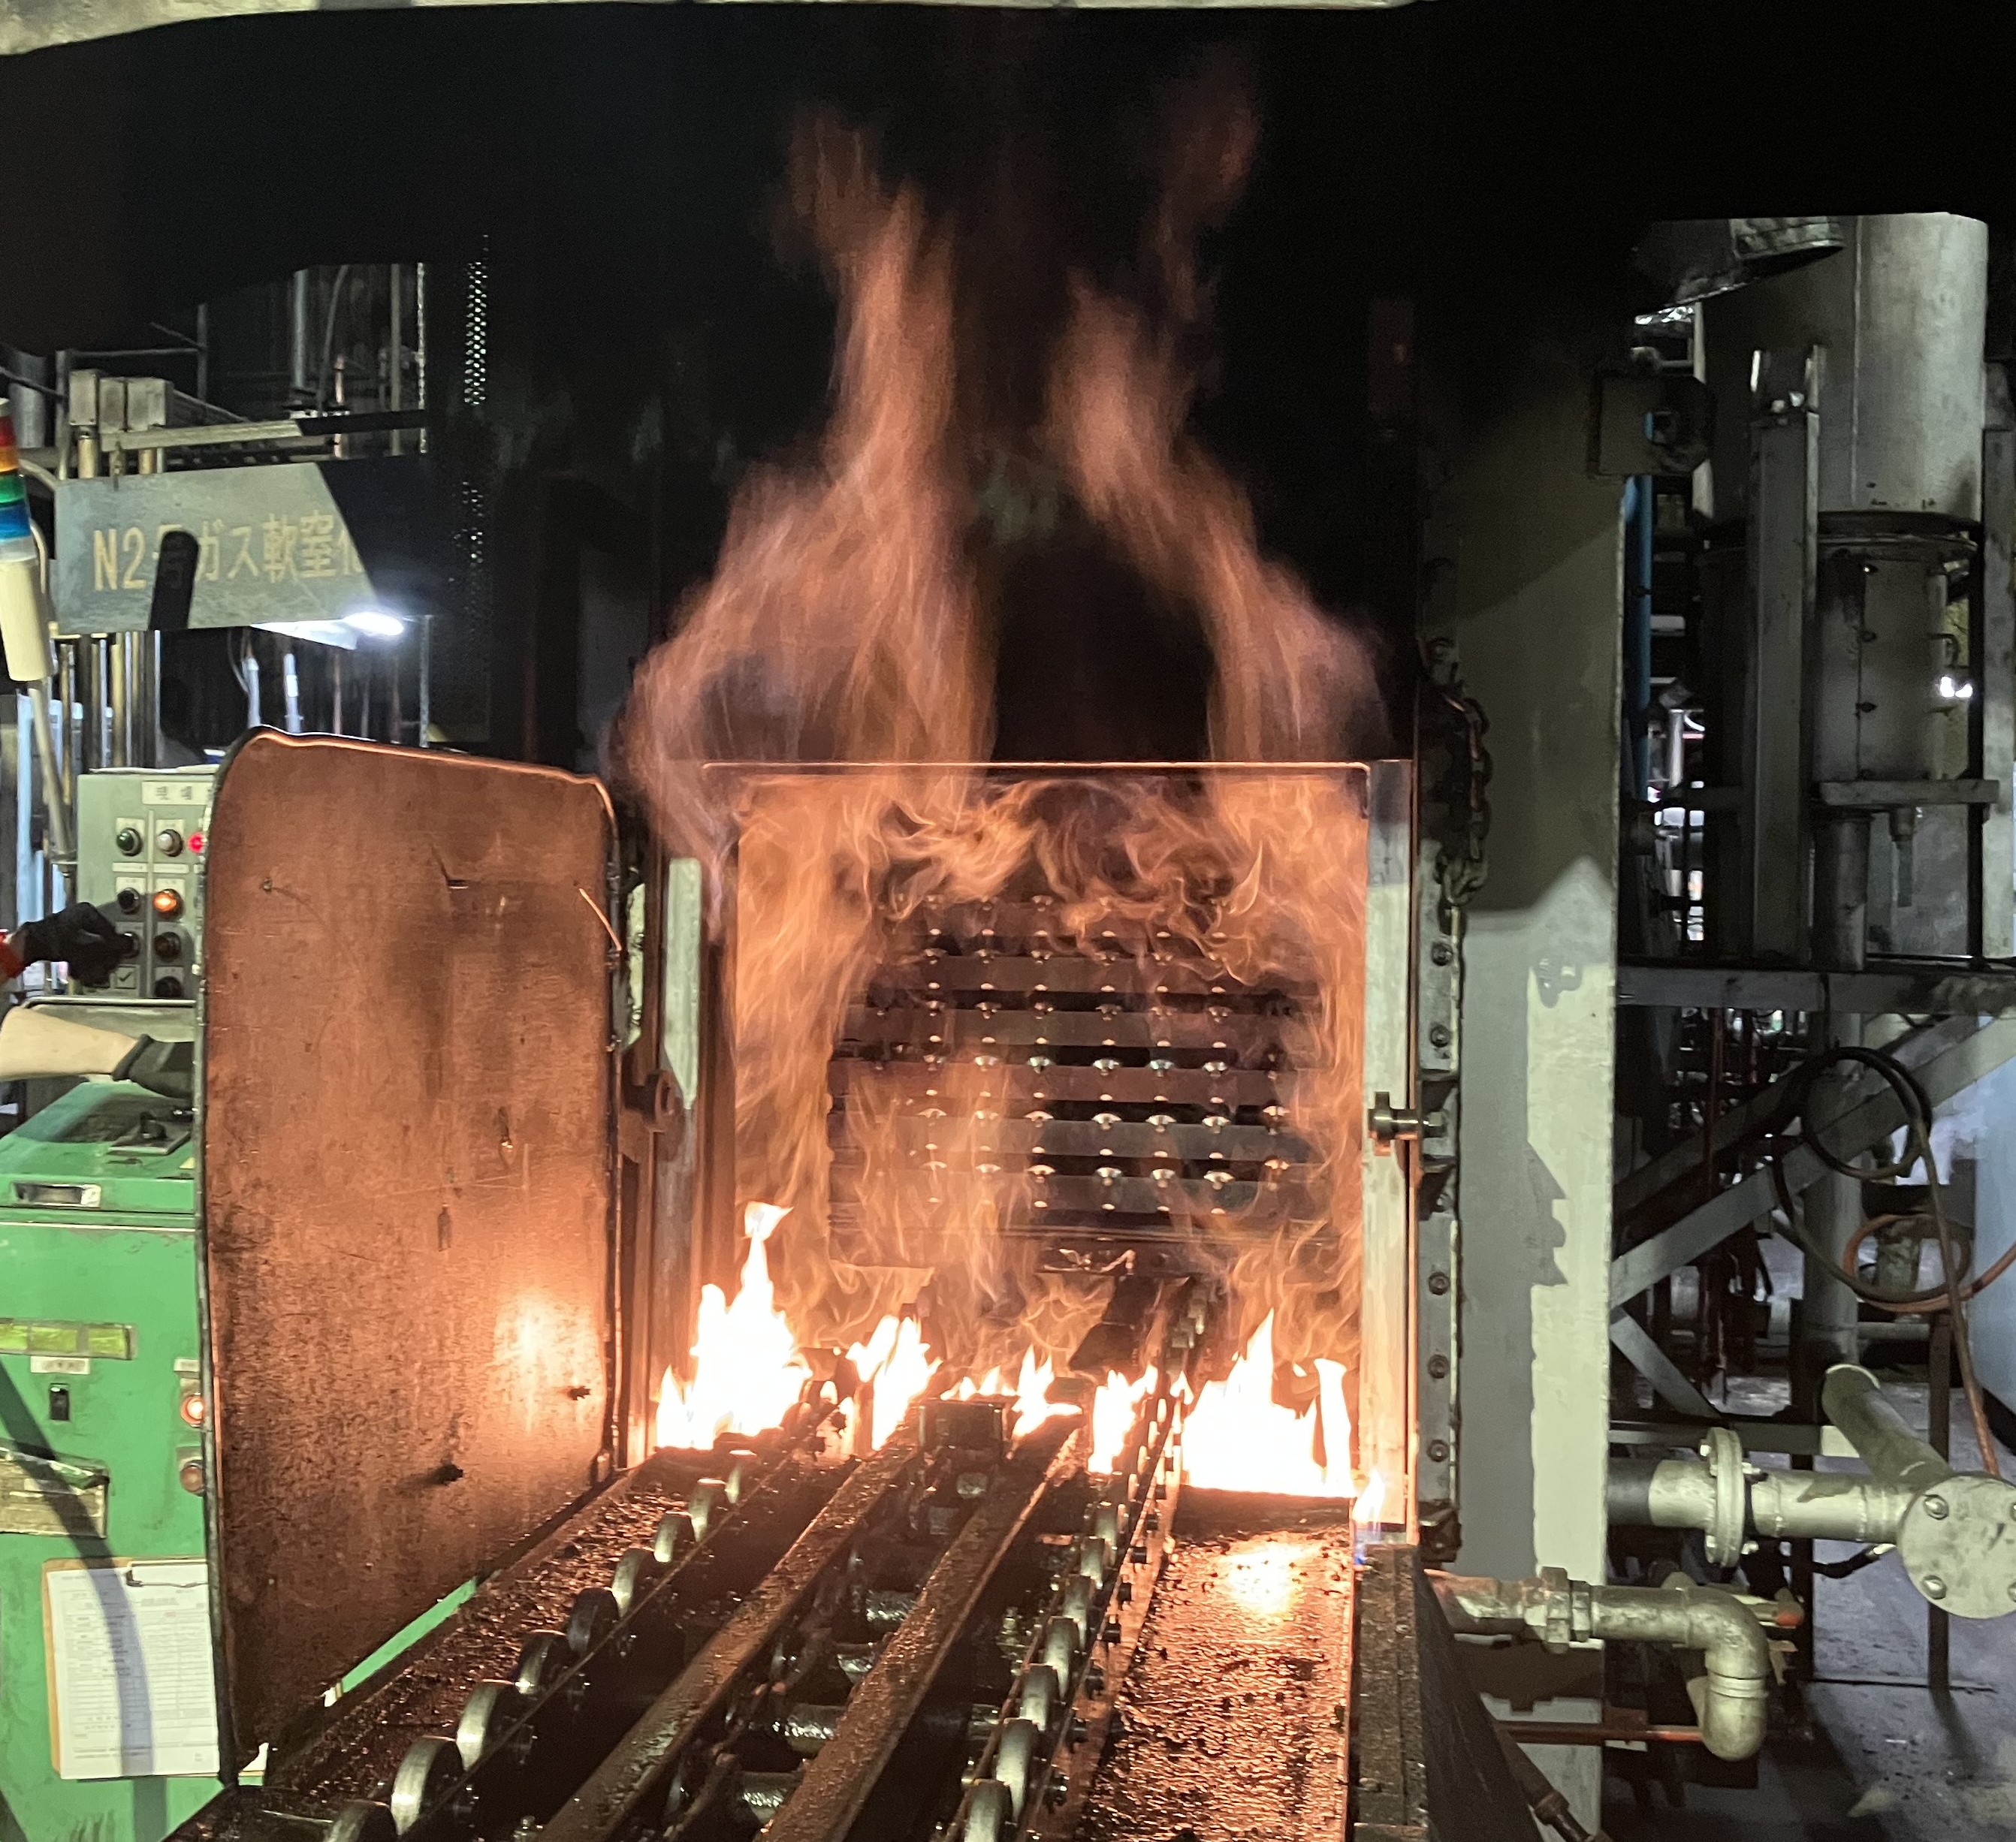
ガス軟窒化~低変形・高硬度を実現する表面硬化技術
浸炭焼入れ ~高硬度・耐摩耗性を実現する表面硬化技術
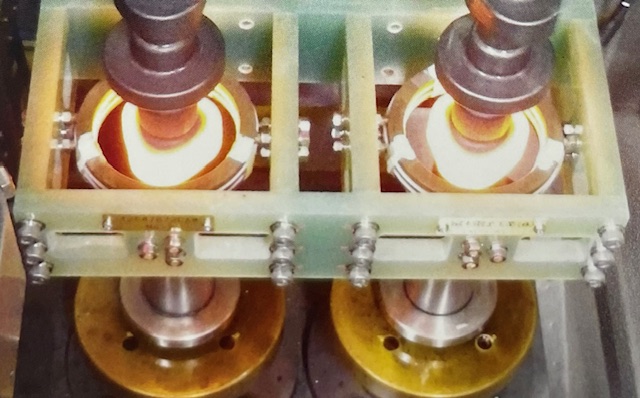
高周波焼入れ ~表面硬度向上・耐摩耗性・低歪みを両立する誘導加熱熱処理
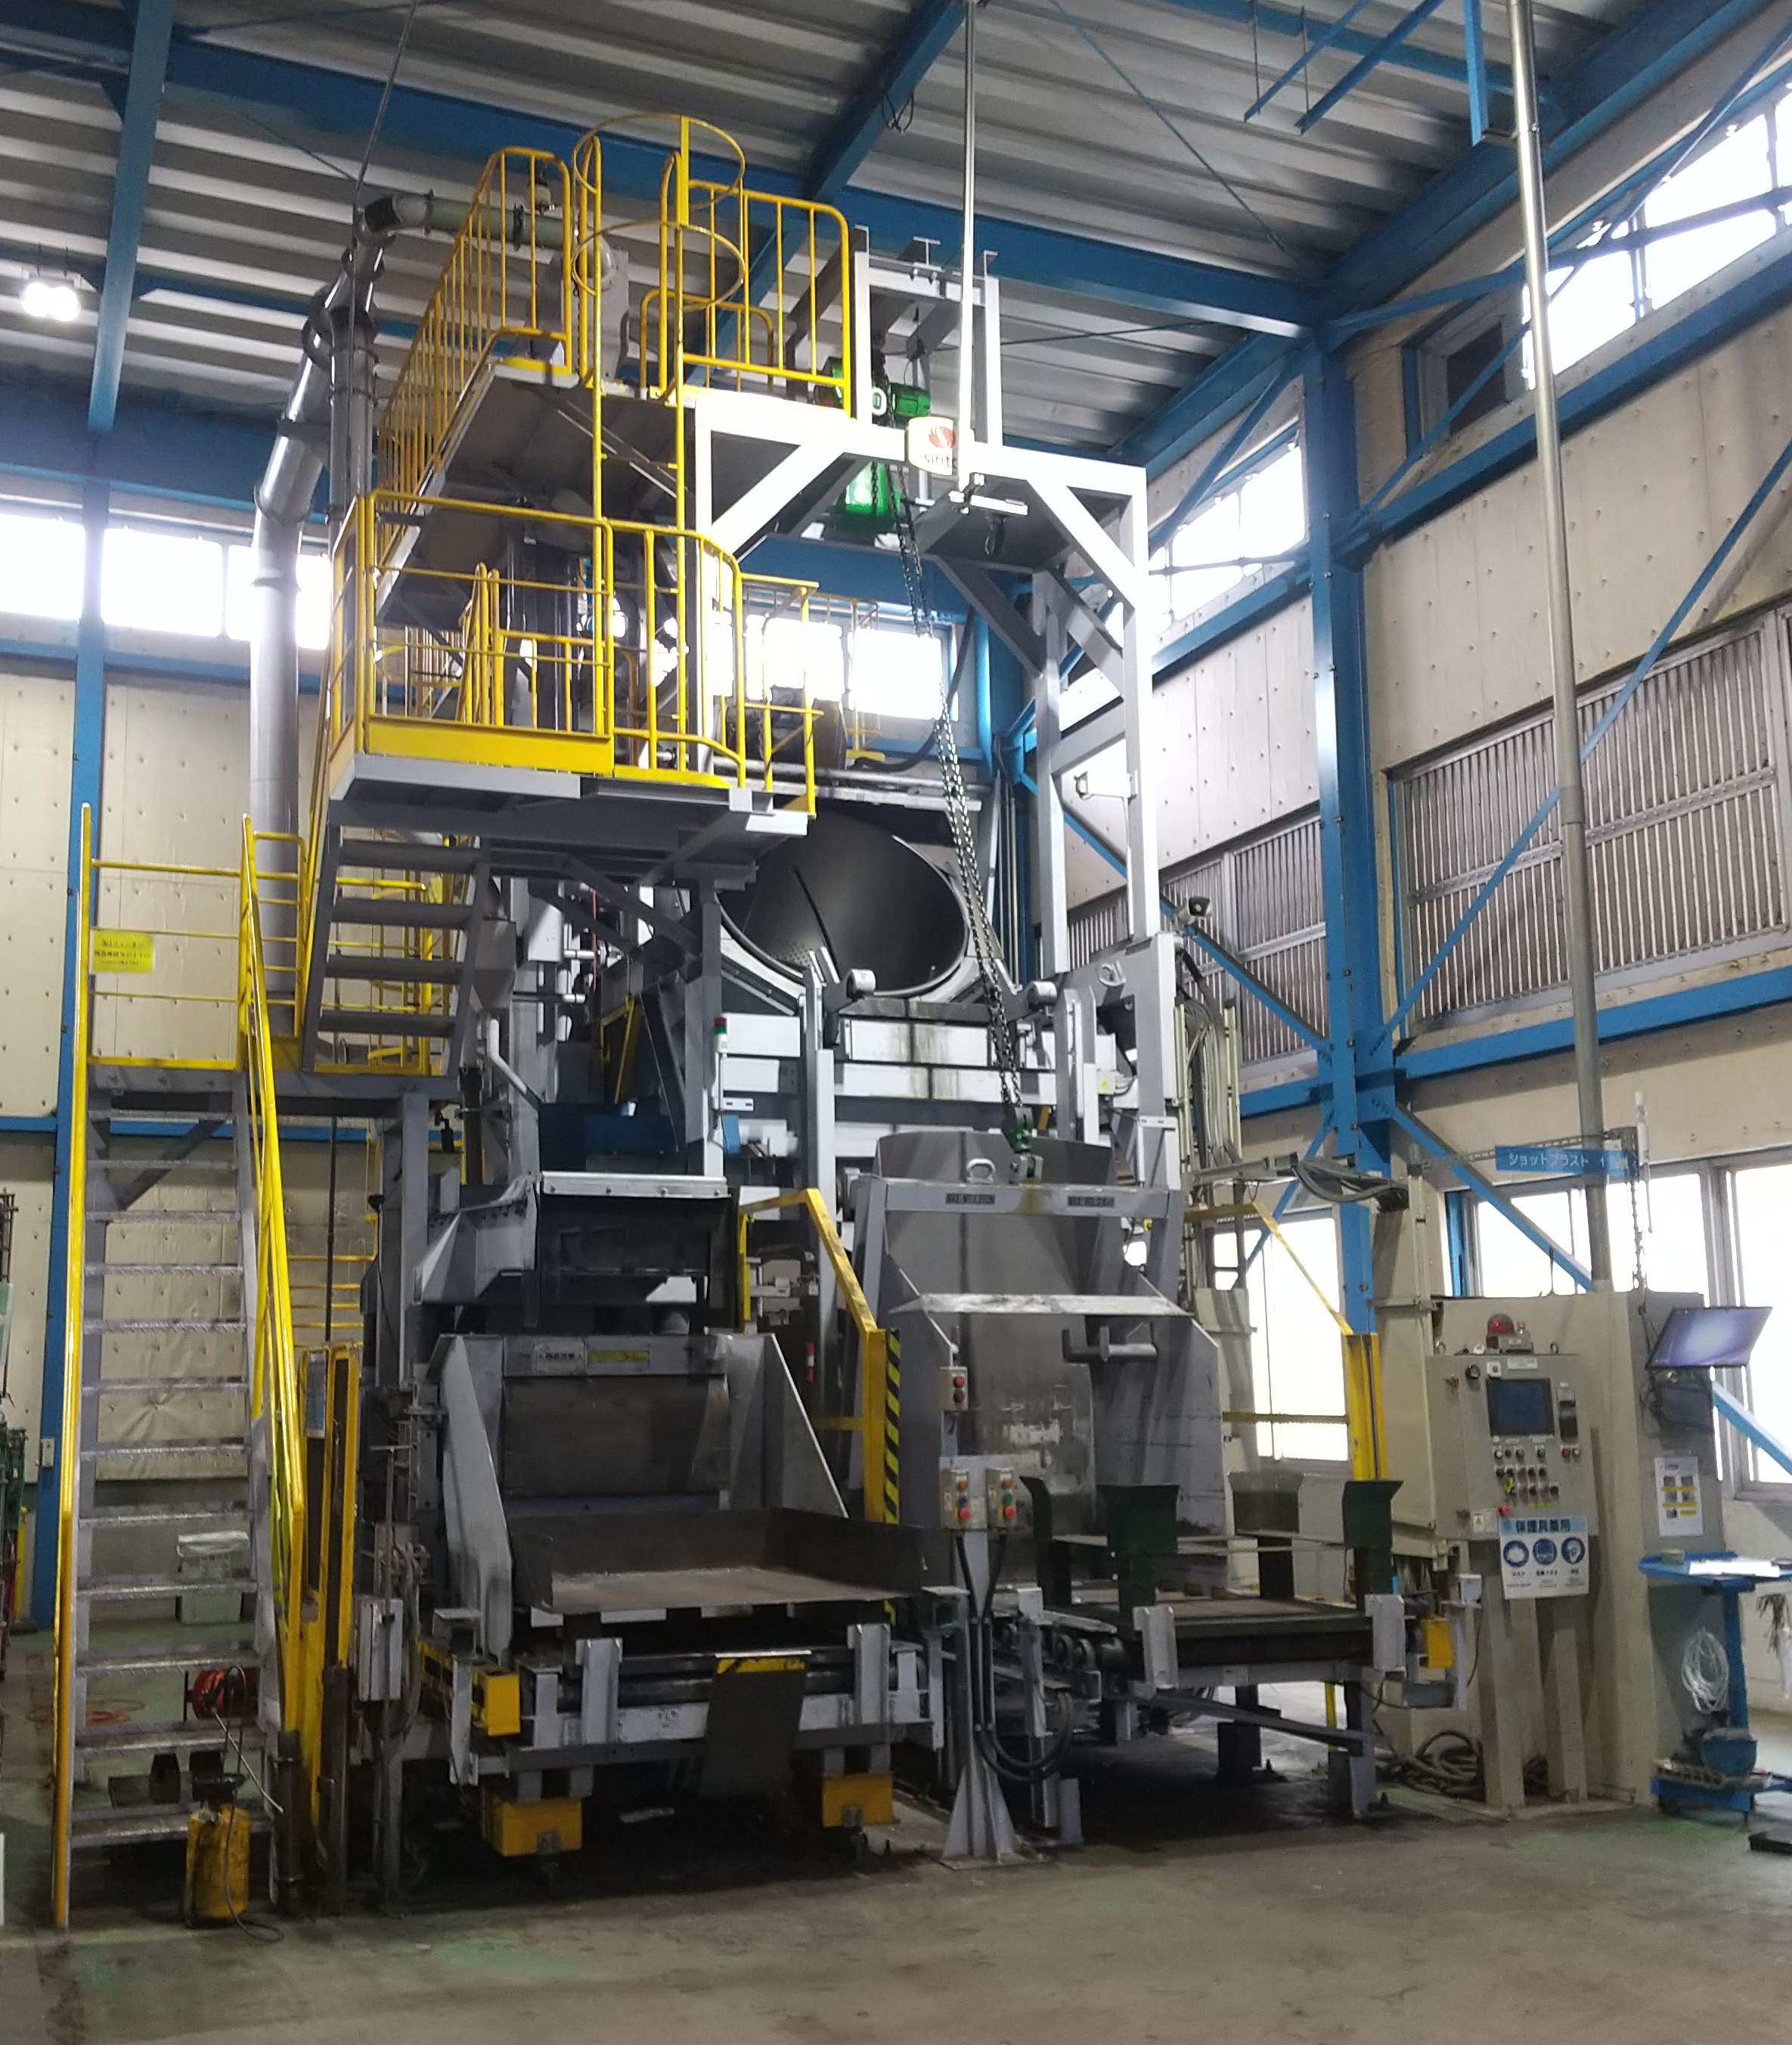
ショットブラスト ~スケール除去・粗化・応力付与を同時に行う高品質表面処理
マルテンパ ~焼入れ後の寸法を“狙い通り”にする精密熱処理
焼なまし ~金属組織の均一化・加工性向上・内部応力除去を実現する素材熱処理
調質(焼入れ+焼戻し)〜強度・靭性・耐摩耗性を同時に向上させる熱処理〜
歪み矯正~熱処理後の反り・曲がりを最適条件で補正する矯正プロセス
【技術検証レポート】SCM440のガス軟窒化層は調質でどこまで軟らかくできるのか
【技術検証レポート】S45C と S35C ― 材質でここまで変わる高周波焼入れの硬化特性
高周波焼入れコイル設計の重要性~コイル形状が品質に与える影響
周波数で硬化深さは決まる 「10kHz〜400kHzの高周波焼入れ」
ガス軟窒化の基本原理と“硬くなる理由”
浸炭焼入れ~材質適合性と品質安定性を両立する熱処理技術
浸炭焼入れ × ロット間ばらつき低減~量産品質を安定させる熱処理管理技術
出力と加熱時間が硬化品質を決める~高周波焼入れの現場条件設計
材質ごとのガス軟窒化適性と硬化層の特徴
【技術検証レポート】~EMIDASBLOG#7より
浸炭焼入れ~大型部品の高耐久化を支える処理技術
高周波焼入れ「定位置焼入れと移動焼入れの違い」~形状に合わせて熱の入り方を最適化する現場技術
摩耗対策としてのガス軟窒化の効果と適用範囲
鋳鉄の脆さを補うADI処理の技術的メリット
浸炭焼入れ × 浸炭深さ均一化(拡散理論 × 温度制御)~硬化層のムラを防ぐ品質安定化技術
長尺シャフトの高周波焼入れ~熱の偏りと曲がりを抑える現場対策
アマダ社製 シャーリングマシン DCTシリーズ【工作機械】【板金加工】【シャーリング】
アマダ社製 エコベンディングマシン HDS8025NT
アマダ社製 ベンディングロボットシステム HG1303
アマダ社製 ブレーキプレス RG35S 【板金加工】【一貫生産体制】
アマダ社製 ブレーキプレス RG100S
工作機械スライダー鋳物加工|摺動面Ra0.8精密仕上げ|専用治具で安定量産
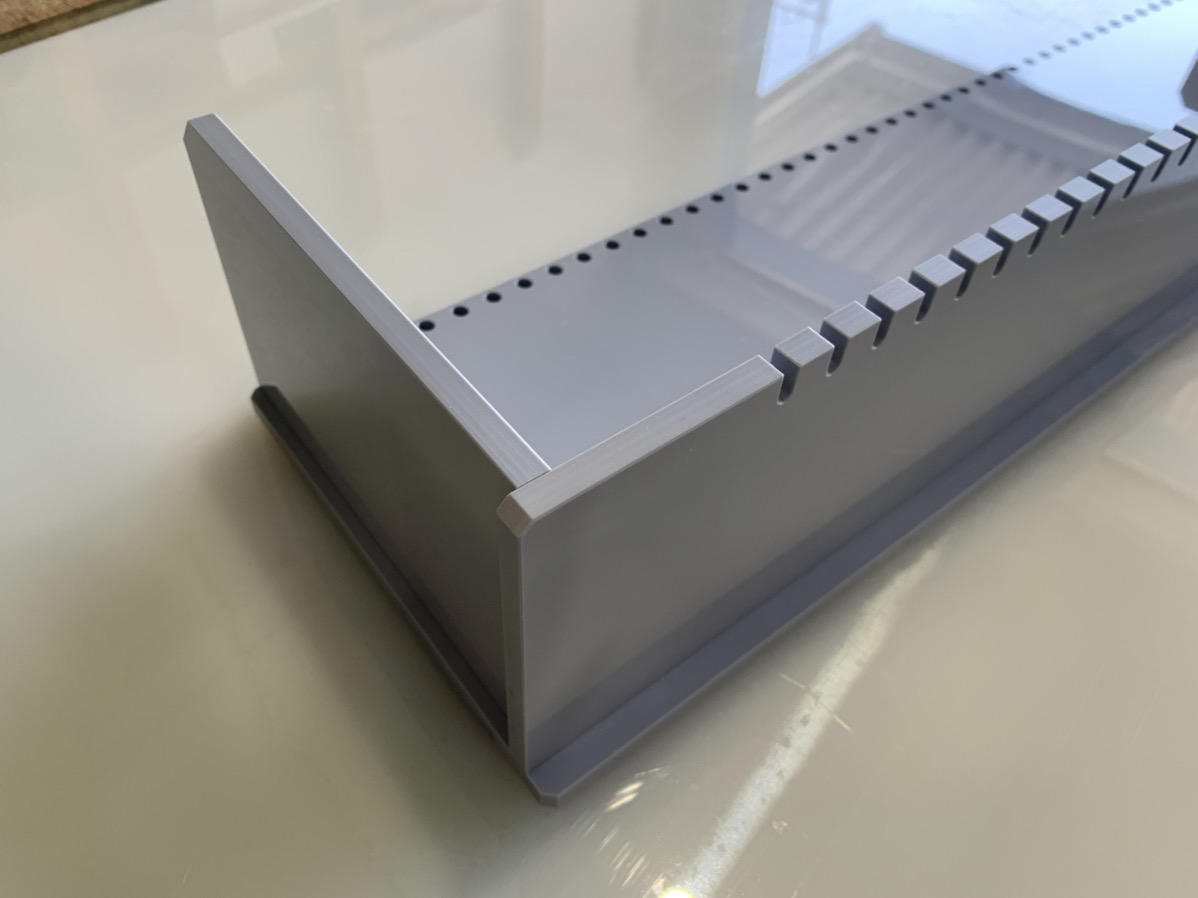
塩ビ接着加工
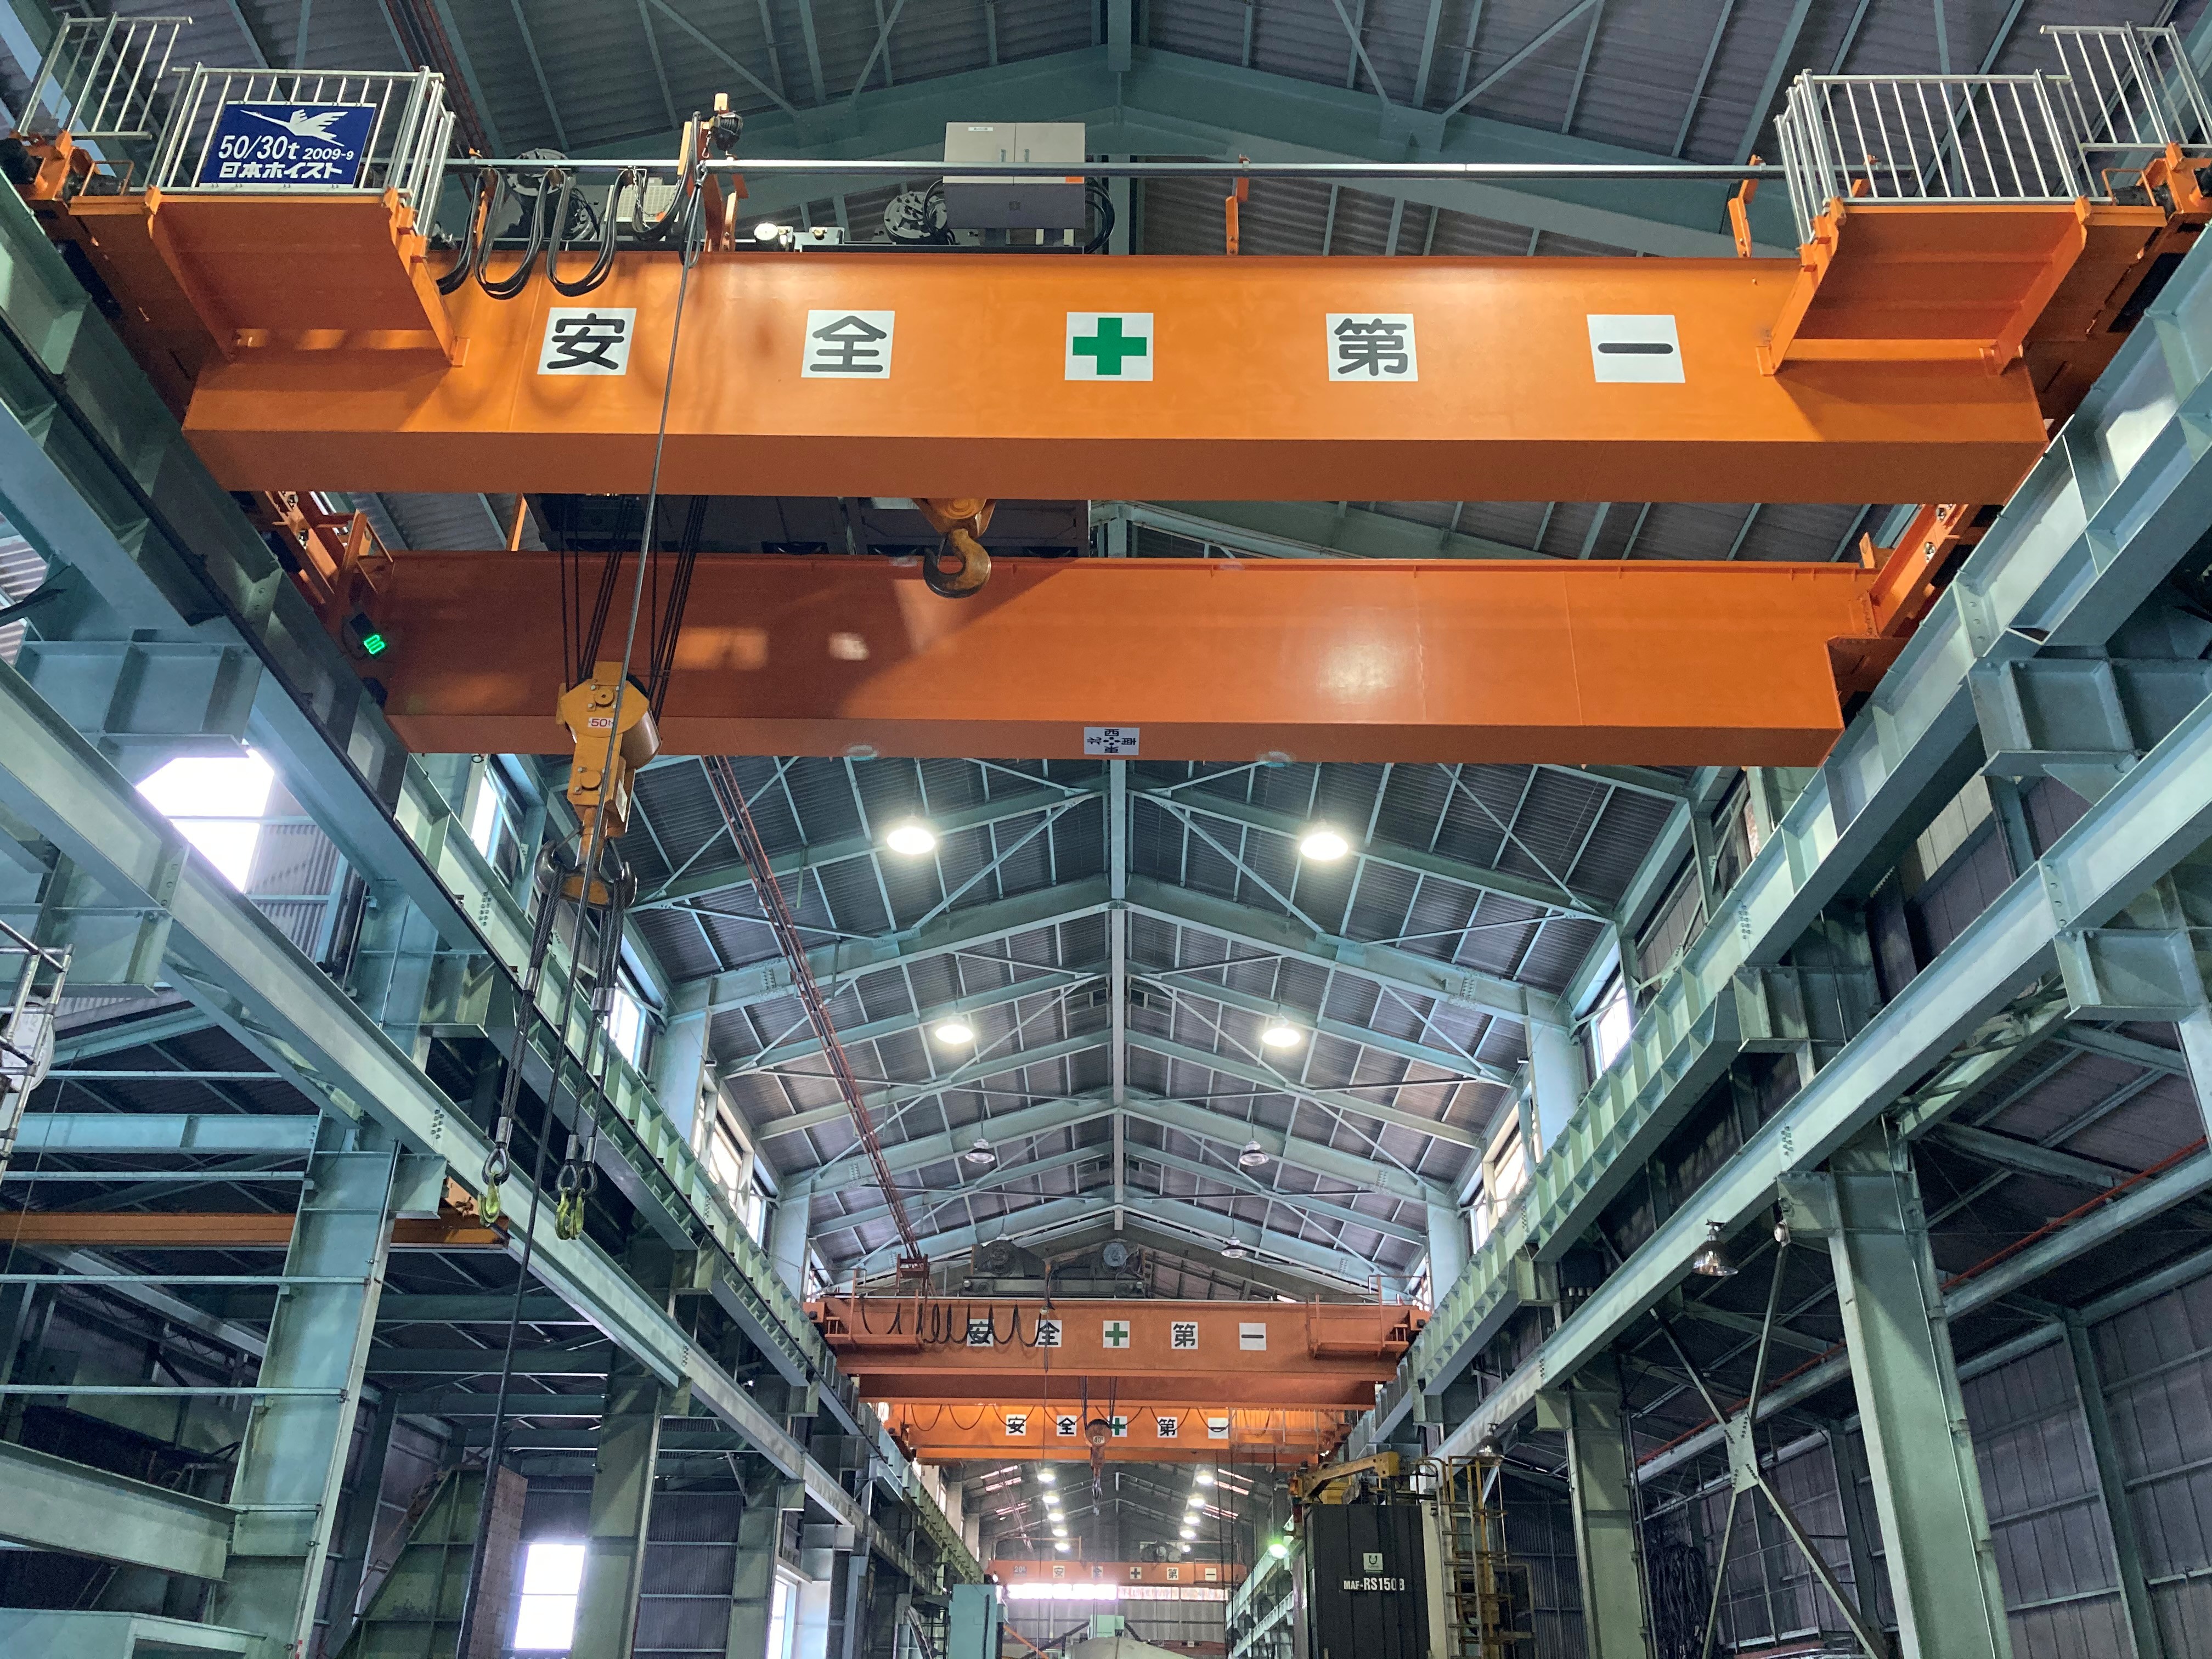
~超大型機械加工~
フレーム エポキシ樹脂塗装
【大型】約3,500kg 架台 エアレス塗装
【サンドブラスト】ベース 第一種ケレン
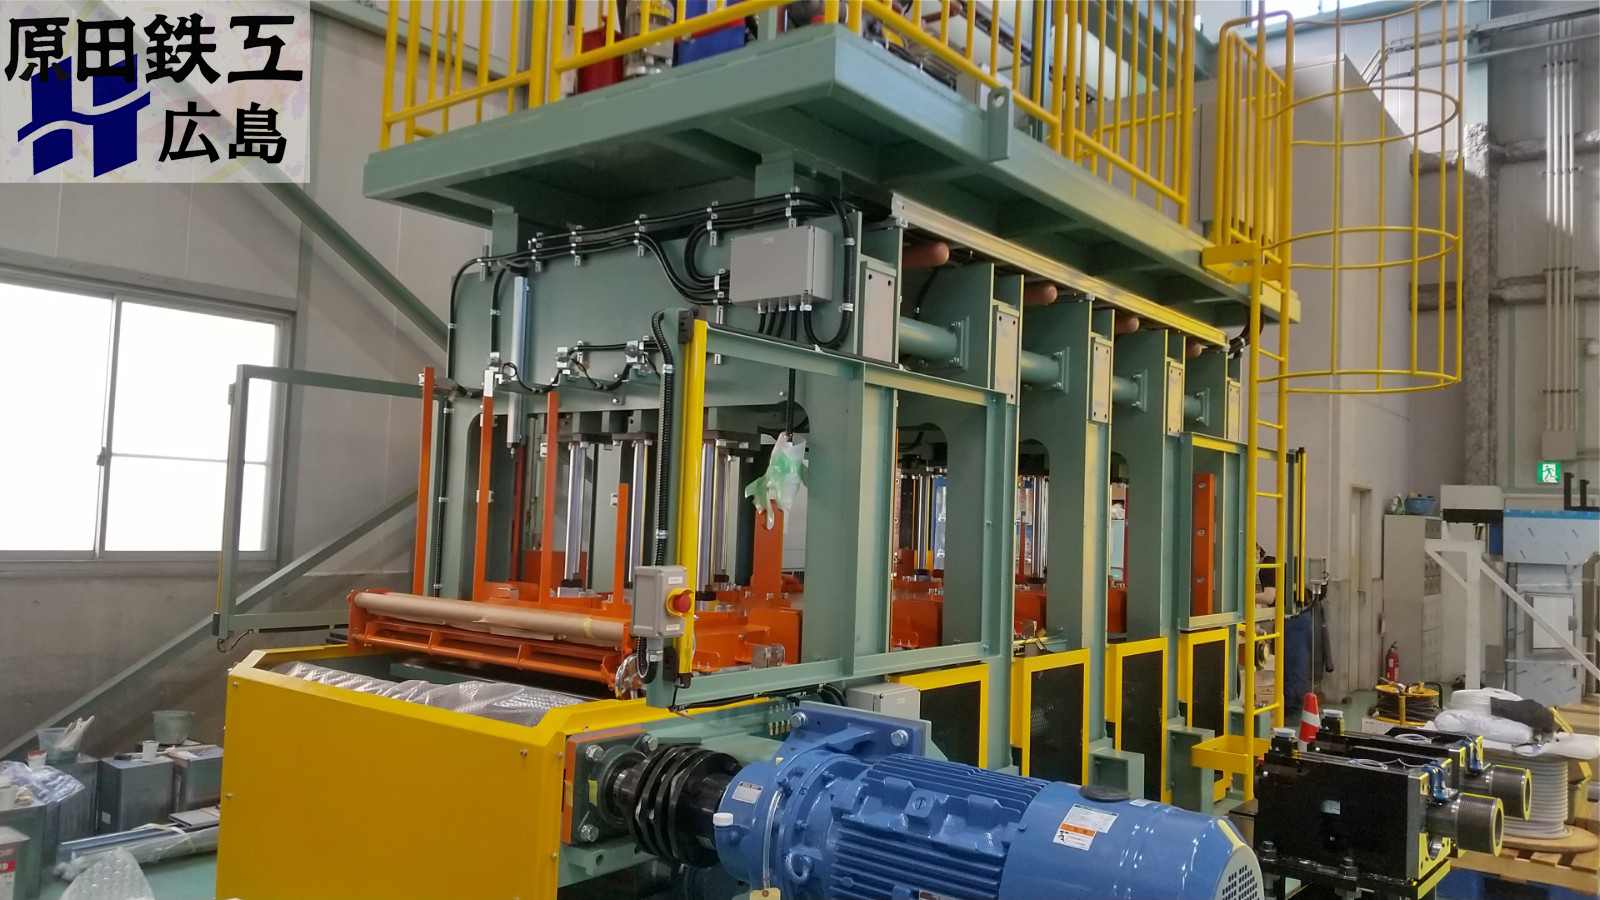
大型 プレス機 製造
ゴムロール 劣化 貼り替え
塗装を長持ちさせるためには?