
自動化支援ローラーコンベヤ(センサー連動型)
本製品は、生産ラインの自動化・省人化を支援するセンサー連動型ローラーコンベヤです。
製品を載せたプレート(パレット)が所定位置を通過すると、内蔵センサーが検知し、電装部からの信号によりローラーが自動的に稼働します。
これにより、必要なタイミングでのみ搬送を行うことができ、ライン全体の効率化と安定した搬送を実現します。
【寸法】3100×1000×1800mm
【主な特長】
・センサー検知による自動搬送制御
・電装部内蔵で設備との連動が容易
・プレート(パレット)搬送に最適なローラー構造
・省人化・作業効率向上に貢献
本コンベヤは、組立ラインや検査工程など、自動化設備との連携が求められる現場に最適です。
【導入メリット】
・センサー検知による自動搬送で作業者の負担を軽減
・必要なタイミングのみ稼働し、無駄のない搬送を実現
・人手による移動作業を削減し、省人化に貢献
・作業のばらつきを抑え、安定したライン運用が可能
・電装部内蔵で他設備との連携が容易
・既存ラインへの導入・レイアウト変更にも柔軟に対応
・工程間搬送を自動化し、生産効率の向上に貢献
・シンプルな構造でメンテナンス性にも優れる
組立工程、検査工程、搬送工程など、自動化設備と連動した搬送システムとして幅広い現場で活用できます。

■品名:ピストン
■材質:SUS304
《使用用途》
油圧機器における圧力調整用ピストン
《SUS304とは》
SUS304は、ステンレス鋼の中でも最も広く使用されている材料の一つです。耐食性(錆びにくさ)に優れ、水分や薬品に強い特徴があります。また、加工性や溶接性にも優れているため、機械部品、食品機械、医療機器、半導体製造装置など幅広い分野で使用されています。
強度と耐久性のバランスが良く、長期間安定した性能を維持できることから、産業機械部品の材料として多く採用されています。
《SUS304の特徴》
・ステンレス鋼の中でも代表的な材質
・耐食性に優れ、錆びにくい
・水分や薬品に強い
《SUS304が使用された製品事例》
https://ja.nc-net.or.jp/company/91713/product/detail/213679/
https://ja.nc-net.or.jp/company/91713/product/detail/216699/
https://ja.nc-net.or.jp/company/91713/product/detail/217010/
https://ja.nc-net.or.jp/company/91713/product/detail/220747/
https://ja.nc-net.or.jp/company/91713/product/detail/179493/
https://ja.nc-net.or.jp/company/91713/product/detail/181477/
https://ja.nc-net.or.jp/company/91713/product/detail/97803/
https://ja.nc-net.or.jp/company/91713/product/detail/112567/
https://ja.nc-net.or.jp/company/91713/product/detail/71805/
https://ja.nc-net.or.jp/company/91713/product/detail/79530/
https://ja.nc-net.or.jp/company/91713/product/detail/80652/
https://ja.nc-net.or.jp/company/91713/product/detail/81239/
https://ja.nc-net.or.jp/company/91713/product/detail/81962/
https://ja.nc-net.or.jp/company/91713/product/detail/80566/
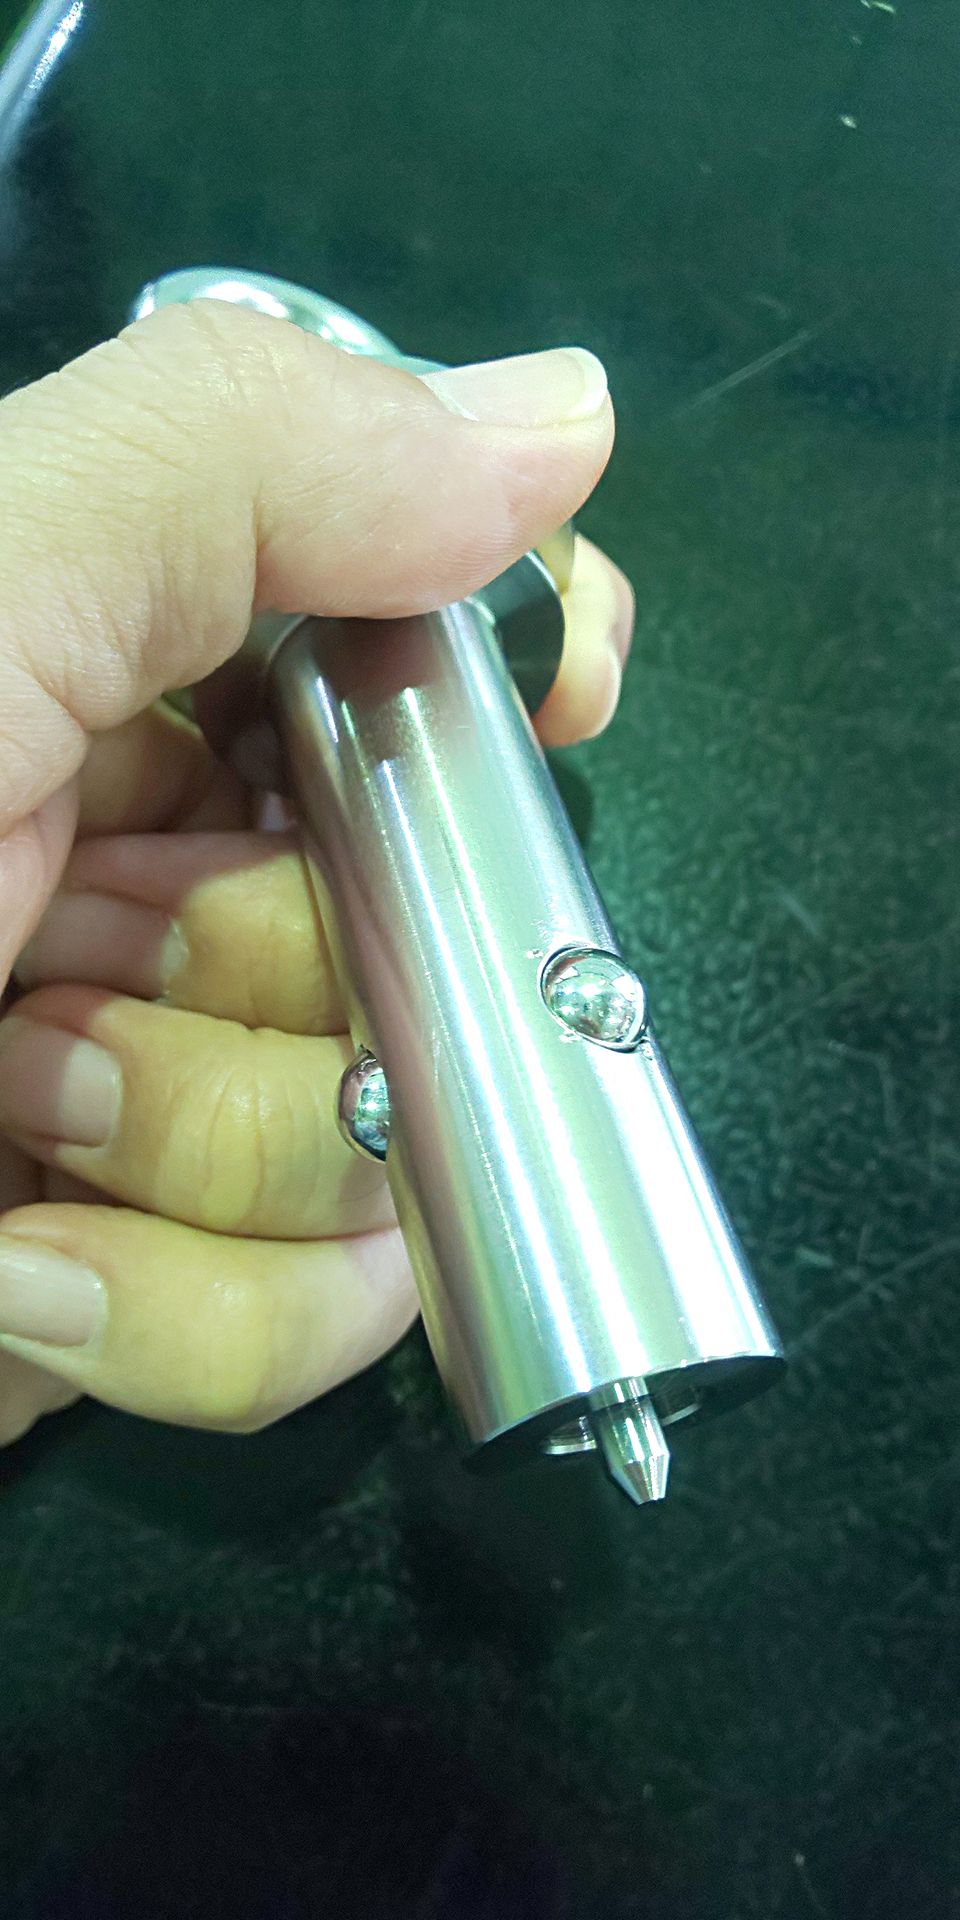
大型の装置をクレーンで吊り上げる為の吊り金具です。
上部のアイボルトを回すことで三箇所の鋼球が出入りし、相手物に噛み合ってロックがかかり安全に吊り上げることが出来ます。
この製品は製作だけでなく、設計から社内で行っております。
弊社は専属の設計担当スタッフがおり、3DCADを利用してこの様な治工具類の設計からも対応が可能です。

新型自動車のドアを試作する際に、部品同士の干渉など無く設計通り開閉するか試験する為の治具です。
こちらは3DCADを用いて弊社で治具の設計も行い、
設計⇒図面化⇒材料手配⇒加工⇒メッキ⇒組立⇒検査⇒納入
と、一貫して弊社で手配・管理致しております。
写真はその治具の一部、ドアのハンドルが取り付く部分です。
ドアハンドルはプラスチックの爪でボディパネルに留めてあるため、その状態を再現すべく治具も実際のボディパネルと同じ厚みにマシニングセンタで3D加工しています。
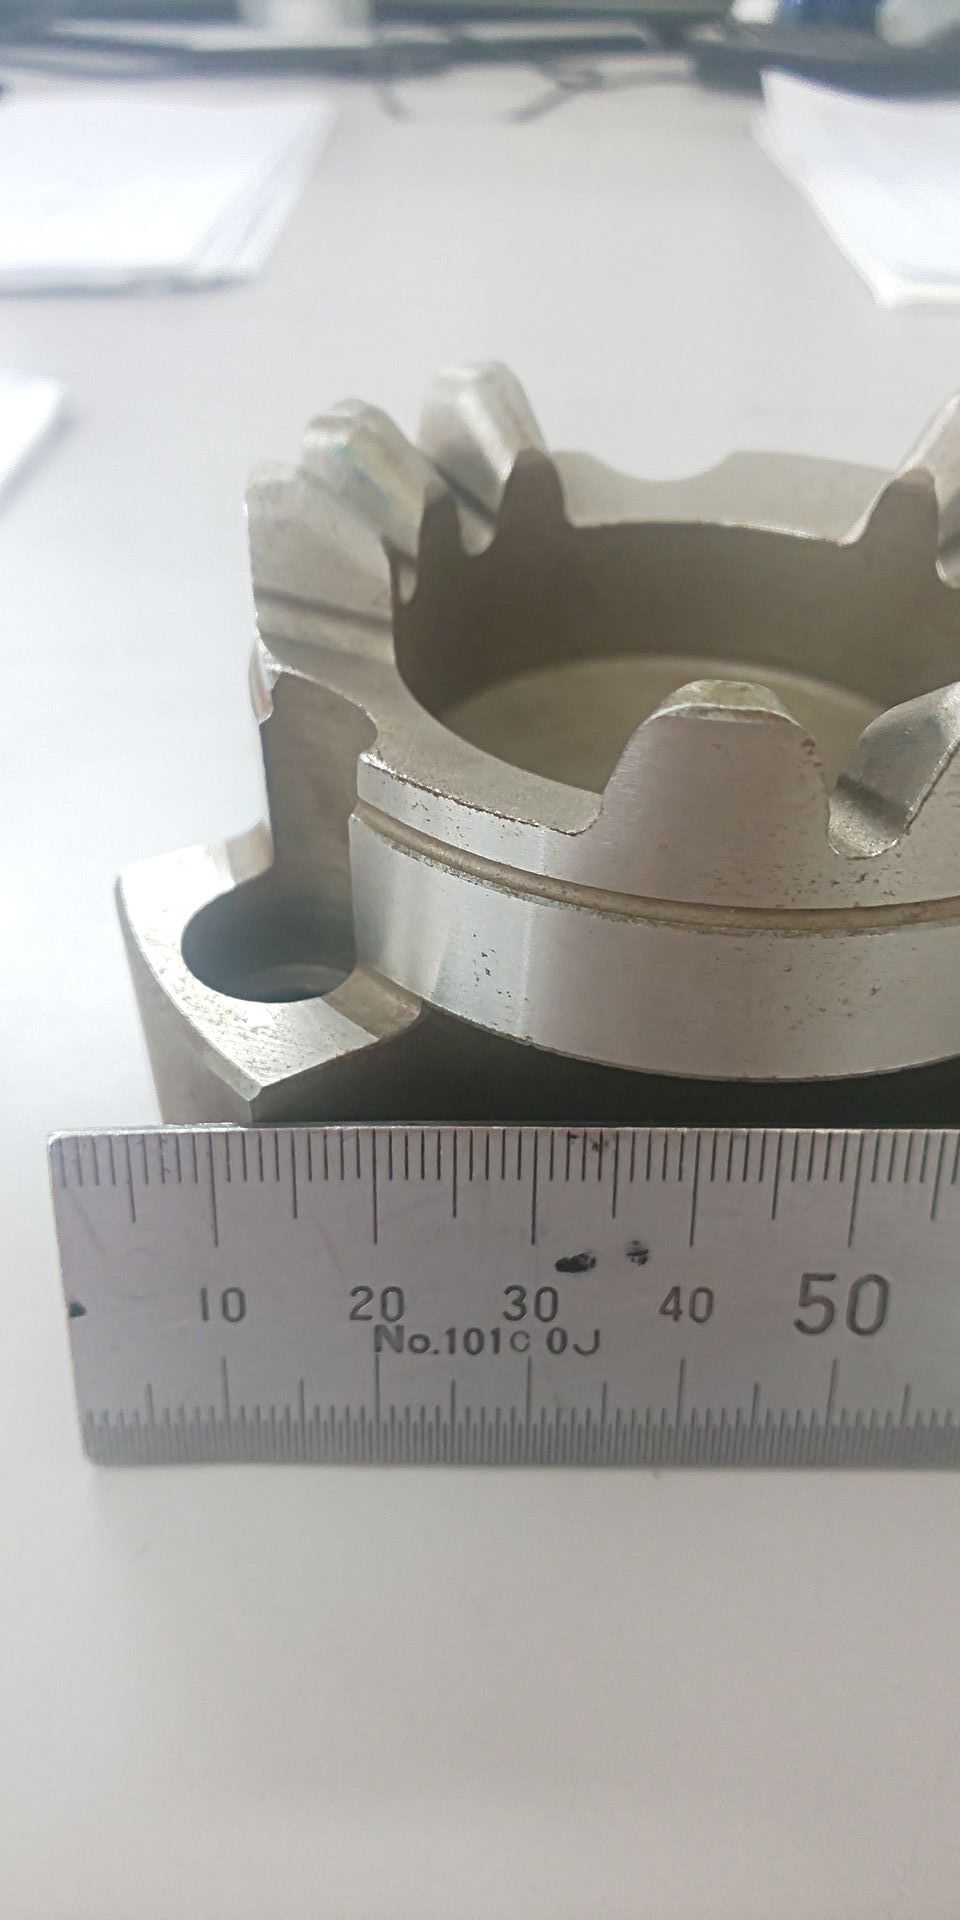
【業界・用途】自動車用デファレンシャルに内蔵されるサイドギヤの検査用マスターゲージです。
【加工方法】NC複合旋盤にて旋盤加工とおおよその形状加工をし、真空焼き入れ。
HRC60以上目一杯迄あがった硬度の製品を再度NC旋盤にて外径を仕上げ加工し、歯型形状部をマシニングにて3D加工。
【特徴】量産されるサイドギヤが寸法通り正しく出来ているか検査する為のマスターゲージです。
何個も繰り返し製品を置くため、摩耗に耐える為に真空焼き入れをしてHRC60以上迄硬度をあげております。
焼き入れをすると熱の影響でワークが歪みますが、歪んだ状態ではマスターゲージをしての役割を成しません。
そこで弊社では先ず粗加工の状態で焼き入れをし、硬度を立ち上げた後に仕上げ加工を行います。
焼き入れ後の仕上げ箇所は、検査台へ取り付ける際当たり面となる端面と、検査するサイドギヤが接触する歯型形状部です。
この二カ所それぞれの精度と、お互いの位置関係を精度良く出さないとマスターゲージとして使えない精密な品物です。
【サイズ】およそφ90×50
【表面粗さ】歯型形状当たり面はRa3.2、各端面はRa1.6
【数量・ロット】1ケから対応
【納期】熱処理(協力会社様)を挟むため、受注後3週間程
【コスト】過去の実績では、新規製作:25,000円~、歯面追込み:9,000円~
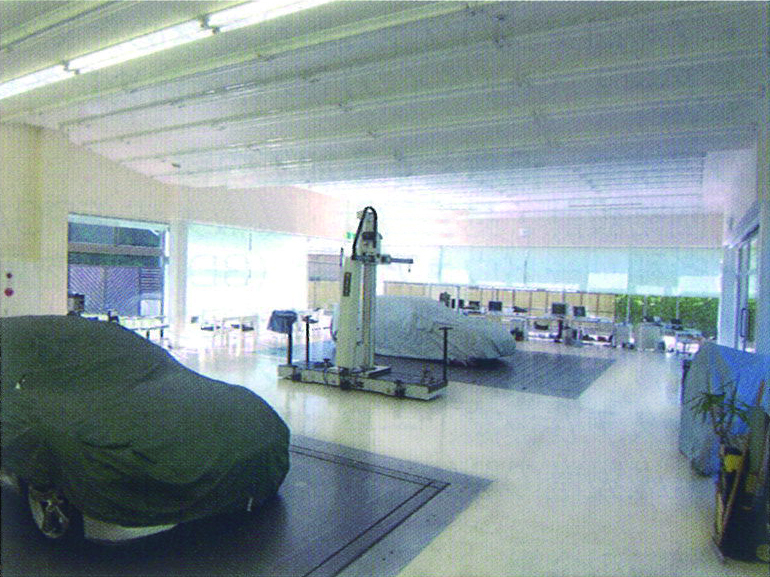
自動車部品等のアイデアスケッチ、クレーモデル、ハードモデル、データファイルの製作 ・製品設計、金型設計・製作、成形、検査具・治具設計 ・デザイン~生産までの一連の流れでの開発や、各部分でのお手伝いが可能です。 ・コアバック等の発泡成形が可能です。

産業機械部品 サブプレート
NC旋盤、マシニング 長穴加工
【技術提案】鋳物の高精度化を実現する5軸加工:金型技術の応用
株式会社真末鉄工所です。
鋳物部品の《精度向上》《複雑形状への対応》《コスト効率》といった課題に対し、金型製造で培った技術を応用した《鋳物の5軸加工》による解決策をご提案いたします。
➤ 1. なぜ金型屋が鋳物加工に強いのか?
鋳造は伝統的な技術ですが、現代ではより高い精度と複雑な形状が求められています。私たちは、金型製造を通じて得た以下の知見を鋳物部品加工に活かしています。
・《精密加工技術》:金型で要求されるミクロン単位の精度を部品加工にも適用。
⇨ これら金型屋特有の技術が、高品質な鋳物部品製造の基盤となります。
➤ 2. 5軸加工技術:精密さと効率性の新次元
5軸加工機は、3つの直線軸(X, Y, Z)と2つの回転軸(A, B or C)を同時に制御する先進的な加工技術です。
● 5軸加工の主な利点:
・《複雑形状の一括加工》:一度の段取りで多面からのアプローチが可能。⇒ ★設計自由度が大幅に向上します。
・《高精度加工》:工具を最適な角度で当てられるため、加工精度が向上。⇒ ☆部品の品質向上に直結します。
・《効率化》:段取り替えの時間と手間を削減。⇒ ◎コスト削減と納期短縮に貢献します。
● 金型技術の応用:
・金型製造における「抜き勾配」などの3次元形状処理ノウハウを応用し、5軸加工による複雑な曲面やアンダーカット形状も高精度に仕上げます。
➤ 3. 真末鉄工所の強み:高精度部品加工の実現力
当社は、以下の設備と長年の実績に基づき、お客様の厳しい要求に応える高精度部品を提供します。
〔保有設備と技術力〕
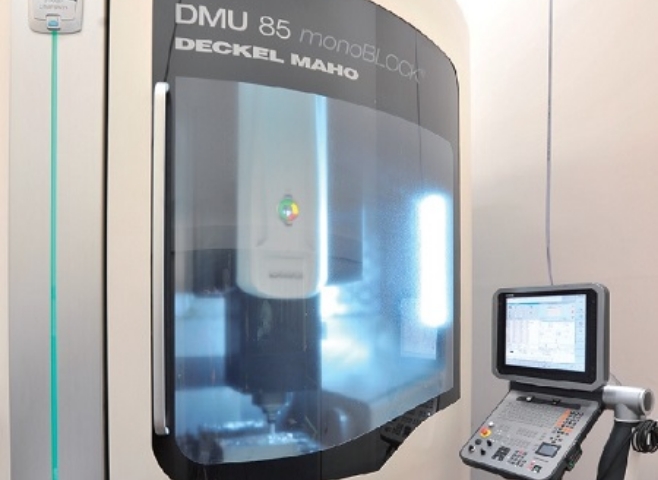
・最新鋭5軸マシニングセンター:DMG MORI DMU85 → 複雑形状への対応力
・高精度三次元測定機:ミツトヨ CRYSTA-Apex S7106 → 《ミクロン単位》での精度保証体制
〔実績と信頼〕
・☆主要取引先であるマツダ株式会社様とは《1951年》から継続取引。
・70年以上にわたり自動車産業で培ってきた技術力と品質管理体制が、私たちの信頼性の証です。
➤ 4. 《鋳物 × 5軸加工》が生み出す相乗効果
鋳造技術と5軸加工技術を組み合わせることで、従来にないメリットが生まれます。
● 超高精度・複雑形状部品の実現プロセス:
鋳造で製品に近い形状(ニアネットシェイプ)を作成 ⇒ 5軸加工機で要求精度に合わせて精密仕上げ
● この組み合わせによる具体的な効果:
・《設計自由度の拡大》:従来の切削加工では困難だった、内部構造や複雑な曲面を持つ部品の製造が可能に。
・《部品精度の飛躍的向上》:金型レベルの精密加工技術を鋳物部品に適用。
・《効率的な生産プロセス》:鋳造による材料削減と5軸加工による工程集約で、生産性とコスト効率を両立。
● 加工事例:〈エンジン用シリンダーヘッド〉
・鋳造で大まかな形状を成形し、5軸加工で複雑な冷却水路や精密な燃焼室形状を高精度に加工。
・結果:エンジンの性能向上と軽量化を同時に実現。〔設計・生産技術者様へ〕
➤ 5. 業界トレンドと将来への対応力
自動車業界におけるEVシフト、軽量化・高強度化のための新素材採用、バッテリー関連部品の需要増など、市場は常に変化しています。
・当社はこれらの変化に対応するため、難削材の効率的な加工技術や環境負荷を低減する技術開発にも積極的に取り組んでいます。
・✔ 将来を見据えた技術開発により、お客様の新たなニーズにも継続的に対応します。
➤ 6. まとめ:金型屋の技術が拓く、部品加工の新たな可能性
鋳物の5軸加工は、単なる加工技術の組み合わせではありません。金型製造で培った《精密加工技術》と《金属特性への深い理解》が融合することで初めて実現する、高付加価値な部品製造ソリューションです。
真末鉄工所は、創業90年近い歴史で培った経験と、最新技術への継続的な投資により、常に最高品質の部品をお届けすることをお約束します。「広島から技術で日本を牽引する」をモットーに、技術革新への挑戦を続けてまいります。
---
皆様の製品開発における課題、部品加工に関するお困りごと(精度、形状、コスト、納期など)はございませんか?
当社の技術力が、解決の一助となるかもしれません。
→ 技術相談・見積もり依頼は、下記フォームまたはお電話にてお気軽にお問い合わせください。
技術相談・見積依頼フォーム:https://ja.nc-net.or.jp/company/93396/inquiry/
真末鉄工所の技術力を、ぜひ貴社の製品開発・製造プロセスにご活用ください。
---
〔会社概要〕
株式会社真末鉄工所
〒731-1142 広島県広島市安佐北区安佐町飯室6861-2
TEL: 082-835-2442
FAX: 082-835-2021
URL: https://masue.co.jp/
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
【鋳物FC/FCDの切削加工:複雑形状にも対応可能な技術力】
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
► なぜ鋳物の切削加工が重要なのか
ものづくりの世界で、鋳物と切削加工は欠かせない技術です。特に自動車産業では、エンジンブロックやシリンダーヘッドなど、複雑な形状の部品が多数あります。こういった部品は、まず鋳造で大まかな形を作り、その後切削加工で精密に仕上げていきます。
※ 鋳物加工の難しさ
鋳物は鉄やアルミなどを溶かして型に流し込んで作るため、内部に気泡ができたり、硬さにムラができやすい特性があります。これが切削加工時に厄介な問題となります。
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
► 真末鉄工所の鋳物切削加工技術
真末鉄工所では、長年の経験と最新技術を組み合わせ、難しい鋳物の切削加工を得意としています。自動車部品の金型製作で培った技術が、鋳物の切削加工にも活かされています。
★ 対応可能な材料・サイズ
・FC(片状黒鉛鋳鉄)やFCD(球状黒鉛鋳鉄)などの鋳物材料
・最大850×850×650mmサイズまでの大物部品
☑ 設備と技術
・5軸マシニングセンター「DMG MORI DMU85」による高精度加工
・CAD/CAMシステムによる最適加工方法の提案
・コンピューターシミュレーションによる効率的な加工経路の確立
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
► 真末鉄工所の技術力の根拠
1934年の創業以来、90年近くにわたる金型づくりの経験と技術の蓄積があります。
◎ 特に優れている技術
・難削材や高硬度材の加工技術
・シリンダーブロック用ダイキャスト金型など高精度部品の製作
・三次元測定機によるミクロン単位での精度確認
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
► お問い合わせ方法
技術力にご興味をお持ちいただいた場合は、まずはお気軽にご相談ください。
⇨ 技術相談・見積依頼フォームからのお問い合わせ
URL: https://ja.nc-net.or.jp/company/93396/inquiry/
○ 対応内容
・専門スタッフによる丁寧な対応
・難しい加工案件の相談も歓迎
・詳しい技術資料のご提供も可能
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
【会社情報】
〔社名〕株式会社真末鉄工所
〔住所〕〒731-1142 広島県広島市安佐北区安佐町飯室6861-2
〔TEL〕082-835-2442
〔FAX〕082-835-2021
〔URL〕https://masue.co.jp/
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
《広島の技術で日本のものづくりを支える》
自動車部品の金型製作で培った技術を鋳物の切削加工に活かし、難しい加工にも対応。広島の技術力で日本のものづくりに貢献します。ぜひご相談ください。一緒により良いものづくりを目指しましょう!

熱間鍛造型修理で金型の保全を実現
【熱間鍛造型の損傷でお困りではありませんか?】
製造現場で金型の保全業務に携わる皆様、こんな課題を抱えておられませんか?
・熱間鍛造型の摩耗が激しく、製品精度が維持できない
・材質SKT4の金型でも予想以上に早期損傷が発生する
・ボルト部のメンテナンスが頻繁で生産効率が悪化
・修復コストが膨らんで収益を圧迫している
【なぜ熱間鍛造型は損傷しやすいのか?】
熱間鍛造型が直面する厳しい使用環境を詳しく見てみましょう。
★ 高温環境での繰り返し負荷
鍛造温度1000~1200℃の高温下で、金型は膨張・収縮を繰り返します。この熱サイクルが材料組織に疲労を蓄積させ、亀裂や変形の原因となるんです。
★ 摩耗による寸法変化
高温の被加工材との摩擦により、金型表面は徐々に摩耗していきます。特に製品形状の角部や深い部分では摩耗が集中し、製品精度に直接影響を与えます。
★ 材質SKT4の限界と対策
SKT4は優れた熱間工具鋼ですが、使用条件によっては限界があります。適切な熱処理条件の維持と、定期的なメンテナンスが不可欠です。
★ ボルト部の脆弱性
金型のボルト部は温度変化と荷重変化の影響を最も受けやすい箇所です。緩みや破損が発生すると、金型全体の機能に大きく影響します。
【真末鉄工所の熱間鍛造型修理技術】
► 肉盛り溶接後の精密機械加工
摩耗した部分に対して、最適な材料で肉盛り溶接を行います。その後、当社が誇る最新の立型高速加工機9台体制により、公差±0.02mmの超高精度で機械加工を実施。新品以上の精度を実現します。
► ボルト部の専門メンテナンス
ボルト部については、材質選定から取り付け方法まで総合的に見直し。緩みにくく、かつメンテナンス性の良い仕様に改良します。
実際に関西の建設機械メーカー様では、当社の修理技術により金型寿命が従来の1.8倍に延長され、年間メンテナンスコストを30%削減できました。また、九州の産業機械メーカー様では、ボルト部の改良により、メンテナンス頻度を月2回から月1回に半減させることができています。
【他社との違いは何か?】
当社が選ばれる理由は、単なる修理屋ではないことです。
✔ マツダとの73年継続取引で培った品質基準
自動車業界の厳しい品質要求をクリアしてきた経験により、他業界でも最高水準の品質を提供できます。
✔ 最新設備による一貫対応
門型加工機2台、5軸加工機、放電加工機など総額数億円の設備により、大型から精密まであらゆる金型に対応可能です。
✔ 全国対応体制
関東・関西・東海・東北・九州エリアへの出張対応により、お客様の現場に合わせたサービスを提供します。
何より、「お客様の生産を止めない」ことを最優先に考えています。緊急時には最短2週間での修理対応も可能で、お客様の生産計画に極力影響を与えません。
【具体的な修理プロセス】
当社の修理プロセスは以下の通りです:
1. 現状診断・課題分析
→ 損傷状況の詳細調査
→ 使用条件・環境の確認
→ 根本原因の特定
2. 修理・改良提案
→ 最適な修復方法の提案
→ 性能向上案の検討
→ コスト・納期の明確化
3. 精密修理・加工
→ 肉盛り溶接による寸法復元
→ 機械加工による精度確保
→ 表面処理・熱処理の最適化
4. 品質保証・納品
→ 三次元測定機による品質確認
→ 検査成績書の添付
→ 取り付け・調整サポート
実は、修理技術だけでなく、お客様との長期パートナーシップこそが当社の真の強みなんです。単発の修理で終わらず、お客様の生産性向上に継続的に貢献したいと考えています。
【今すぐ行動を起こしませんか?】
金型の損傷は待ってくれません。摩耗が進行すれば進行するほど、修理コストは増大し、生産への影響も深刻になります。
そこで、まずは当社の技術資料をご覧いただき、社内のキーマンの方々と課題解決の可能性をご検討ください。資料には、具体的な修理事例や技術データを詳しく掲載しています。
今なら初回ご相談は無料で承ります。お客様の現場状況をお聞かせいただければ、最適なソリューションを提案させていただきます。
製造現場の課題解決は一日でも早い方が良いけぇ、まずはお気軽にご相談ください!
─────────────────────────────────────
【会社概要】
株式会社真末鉄工所
〒731-1142 広島市安佐北区安佐町飯室6861-2
TEL:082-835-2442
FAX:082-835-2021
コーポレートサイト:https://masue.co.jp/
► 資料ダウンロード(技術資料・事例集)
https://ja.nc-net.or.jp/company/93396/dl/catalog/213766
► 技術相談・見積依頼フォーム
https://ja.nc-net.or.jp/company/93396/inquiry/
※ 関東・関西・東海・東北・九州エリア対応
※ 緊急時は最短2週間納期対応可能
※ 初回技術相談無料

【省力化装置・搬送装置 一貫生産】
原田鉄工にて設計から製作、塗装、組立まで一貫生産を行った搬送装置です。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
お客様の希望された搬送装置を図面から書き起こし、製作しました。
全て社内にて対応しておりますので、図面作成段階・製作段階・組立段階においても細かな確認と修正対応が可能となります。
また社内一貫生産なので納期もタイムリーで部品ごとの品質にもバラつきがありません。
【大型タンク ~設計、製作、塗装~】
https://www.nc-net.or.jp/company/98405/product/detail/174740/
【自社製作品 自動ショットブラストマシン】
https://www.nc-net.or.jp/company/98405/product/detail/176956/
【原田鉄工 生産設備一覧】
https://www.nc-net.or.jp/company/98405/product/detail/178928/
長く使う社内設備こそ自分達の使いやすい設備にしたいですよね!
本製品は図面から作りましたが、既製品を改造し作り直すことも対応しております。
製缶についての詳細ページはこちら!
【製缶とは 製缶ってなに? ~製缶加工の流れを紹介~】
https://www.nc-net.or.jp/company/98405/product/detail/182555/
【製缶 ~金属材料の種類について~】
https://www.nc-net.or.jp/company/98405/product/detail/183039/
【製缶 ~鋼材の種類について~】
https://www.nc-net.or.jp/company/98405/product/detail/183350/
創業から80年に渡り多くの生産設備を手掛けてきたノウハウと技術があります。
『設計』
お客様のご希望を形にするため現地調査~図面の作成など幅広く対応させていただきます。
『製缶』
大型仕上定盤2基 3.6×6.4 / 2.4×9.0 天井クレーン17基 Max10t
あらゆる製品に対応できる、広い製缶スペースと確かな技術があります。
熟練の職人が多いので、何でもお任せください!
『機械加工』
最新式の機械ではありませんが、汎用工作機械を多く揃えていますので短納期にも対応可能です。
『ブラスト』
製品を綺麗に長く使うためには欠かせない素地調整専用の大型ブラスト設備を2部屋完備。
職人が1点1点手作業で施工しますので、複雑な形状でも確実に施工します。
『塗装』
素地調整後は健全な下地を保護するために早急な防錆処理が必須です。
エアレス塗装機を多数保有しており、適切な膜厚を管理しながら施工し製品を美しく生まれ変わらせます。
『組立』
広い敷地の屋内工場だから大型製品も簡単に組み立てる事が可能です。
数々のオーダーメイド品を製作、組立をしてきましたので高品質で誤差の少ない製品を組み立てます。
『検査』
材料調達~完成品まで全て社内で行うので、検査員・検査内容を一貫し品質のバラつきを抑えます。
製作・ブラスト・塗装の事ならお任せください。
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
ご相談、御見積りなどご気軽に連絡下さい。
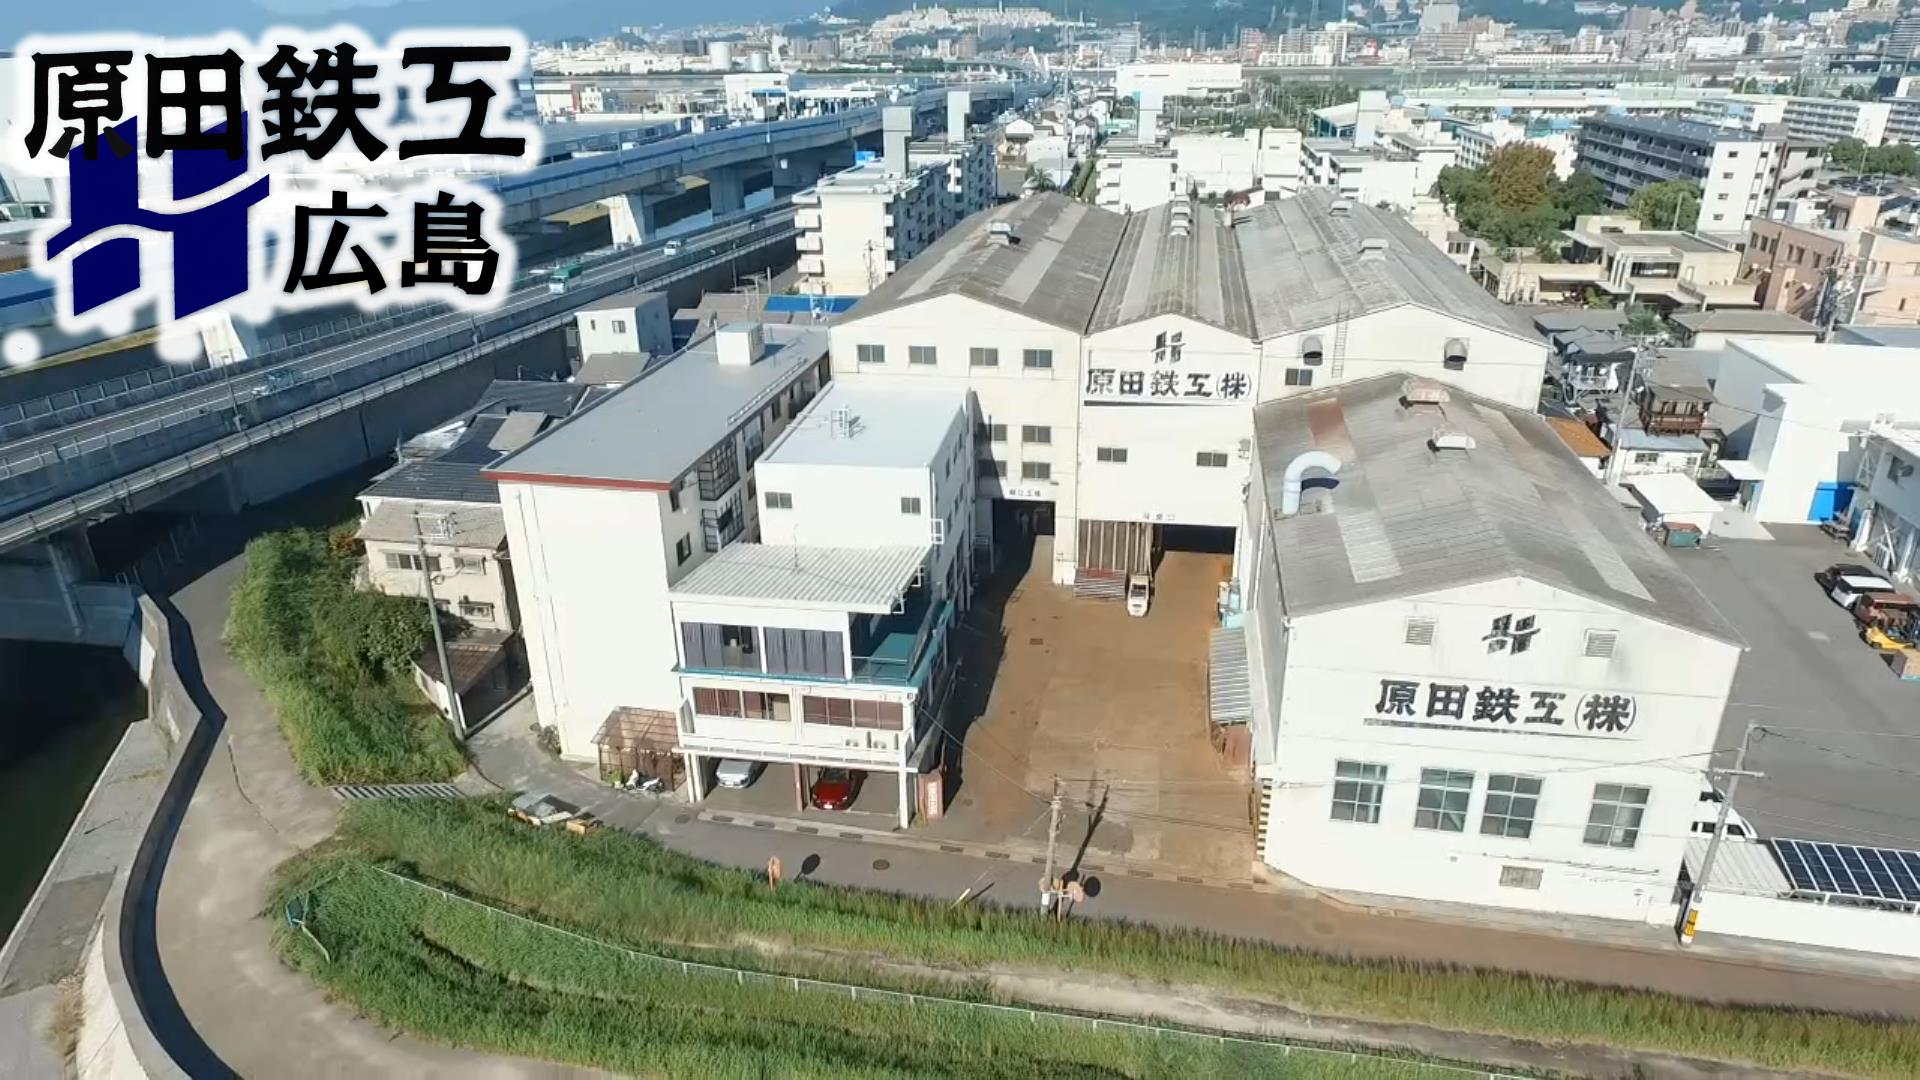
【広島 工場 鉄工所】
広島で製缶・ブラスト・塗装の事なら原田鉄工にお任せください!
広島県観音にて創業80年。長い経験の中で磨き上げた技能とノウハウにより、更なる製品の「高付加価値」を提供する為に全力で取り組んでおります。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
「大量生産」は得意としておらず、「一品物」お客様の希望の製品をオーダーメイドする事を得意としております。
試作品や専用設備・治具など用途に応じた仕様で設計~製作~塗装まで!
製品をより長く、綺麗な状態でお客様に使っていただけるよう社内で大型ブラスト設備もあります。
鉄はもちろん事、ステンレスの製品も多くの加工実績があります。
【工場見学】 原田鉄工 ブラスト・塗装 防錆部
https://www.nc-net.or.jp/company/98405/product/detail/177785
【工場見学】原田鉄工 溶接・組立 製造部
https://www.nc-net.or.jp/company/98405/product/detail/179294/
【弊社の強み】
⒈創業80年で培ってきた確かな技術力と知識。
⒉様々なニーズにお応えできるよう材料調達から塗装、据付けまで一貫した生産サービスを提供することで納期短縮とトータルコスト削減のお手伝い。
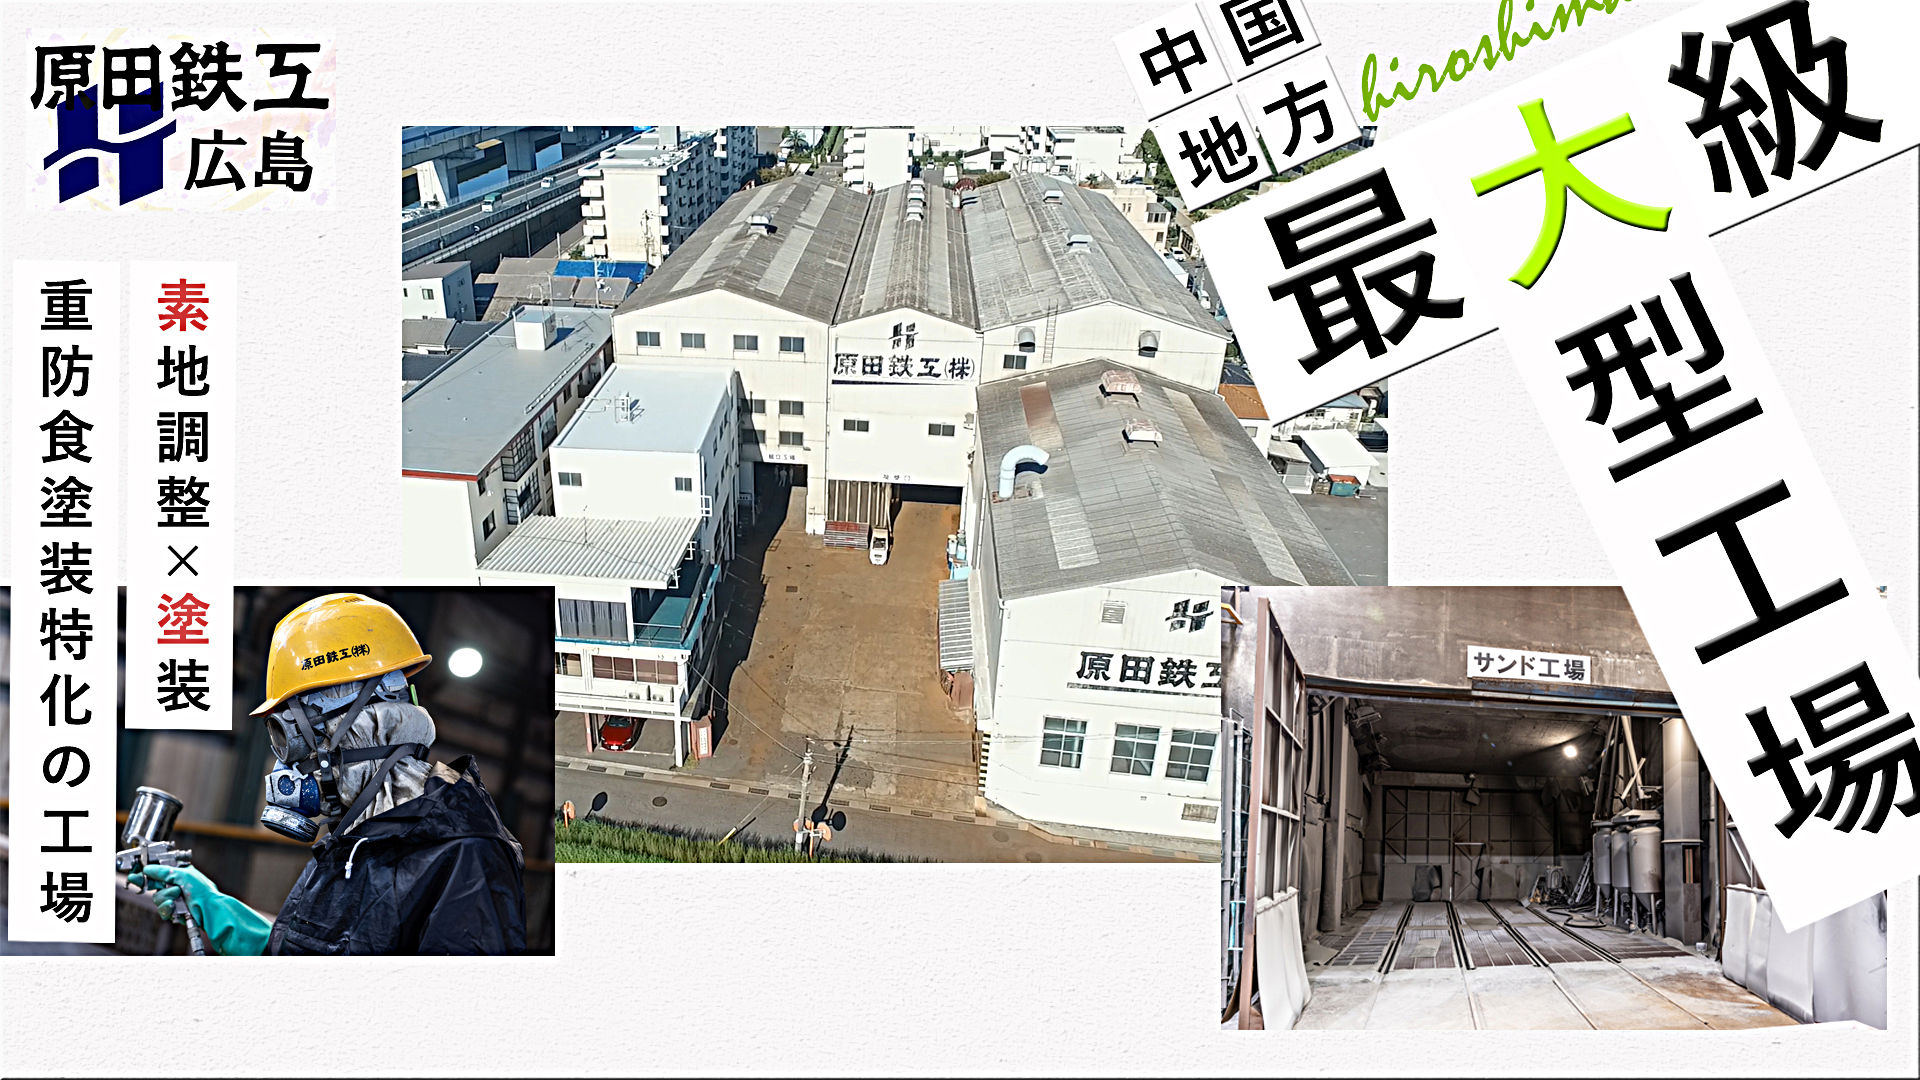
⒊中国地方最大級の大型ブラスト設備(グリットブラスト、サンドブラスト)
⒋敷地面積が3,700㎡、塗装場面積も650㎡と広大なため、あらゆるご要望に対応可能です。
⒌広島市観音で広島高速3号線すぐ近くなので、アクセス条件が良好。
少ロットの試作品、小型品はもちろん。
大型品や組立が必要な装置ものでも対応できる広い製缶スペースがあります。
また県内屈指の大型ブラスト設備と広大な塗装スペースを有しておりますので、社内で材料から完成するまで全ての工程に対応可能です。
『設計』
お客様のご希望を形にするため現地調査~図面の作成など幅広く対応させていただきます。
『製缶』
大型仕上定盤2基 3.6×6.4 / 2.4×9.0 天井クレーン17基 Max10t
あらゆる製品に対応できる広い製缶スペースと確かな技術があります。
『機械加工』
最新式の機械ではありませんが、汎用工作機械を多く揃えていますので短納期にも対応可能です。
『ブラスト』
製品を綺麗に長く使うためには欠かせない素地調整専用の大型ブラスト設備を2部屋完備。
職人が1点1点手作業で施工しますので、複雑な形状でも確実に施工します。
『塗装』
素地調整後は健全な下地を保護するために早急な防錆処理が必須です。
エアレス塗装機を多数保有しており、適切な膜厚を管理しながら施工し製品を美しく生まれ変わらせます。
『組立』
広い敷地の屋内工場だから大型製品も簡単に組み立てる事が可能です。
数々のオーダーメイド品を製作、組立をしてきましたので高品質で誤差の少ない製品を組み立てます。
『検査』
材料調達~完成品まで全て社内で行うので、検査員・検査内容を一貫し品質のバラつきを抑えます。
原田鉄工の紹介まとめページはこちらになります!
【防錆 ~ブラスト・塗装について~】
https://www.nc-net.or.jp/company/98405/product/detail/177912/
【製缶 ~溶接・組立について~】
https://www.nc-net.or.jp/company/98405/product/detail/182581/
◎製缶(英語:Canning)
鉄やステンレスなどの金属に対して切断や穴あけ、溶接加工することでタンク、橋梁、鉄骨、架台等の様々な形状の製品を作る。
◎ブラスト(ショットブラスト/グリッドブラスト/サンドブラスト/1種ケレン 英語:Blast)
高圧で圧縮した空気を研削材と呼ばれる粒と一緒に噴射し、製品に衝突させることで表面のゴミ、汚れ、塗装などを除去します。
原田鉄工株式会社
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
製作、塗装についての相談などありましたら、何でもお気軽にご連絡ください。
お待ちしております。
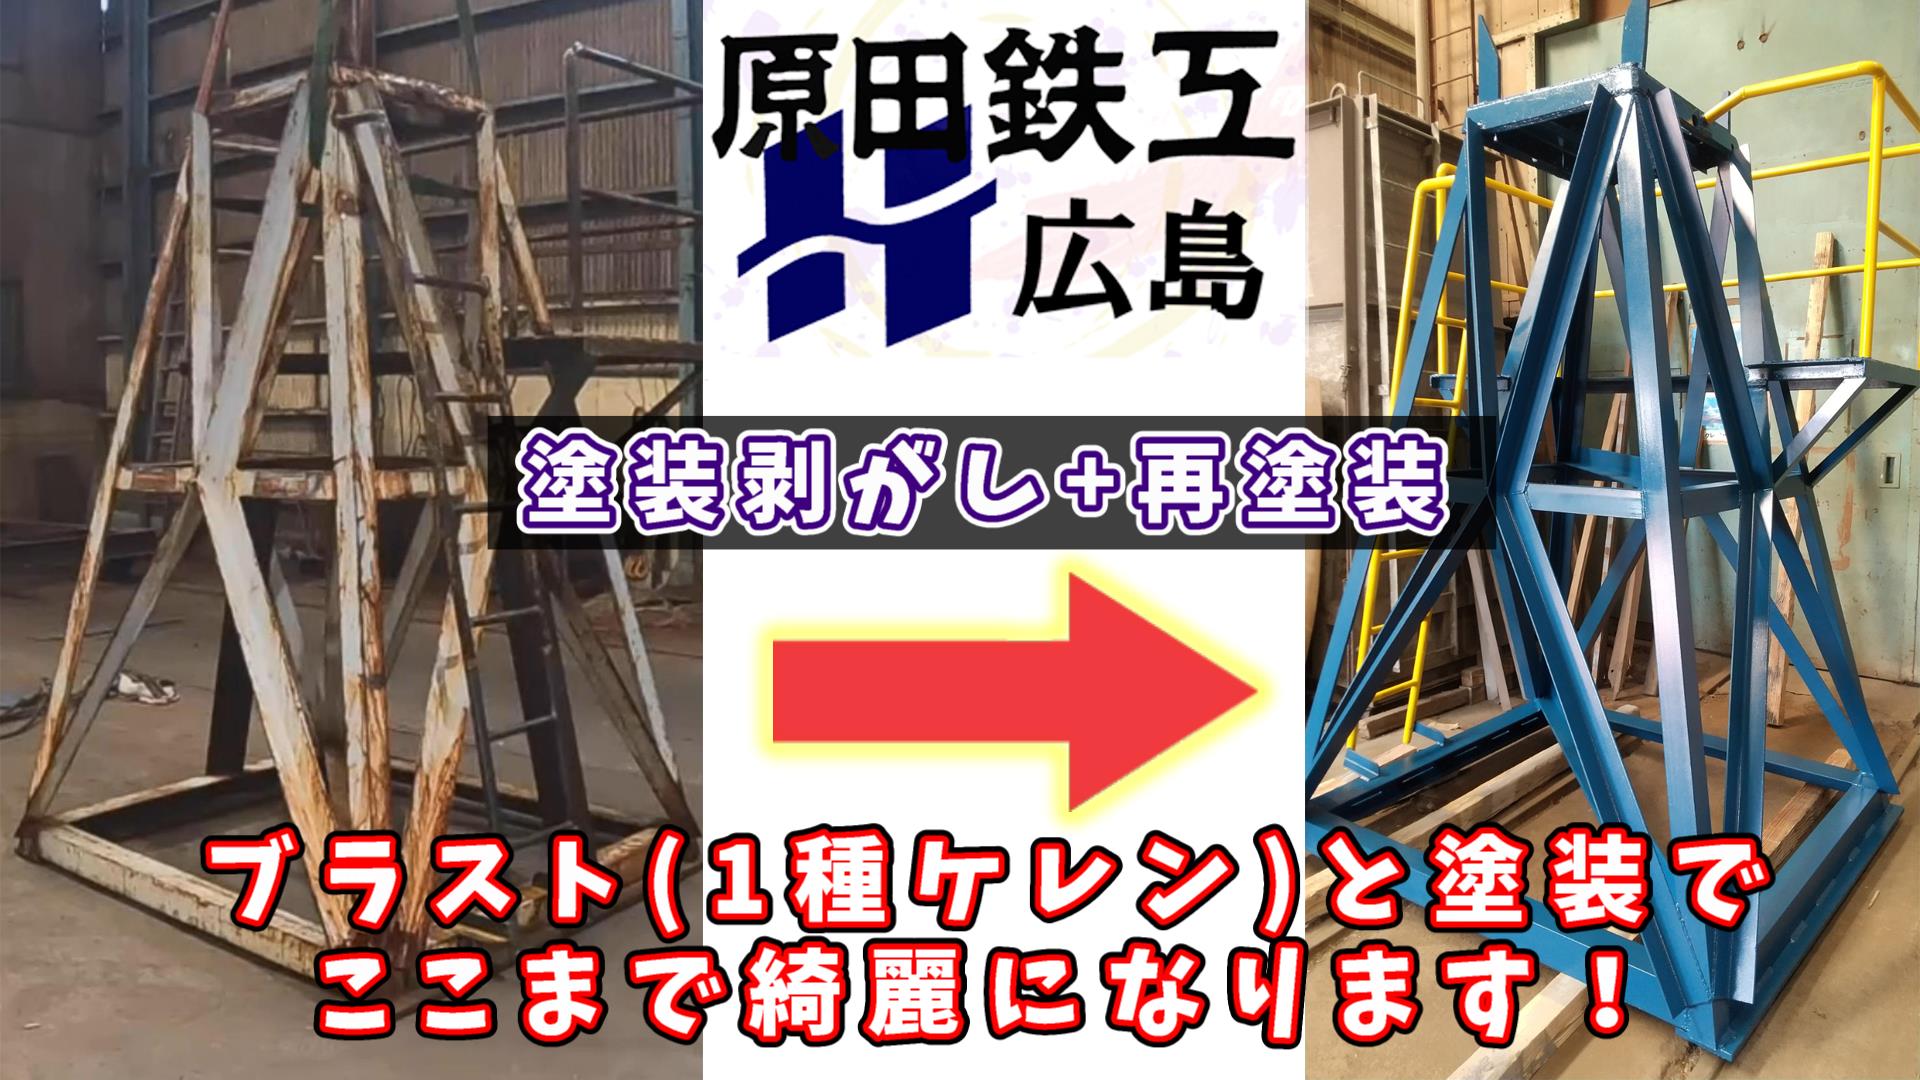
【塗装品の修理・メンテナンスはお任せください!】
古くなってしまった製品の修理とメンテナンスは広島の原田鉄工にお任せください。
【チャンネル登録】https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig?sub_confirmation=1
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
ご依頼頂いた製品は社内治具です。
経年劣化により塗装が剥がれ、錆が進行していた状態でした。
かなり古い治具だそうで、図面が無いため新しく製作するのにも手間と予算が必要でこまっているとの事でした。
そのため今回はどうしても必要な部分のみ改造と修理を施した後に、再塗装を行いました。
まずブラスト(1種ケレン)で塗装と錆を全て剥がし、下地処理(素地調整)を行います。
その後下塗り、上塗りと塗り重ねを行い完成となりました。
【下地処理(素地調整)の重要性】
https://www.nc-net.or.jp/company/98405/product/detail/185459
ブラスト後、塗装した製品は見違えるほど綺麗になり、錆が進行を続け不安があった耐久性も長期に渡って安心できるものとなりました。
【鉄 錆落とし ケレン〈ISO Sa2.5〉】
https://www.nc-net.or.jp/company/98405/product/detail/183929/
【塗膜の寿命に及ぼす影響/原因】
https://www.nc-net.or.jp/company/98405/product/detail/179473/
◎1種ケレン(英語:Surface preparation by blasting)
素地調整(下地処理)の事をケレンと呼び、1種~4種まで工法と除錆率により分類される。
1種ケレンはブラスト法にて素地の調整を行う規格で、表面の除錆率95%以上が求められる最も優れた規格となります。
ブラスト法で上記の除錆率をクリアできれば、研削材(メディア)は特に指定がありません。
◎ブラスト(ショットブラスト/グリッドブラスト/サンドブラスト/1種ケレン 英語:Blast)
高圧で圧縮した空気を研削材と呼ばれる粒と一緒に噴射し、製品に衝突させることで表面のゴミ、汚れ、塗装などを除去します。
◎表面処理(英語:Surface treatment/Surface preparation)
素材表面の性質を向上させる目的に行う処理のことです。
研磨・塗装・メッキ・熱など多くの処理方法があります。
-------------------------------------------------------------------------------------------------
[製品情報]
1500×1500 L=2500
[素地調整]
グリッドブラスト
SSPC SP-10
[塗装仕様]
エポキシ変性アルキド樹脂系下塗り塗装×1回
合成樹脂調合ペイント上塗り塗装×1回
-------------------------------------------------------------------------------------------------
今回の工期は4日となります。
架台本体と手摺・梯子が塗分けだった為、多少工期が必要でしたが短納期にも対応させていただきます。
ブラスト・塗装の事ならお任せください。
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
ご相談、御見積りなどご気軽に連絡下さい。
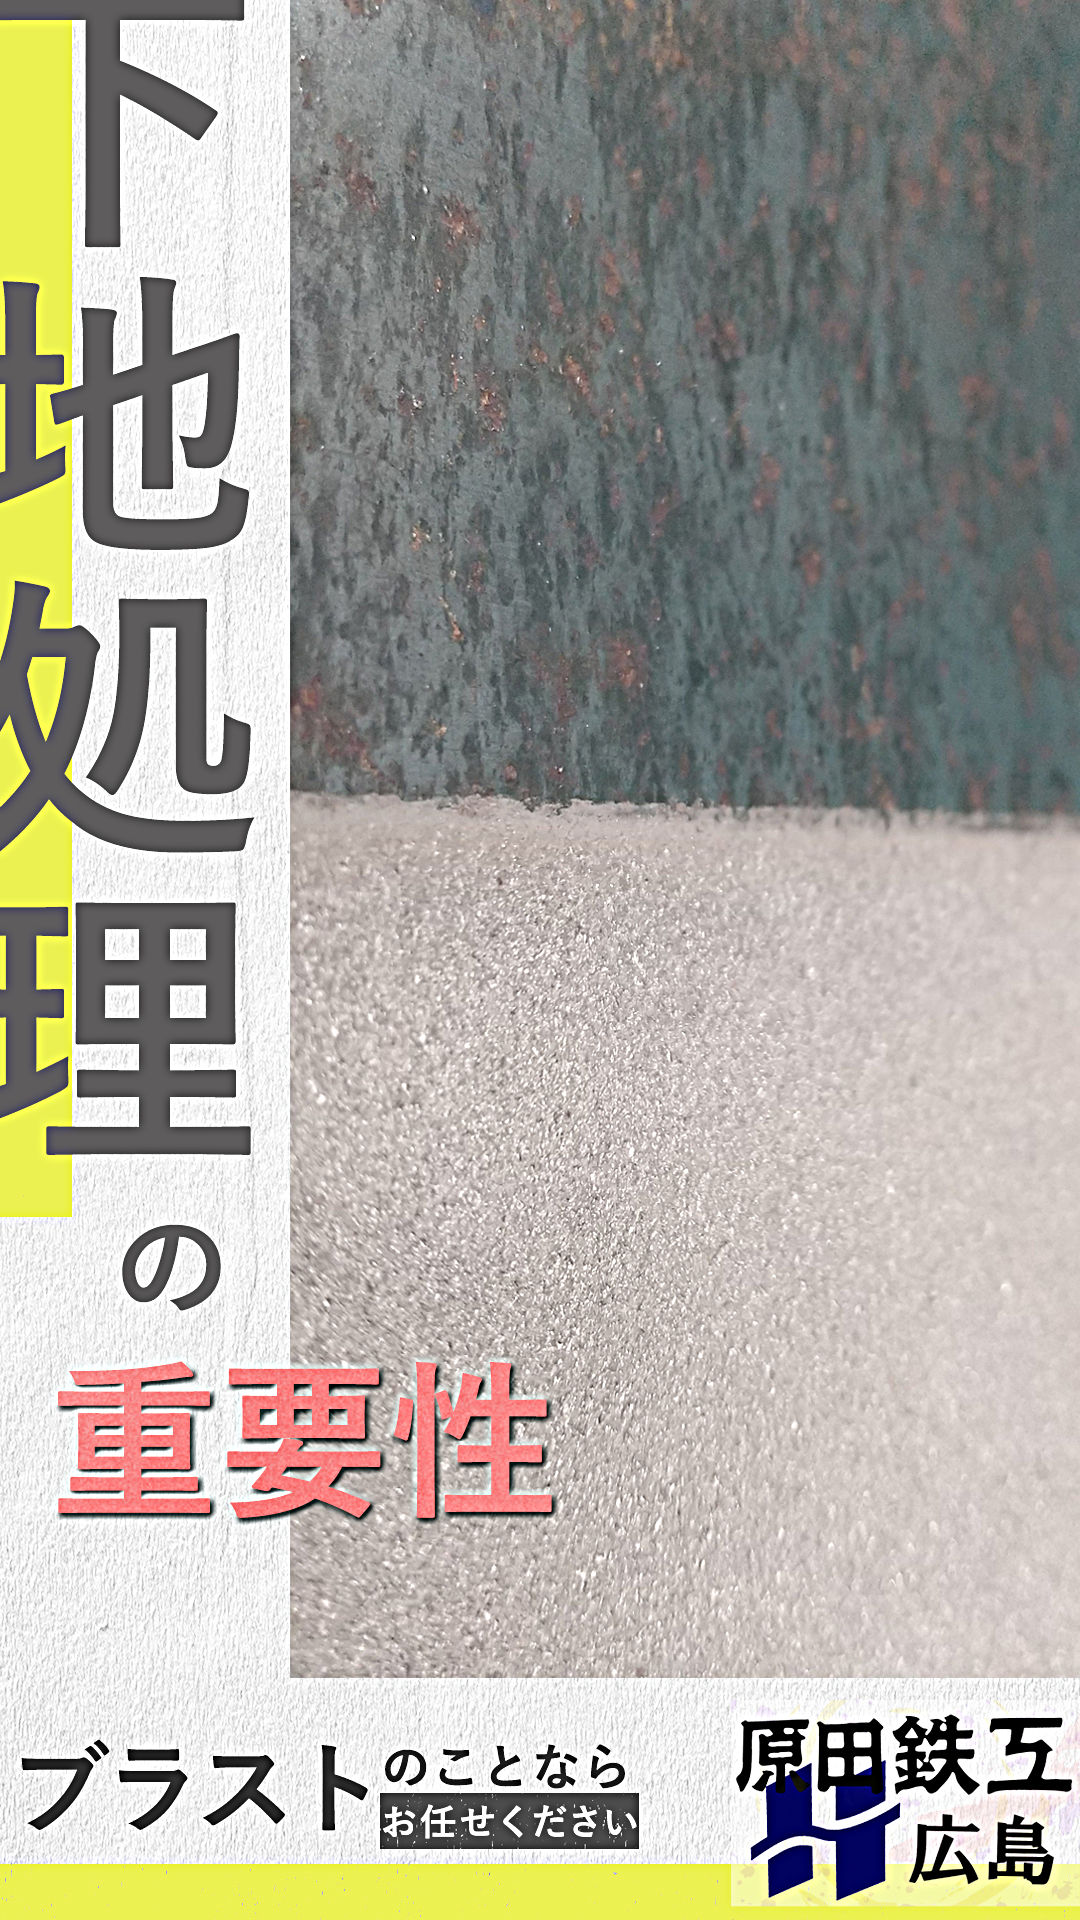
【塗装 下地処理の方法】
塗装前に行うべき下地処理について
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
下地処理とは表面を塗装に適した面へ整える事です。
あまり大した作業ではなさそうな、この下地処理こそが塗装において最も重要な工程となります。
基本的に下地処理は
・表面を擦り粗面を作る
・表面の油分、汚れを取り除く
この2つの工程を行います。
下地処理を行っていない塗装は塗料の付着不良で『早期剥離』、塗料の下に表面の汚れなどが残り『仕上がり不良』など様々な問題や不安を抱える事となってしまします。
仕上がり・性能とも優れた塗装にする為には、下地処理は必須です。
〈粗面を作る〉
塗装前に表面を紙やすりで擦るのはDIYが普及している最近は広く認知されているかと思います。
紙やすりで擦ることによって『表面の錆や付着物を落とす』と『表面に微小なキズをつけ粗面を形成する』の2つを同時に行う事ができます。
表面につけたキズに塗料が入り込み密着することで、剥がれない塗装となります。
どの程度塗料をかけるかにもよりますが、粗い番手のやすりだとキズが深すぎて塗装後もキズが透ける事がありますのでご注意を。
〈油分、汚れを取り除く〉
表面に油分や汚れが残ったまま塗装を行うと塗装が弾かれてしまったり、仕上がりが悪くなってしまいます。
紙やすりで研磨を行った後、削りカスや錆が残らない様にしっかりと乾いたウエス(ぞうきん)などで拭取ります。
油分が残っている場合もありますので、ラッカーシンナーなどの溶剤をウエスに染み込ませて拭きあげます。
溶剤を使用する際は耐溶剤用手袋など直接溶剤を触らない様に注意が必要です。
下地処理を行っている塗装は綺麗な仕上がりで圧倒的に長持ちします。
せっかく綺麗に塗装をしてもすぐに剥げてしまったら、意味がないですもんね。
【金属塗装が剥がれる原因】
https://www.nc-net.or.jp/company/98405/product/detail/185104/
【塗装を長持ちさせるためには?】
https://www.nc-net.or.jp/company/98405/product/detail/187066/
金属はもちろんの事ですが、樹脂や木材でも同様に下地処理が必要となります。
◎下地処理(英語:Surface treatment/Surface preparation)
下地をより塗装に適した状態にする処理の事です。
下地は既に防錆処理を施された面の事を言い、塗り重ねなどを行う前に行う処理となります。
◎ケレン
ケレンは元々英語のクリーン(Clean)から来ているようで、塗装前の下地を綺麗にするという意味になります。
1種ケレン~4種ケレンまで工法と除錆率により分類される。
塗装物に対して塗料の密着性を向上させるために表面に凸凹のキズをつけたり、中古品なら古い塗料や錆を剥がすなど行います。
【ケレンとは?塗装に重要な素地調整】
https://www.nc-net.or.jp/company/98405/product/detail/186853/
原田鉄工株式会社では最高グレードの下地処理
ブラスト施工専用の大型設備を備えております。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅6m×奥行10m×高さ3m
【サンドブラストとグリットブラストの比較画像】
https://www.nc-net.or.jp/company/98405/product/detail/183718/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
【中国地方最大級 素地調整(ケレン)と重防食塗装】
https://www.nc-net.or.jp/company/98405/product/detail/185499/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
【塗膜が剥がれる原因】
塗膜(硬化した塗料の膜)が剥がれてしまう原因について説明します。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
今回は実験として
【下塗りをしているもの】、【下塗りをしていないもの】
2点上塗り施工後の密着力を比較しました。
仕様は下記のようになります。
下地処理
洗浄用シンナーで脱脂 + サンドペーパーにて目荒し
塗装仕様
下塗:エポキシ変性樹脂塗料
上塗:アクリル変性フタル酸樹脂塗料
[2つある内の1つはあえて下塗りをせず、上塗りのみ塗装しています。]
十分な乾燥期間を置き、塗膜が完全硬化した事を確認して比較を開始しました。
密着力のかなり弱いマスキングテープを貼り付け、剥がしたところ・・・
下塗りをしていない方はテープの粘着力で塗料も一緒に剥がれてしまいましたが、
下塗り+上塗りと塗り重ねた方は塗料が剥がれる事はありませんでした。
この原因は下地(塗装対象物の表面)との密着性が優れた下塗り塗料が塗装されてないからです。
下塗り~上塗り塗料にはそれぞれ役割があります。
【塗料の種類~下塗り・中塗り・上塗りについて~】
https://www.nc-net.or.jp/company/98405/product/detail/177942/
密着力の弱いマスキングテープでも簡単に剥がれてしまうので、日常的に使用する事は困難かと思われます。
下塗りは塗装を行う上で最低限必要です!
下塗りを省けば見た目も綺麗で、工程も短縮できますが塗料としての性能は全く発揮できず塗装した意義もあいまいとなってしまいます。
今回は脱脂・サンドペーパーにて目荒しといった簡単な下地処理でしたが、1種ケレンであるブラスト加工ならより強固な塗膜を形成する事が可能になります。
【金属塗装が剥がれる原因】
https://www.nc-net.or.jp/company/98405/product/detail/185104
【図解】ブラスト処理が塗装にもたらす効果
https://www.nc-net.or.jp/company/98405/product/detail/193095/
塗膜の剥がれを防ぐためには
当たり前の事ですが下地処理(素地調整)と下塗りを塗装しておく事です。
今回は単純に下塗りを施工していない事が原因でしたが、その他塗装不良にまつわる原因と対策をまとめてます。
【代表的な塗装不良一覧 原因と対策】
https://www.nc-net.or.jp/company/98405/product/detail/192232/
◎塗膜(英語:Coating film)
塗装した塗料が完全硬化した塗料の被膜。
塗膜により塗装対象物を覆い隠す事でサビや劣化から保護します。
◎脱脂処理(英語:Degrease)
塗装前に材料表面に付着したゴミや油分を取り除くために有機溶剤(シンナー等)で洗浄を行う事。
油分が残っていると塗料がはじかれたり、付着不良が起こる可能性がある。
◎素地調整(英語:Surface preparation)
素地をより塗装に適した状態にする処理の事です。
素地調整で素地のサビ・汚れ・劣化した塗膜など除去し、更に形成した凹凸によって塗料の付着性を大きく向上させます。
塗装寿命に影響する原因は素地調整によるものが50%を占める程、重要な処理となります。
-------------------------------------------------------------------------------------------------
弊社は空圧式ブランジャポンプ エアレス塗装機を4台保有しております。
第一塗装場 15m×13m
第二塗装場 31m×15m
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
【塗装とは? ~塗装の流れについて~】
https://www.nc-net.or.jp/company/98405/product/detail/188904/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
ご相談、御見積りなどご気軽に連絡下さい。
【広島市観音 原田鉄工株式会社】
原田鉄工株式会社は広島観音で工業用機械、搬送用装置、各種製缶、重防食塗装などを得意としている鉄工所です。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
「社内で作ることができない」「こんなのを作ってみたい」などの依頼を頂き製品を作っています。
多くのお客様の協力工場として創業から多種多様な依頼に答えてきた、技術と知識が私たちの誇りです。
〈〈得意分野について〉〉
製造部
【製缶とは 製缶ってなに? ~製缶加工の流れを紹介~】
https://www.nc-net.or.jp/company/98405/product/detail/182555/
『溶接』
様々な製品を作ってきたので、多くの材料の種類や厚さに対応できます。
また複雑な形状のものでも培ってきたノウハウでほとんど歪が無い状態で完成させます。
『組立』
大型品は広大な組立スペースが必要となります。
弊社組立工場では20mの長さがある搬送装置なども組立可能。
しかも屋内なので、組立中の製品が雨等で汚れることもありません。
防錆部
【塗装とは? ~塗装の流れについて~】
https://www.nc-net.or.jp/company/98405/product/detail/188904/
『ブラスト』
素地調整専用の大型ブラスト設備があります。
グリットブラスト・サンドブラストの2種類があり、社内で製作した大型製缶品でも余裕で加工できる程大きな設備です。
【ブラスト加工のメリット】
https://www.nc-net.or.jp/company/98405/product/detail/189245/
『塗装』
ブラストで素地調整をした後は早急な防錆処理が必須となります。
専用の屋内塗装工場が2箇所あり、塗装スペースも650㎡あり多くの製品でも1度に塗装可能です。
公共事業や国外向け製品も多く塗装しておりますので膜厚管理、工程写真や検査表の提出などもスムーズに対応させていただきます。
機械装置や製缶品、ブラスト、塗装など一貫して幅広く対応可能です。
また製缶のみ、ブラストのみ、塗装のみなどスポットでのご依頼ももちろん承っておりますので、お気軽にご相談ください。
【工場見学】 原田鉄工 ブラスト・塗装 防錆部
https://www.nc-net.or.jp/company/98405/product/detail/177785
【工場見学】原田鉄工 溶接・組立 製造部
https://www.nc-net.or.jp/company/98405/product/detail/179294/
◎製缶(英語:Canning)
鉄やステンレスなどの金属に対して切断や穴あけ、溶接加工することでタンク、橋梁、鉄骨、架台等の様々な形状の製品を製作する事。
◎重防食塗装
橋梁やプラント、鉄塔などの構造物を保護する為の塗装。
塗装を塗り重ねる事で厚い塗膜を作り、厳しい環境下でも長期間耐え製品の寿命を延ばします。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅6m×奥行10m×高さ3m
【サンドブラストとグリットブラストの比較画像】
https://www.nc-net.or.jp/company/98405/product/detail/183718/
-------------------------------------------------------------------------------------------------
製缶・ブラスト・塗装の事ならお任せください。
【中国地方最大級 素地調整(ケレン)と重防食塗装】
https://www.nc-net.or.jp/company/98405/product/detail/185499/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
ご相談、御見積りなどご気軽に連絡下さい。
【広島 鉄工所】
広島市で創業80年を迎えた鉄工所です。
多品種少量生産、社内一貫生産を得意としており、皆様の製缶・塗装のお手伝いをします。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
「社内で作ることができない」「こんなのを作ってみたい」などの依頼を頂き製品を作っています。
多くのお客様の協力工場として創業から多種多様な依頼に答えてきた、技術と知識が私たちの誇りです。
【工場見学】 原田鉄工 ブラスト・塗装 防錆部
https://www.nc-net.or.jp/company/98405/product/detail/177785
【工場見学】原田鉄工 溶接・組立 製造部
https://www.nc-net.or.jp/company/98405/product/detail/179294/
《社内一貫生産システム》
【設計】
先ずはお客様のご希望を形にするための現地調査を行ったり、図面の作成していきます。
【製缶】
大型仕上定盤2基 3.6×6.4 / 2.4×9.0 天井クレーン17基 Max10t
あらゆる製品に対応できる広い製缶スペースと確かな技術があります。
【機械加工】
汎用工作機械を多く揃えていますので少量生産が得意で短納期にも対応可能です。
【ブラスト】
製品を綺麗に長く使うためには欠かせない素地調整専用の大型ブラスト設備を2部屋完備。
職人が1点1点手作業で施工しますので、複雑な形状でも確実に施工します。
【塗装】
素地調整後は健全な下地を保護するために早急な防錆処理が必須です。
エアレス塗装機を多数保有しており、適切な膜厚を管理しながら施工し製品を美しく生まれ変わらせます。
【組立】
広い敷地の屋内工場だから大型製品も簡単に組み立てる事が可能です。
数々のオーダーメイド品を製作、組立をしてきましたので高品質で誤差の少ない製品を組み立てます。
【検査】
材料調達~完成品まで全て社内で行うので、検査員・検査内容を一貫し品質のバラつきを抑えます。
これだけ多くの工程に対応できる鉄工所は多分原田鉄工だけ!
社内で行うから、お客様からも進捗状態の把握がしやすく管理・品質ともにブレなく生産できます。
【ケレンとは? 効果と必要性】
https://www.nc-net.or.jp/company/98405/product/detail/188907/
【重防食塗装 耐用年数の向上】
https://www.nc-net.or.jp/company/98405/product/detail/186702/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
ご相談、御見積りなどご気軽に連絡下さい。

【塗装治具】塗装剥離と再塗装
塗料がめちゃくちゃ付着している塗装治具をブラストで塗料を全部剥がして、綺麗に塗り直します。
【HP】https://harada-tekkou.co.jp/
【EMIDAS】https://www.nc-net.or.jp/company/98405/
【Facebook】https://fb.com/haradatekkou.hiroshima
【Instagram】https://www.instagram.com/haradatekkou_hiroshima/
塗装治具(おそらく製品を乗せて塗装・運搬できる便利道具)
塗料が付着しすぎて使えない?使いにくい状態との事で、塗り直しの依頼です。
びっくりするほど塗料が塗り重ねてあるので、ブラストで剥離させるのもかなり時間が掛かりました。
【塗装品の修理・メンテナンスはお任せください!】
https://www.nc-net.or.jp/company/98405/product/detail/184268/
時間はかかりましたが完全に塗膜を除去する事が出来たので、下塗・上塗をしてかつての姿に戻す事が出来ました。
また製品を塗装する為に塗料を浴びながら、頑張っていただきたいです。
【1種ケレンと2種ケレン 剥離の違い】
https://www.nc-net.or.jp/company/98405/product/detail/186195/
◎治具(治工具/ジグ 英語:Jig)
組立や加工などの作業を行う際、作業位置を指示・誘導するための器具。
英語の「jig」の当て字。
製造業では作業をサポート・効率化するために様々な治具を使用している。
◎塗膜(英語:Coating film)
塗装した塗料が完全硬化した塗料の被膜。
塗膜により塗装対象物を覆い隠す事でサビや劣化から保護します。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅6m×奥行10m×高さ3m
【サンドブラストとグリットブラストの比較画像】
https://www.nc-net.or.jp/company/98405/product/detail/183718/
-------------------------------------------------------------------------------------------------
製缶・ブラスト・塗装の事ならお任せください。
【ブラスト加工のメリット】
https://www.nc-net.or.jp/company/98405/product/detail/189245/
原田鉄工株式会社
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp

【下塗りをしないと剥がれます】
①通常通り下塗り+上塗り塗装を行った製品
②下塗りをせず、上塗り塗装のみを行った製品
どの程度密着しているのか、動画でまとめました。
下塗りをしていない製品は、上塗り塗料が簡単に剥がれてしまいました。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
「塗装が簡単に剥がれてしまう」と言った場合に考えられる原因は3つあります。
1.下塗りをしていない場合
2.下塗塗料が被塗装製品の材質に対応していない
3.素地調整(下地処理)が不十分
今回は下塗りをしていない場合にどおなるのかを比較・検証します!
【代表的な塗装不良一覧 原因と対策】
https://www.nc-net.or.jp/company/98405/product/detail/192232/
【金属塗装の種類と選び方】
https://www.nc-net.or.jp/company/98405/product/detail/196154/
どちらも素地調整は脱脂とサンドペーパーによる目荒しと簡単なものしか行っていません。
【素地調整 規格表】
https://www.nc-net.or.jp/company/98405/product/detail/175671/
下塗りのある、なしでは正直見た感じは全く一緒に見えます。
しかし粘着力のすごく弱いマスキングテープを張り付けて剥がすだけで、下塗りをしていない方は簡単に塗膜が剥がれてしまいました。
下塗りを省いてしまうとこのように素地との密着力が無いため、防食性能が皆無となってしまいます。
下塗り塗料には錆を防ぐ(防食)効果と素地や下地と強く密着する効果を兼ね備えています。
【塗料の種類~下塗り・中塗り・上塗りについて~】
https://www.nc-net.or.jp/company/98405/product/detail/177942/
上塗り塗料だけでは錆を防ぐ事も、素地と密着する事が出来ません。
下塗りは見る事ができませんが、このような重要な役割を持っているため絶対に省く事は出来ないのです。
【金属塗装が剥がれる原因】
https://www.nc-net.or.jp/company/98405/product/detail/185104
◎素地調整(英語:Surface preparation)
素地をより塗装に適した状態にする処理の事です。
素地調整で素地のサビ・汚れ・劣化した塗膜など除去し、更に形成した凹凸によって塗料の付着性を大きく向上させます。
塗装寿命に影響する原因は素地調整によるものが50%を占める程、重要な処理となります。
◎塗膜(英語:Coating film)
塗装した塗料が完全硬化した塗料の被膜。
塗膜により塗装対象物を覆い隠す事でサビや劣化から保護します。
◎防食(Anticorrosion)
金属材料の腐食を止める又は腐食速度を遅らせるために行う処理。
耐食・防食・防錆と似たような言葉がありますが、耐食は金属の素材自体が腐食に耐える性能。防食・防錆は金属の腐食を防ぐ事。
上記のような意味合いで使われることが多いです。
◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆
原田鉄工の紹介まとめページはこちらになります!
【防錆 ~ブラスト・塗装について~】
https://www.nc-net.or.jp/company/98405/product/detail/177912/
【製缶 ~溶接・組立について~】
https://www.nc-net.or.jp/company/98405/product/detail/182581/
◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇◆◇
ブラスト・塗装の事ならお任せください。
【ステンレスへの塗装は可能?不可能?その方法について】
https://www.nc-net.or.jp/company/98405/product/detail/197530/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
ご相談、御見積りなどご気軽に連絡下さい。
【広島で塗装の事なら「原田鉄工」にお任せください】
広島で金属塗装といえば原田鉄工!
より良い塗装のため、普通の塗装会社には無い設備
「大型ブラスト設備」を所有しています。
ブラストと塗装を同時に施工できる会社は中々ありません。
完璧な素地調整と塗装で金属寿命を確実に伸ばします!
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/channel/UCDJjC4qln1AfRkIp6_rHvig/featured
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『ブラストとは?』
ブラストは表面処理における加工方法の1つです。
研磨剤粒子を高速で投射し衝突させる事で、表面の状態や性質を変化・向上させます。
表面の異物を除去し、研磨剤によって削られてできる表面の凹凸は塗膜との密着性が大きく向上させ塗膜の寿命を延ばす事ができます。
【ブラストの仕組み ~エアーブラスト装置について~】
https://www.nc-net.or.jp/company/98405/product/detail/199332/
原田鉄工は金属への塗装に特化した工場です!
過酷な環境下でも金属を長持ちさせる、より綺麗に塗装する、より良い製品を作るため素地調整専用のブラストを設備し様々な塗料を扱ってきました。
『原田鉄工が塗装している製品』
「通常の塗装では耐えられない」環境で使用されるものが多いです。
海上、海中、水上、水中といった環境では金属の上に塗料を塗るだけでは数年も経たないうちに塗装は剥げてしまいます。
塗装が剥がれた場所から腐食が進行し、製品はたちまち使用不可となるのです。
またそのような場所では補修の塗装を行う事も難しいため、可能な限り長期間に渡り製品を「保護できる塗装」が必要とされています。
原田鉄工はこのような「過酷な環境でも耐えられる塗装」を80年間行ってきました。
【重防食塗装 耐用年数の向上】
https://www.nc-net.or.jp/company/98405/product/detail/186702/
【LCC(ライフサイクルコスト)を低減させる塗装】
https://www.nc-net.or.jp/company/98405/product/detail/192117/
原田鉄工ではより長く製品を使用できるよう、ブラストで素地調整を行い塗装する事を推奨しています。
上記の様な厳しい環境下に関わらず、屋外、屋内でもブラストと塗装を行う事で製品は確実に長持ちできます。
塗装は仕上りの綺麗さばかりに目が行ってしまいますが、耐久性を決めるのは素地調整となります。
金属製品を綺麗に長持ちさせたい、古くなった塗装を塗り替えたいなど
広島で塗装の事なら原田鉄工にお任せください!
【金属塗装が剥がれる原因】
https://www.nc-net.or.jp/company/98405/product/detail/185104
【1種ケレンと2種ケレン 剥離の違い】
https://www.nc-net.or.jp/company/98405/product/detail/186195/
◎素地調整(英語:Surface preparation)
素地をより塗装に適した状態にする処理の事です。
素地調整で素地のサビ・汚れ・劣化した塗膜など除去し、更に形成した凹凸によって塗料の付着性を大きく向上させます。
塗装寿命に影響する原因は素地調整によるものが50%を占める程、重要な処理となります。
◎研磨剤(研削材/研掃材/メディア)
ブラストで使用される加工対象物に直接ぶつけるための粒子です。
球体、多角形状などの形状や粒径、材質が多くの種類が存在するため、対象物の材質や処理効果に合わせて研磨剤を選定する。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【グリットブラストとサンドブラストの違い】
https://www.nc-net.or.jp/company/98405/product/detail/175611/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
【中国地方最大級 素地調整(ケレン)と重防食塗装】
https://www.nc-net.or.jp/company/98405/product/detail/185499/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
ご相談、御見積りなどご気軽に連絡下さい。

【塗装の基本 塗装する時の道具とやり方】
塗装をしてみようと思っても「何が必要なのか?」「どうすればいいのか?」分からない事も多いと思います。
塗装で「使用される道具の使い方」や「塗装に必要なもの」、「塗装のやり方」について説明します。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
~~~目次~~~
・塗装で使う道具
・塗装する時に必要なもの
・塗装のやり方について
・綺麗に塗装するコツ
・まとめ
『塗装で使う道具』
塗装は工業・建築用でもDIY用でも大型の塗装機を除いて、基本的に使う道具は同じです。
・刷毛
木やプラスチック製の持ち手の先に毛を取り付けた道具。
先端の毛は馬や豚といった動物の体毛や化学繊維で作られたものなど、多くの種類がある。
小さいものなら刷毛で塗装できますが、基本的には隙間や角など塗装しにくい箇所を事前に塗装し塗り残しを防ぐといった補助的な使い方をします。
また技術が無いと刷毛目と呼ばれる毛の筋が塗装後にできやすいので、注意が必要です。
・ローラー
持ち手の先に回転する筒状のローラーが付いた道具。
ローラーは化学繊維の毛で覆われたものやスポンジで作られたものがあり、模様を作る事も出来る。
塗料を付けてローラーを回転させだけで効率よく簡単に塗装する事ができる。
隙間や角といった平面以外は塗装が難しいので、他の道具も併用しながら塗装する。
・スプレー缶
スプレー缶に塗料が入っており吹き付け塗装ができる道具。
塗料の種類や色には限りがあるが、簡単に塗装する事ができる。
上手に塗装するには一定の距離を保ちながら、端から端まで一定の速度で吹き付ける事がコツ。
吹き付け量が多いと塗料が流れたり、溜まったりするので薄く均等に塗り重ねる事が重要。
・スプレーガン
コンプレッサーから圧縮した空気を送る事で、塗料を微細化し吹き付ける道具。
塗装するのには技術と設備が必要ですが、仕上がりが美しく広範囲を塗装できます。
スプレー缶と同様で綺麗に塗装するには一定の距離と速度を保ち吹き付ける必要があります。
DIY向けに吹き付け量の少ない小型なスプレーガンもあります。
「エアレス塗装」vs「エアスプレー塗装」!特徴と違い
https://www.nc-net.or.jp/company/98405/product/detail/200283/
『塗装する時に必要なもの』
・養生用マスキングテープ
まず塗装を始める前に周辺の環境を整える必要があります。
塗料は一度付着したら中々落ちないので、塗料で汚れないように養生します。
マスカーと呼ばれるマスキングテープにビニールが一体化した便利な道具もあります。
・手袋
塗料は手に付着すると落ちにくく、肌荒れや痛みを伴う可能性があります。
・ゴーグルやメガネ
多くの塗料は有機溶剤が含まれており、目に入った場合は強烈な痛みが襲います。
最悪の場合、失明の可能性もありますので必ず保護用のゴーグルなどを装着しましょう。
・防毒マスク
多くの塗料には有機溶剤が含まれており、揮発性のガスは人体にとって有害です。
・塗装ブース
吹き付け塗装を屋内で行う場合は特に必要となります。
周辺に塗料が飛び散ったり、有機溶剤の臭いが残る事を防いでくれます。
『塗装のやり方について』
まずは適切な塗料を選ぶことが重要となります。
鉄なら鉄用、木材なら木材用と「素材にあった種類の塗料」を使わなければ密着せず、直ぐに剥がれてしまう可能性があります。
↓
養生を行い周辺の準備に取り掛かります。
周辺をマスカ―などで覆い隠し、万が一塗料が飛び散っても問題が無いようにします。
部分的に塗装を行う場合は、塗装したくない箇所を養生しましょう。
↓
塗装前の素地調整を行います。
塗料の密着性と仕上がりを向上させる為にサンドペーパーなどで表面を研磨します。
油分やゴミなどが付着している場合は洗剤や溶剤を使用し、表面を洗浄したのちしっかりと乾燥させておきましょう。
↓
塗装の準備をしていきます。
手袋、ゴーグル、マスクなどの正しく装着します。
↓
製品の表面が綺麗で乾いた事を確認できたら、いよいよ塗装していきます。
まず塗装が難しい隙間や角などの部分を刷毛で塗装します。
刷毛はなるべく一定方向へまっすぐ塗装する事を意識すれば、綺麗に塗れます。
その後ローラーやスプレー缶、スプレーガンを使用し全体をムラなく塗装していきます。
吹き付け塗装は一定の距離と速度を意識!
↓
塗装が完了したら、塗り残しが無い事を確認し乾燥させて完成です!
また塗り重ねる場合は素地調整からの工程を繰り返します。
【金属塗装の種類と選び方】
https://www.nc-net.or.jp/company/98405/product/detail/196154/
『綺麗に塗装するコツ』
綺麗に塗装するためには
1.塗装前の素地調整を十分に行う事。
ゴミや汚れの上から塗装を行っても仕上りは悪いです。
研磨を行う事で清浄かつ滑らかな表面になり、仕上がりと塗料の密着性が良くなります。
2.形状やサイズにあった塗装道具を使用する事。
多くの塗装は何層か塗料を塗り重ねる事で完成します。
形状と塗装道具がミスマッチだとキチンと塗装出来ていない箇所が増え、色ムラ・艶ムラに繋がってしまいます。
3.厚く塗りすぎない
塗料を一度で厚く塗ってしまうと、必ずムラになります。
厚みが均等でない塗装は見た目にもムラがありますし、耐久性にもムラができる事になってしまいます。
塗料に明記させた使用量・塗付量を守り、塗り重ねる事が綺麗に塗る近道です。
『まとめ』
塗装で使用される道具は「刷毛」「ローラー」「スプレー缶」「スプレーガン」の4種類が一般的。
形状やサイズを考慮して、適切な塗装道具を選ぶことが必要です。
また仕上りを綺麗にし、塗料の密着性を向上させる事で長持ちする塗装を行うためには
表面を研磨・清掃する「素地調整」をしっかりと行う事。
適切や使用量・塗付量を守り「厚塗り」をせず、塗り重ねる事。
この2点が重要です。
原田鉄工では素地調整専用の「大型ブラスト設備」と広大な「屋内塗装設備」を完備しております。
素地調整の方法で最も優れている「ブラスト加工」で表面を研磨・清掃し、適切な塗付量を管理しながら塗装する事で美しく耐久性の高い塗装を行っています。
またブラストでの素地調整は塗装、ゴム、樹脂なども完全に剥離し、素地に戻す事が可能です!
古くなった製品の表面を綺麗にし、再度加工する事で新品の様に生まれ変わらせます。
【塗装品の修理・メンテナンスはお任せください!】
https://www.nc-net.or.jp/company/98405/product/detail/184268/
【ゴムロール 劣化 貼り替え】
https://www.nc-net.or.jp/company/98405/product/detail/184987/
◎マスキング(養生 英語:Masking)
覆い隠す、包み込む事。
ブラストや塗装を行う際に施工しない箇所に対して、マスキング用のテープやキャップ等を使用して隠す事で施工から守る。
◎素地調整(英語:Surface preparation)
素地をより塗装に適した状態にする処理の事です。
素地調整で素地のサビ・汚れ・劣化した塗膜など除去し、更に形成した凹凸によって塗料の付着性を大きく向上させます。
塗装寿命に影響する原因は素地調整によるものが50%を占める程、重要な処理となります。
【仕様書に書いてある「素地調整」や「下地処理」ってなに?】
https://www.nc-net.or.jp/company/98405/product/detail/205186/
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【ブラストの仕組み ~エアーブラスト装置について~】
https://www.nc-net.or.jp/company/98405/product/detail/199332/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/contact/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
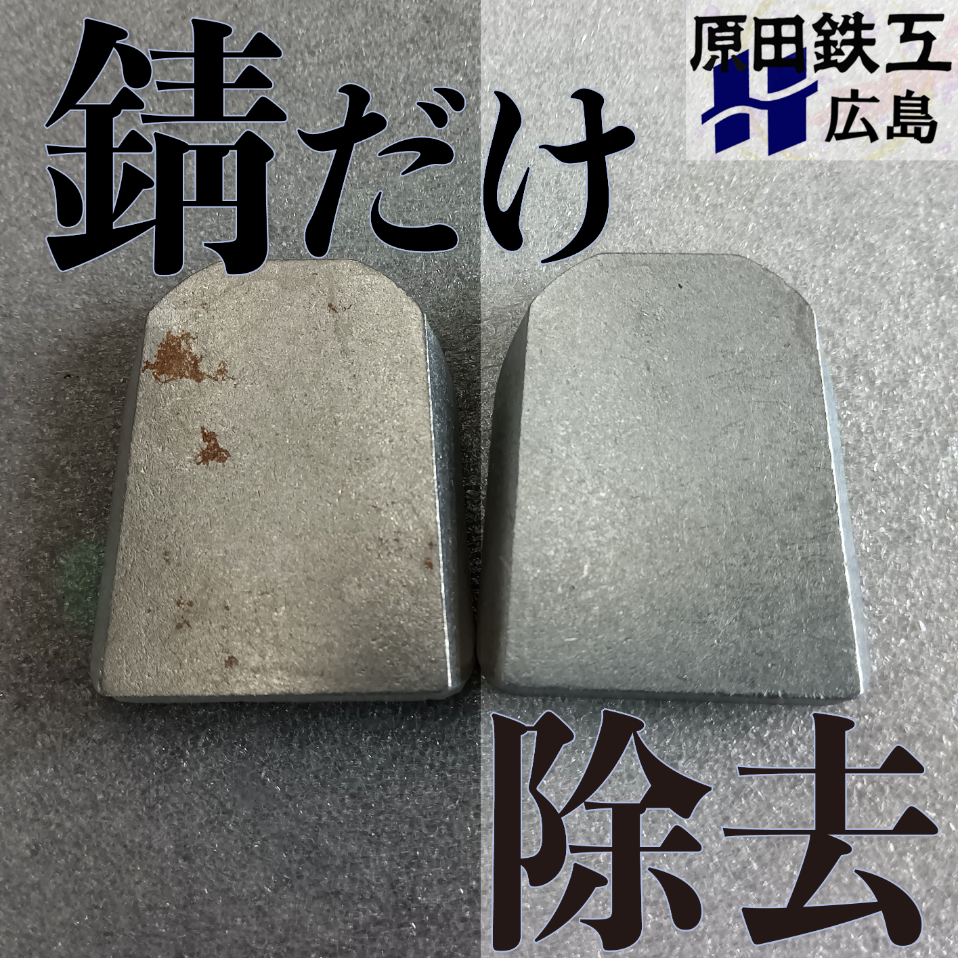
【金属の錆だけを除去する特殊薬品処理|原田鉄工の表面処理技術】
金属製品の錆や汚れに関する問題でお困りではありませんか?
原田鉄工では金属表面を傷つけることなく錆や汚れを除去する事も可能です。
『目次』
1. 金属の錆除去における革新的アプローチ
2. 金属の錆が引き起こす重大な問題
3. 錆・油分・汚れの除去方法
4. 特殊薬品による処理の優位性
5. 原田鉄工の技術力と設備
6. まとめ
1. 金属の錆除去における革新的アプローチ
金属製品の錆や汚れは、見た目の問題だけではありません。
製品の寿命を大きく縮め、品質や安全性に重大な影響を及ぼす深刻な問題です。
特に工場設備や建築資材において、この問題は事業継続に関わる重要な課題となっています。
原田鉄工では従来のブラスト加工による物理的除去に加え、特殊薬品を用いた革新的な化学的除去技術を提供しています。
この特殊薬品処理は以下のような優れた効果を発揮します。
『錆の完全除去』
特殊薬品が錆と選択的に反応し、健全な金属部分を傷つけることなく錆のみを除去します。
『油分の分解除去』
特殊な界面活性剤の働きにより、頑固な油分も効果的に分解・除去します。
『付着汚れの洗浄』
環境に配慮した洗浄剤により、様々な汚れを安全に除去します。
【なぜ?鉄が錆びるメカニズムと対策】
https://www.nc-net.or.jp/company/98405/product/detail/225748/
【金属塗装のやり方!失敗する原因とは?】
https://www.nc-net.or.jp/company/98405/product/detail/230399/
2. 金属の錆が引き起こす重大な問題
『構造的な影響』
金属の錆は表面から内部へと徐々に浸食していきます。
この過程で金属の結晶構造が変化し、強度が著しく低下します。
特に応力が集中する部分で錆が発生すると、突然の破断や機能不全を引き起こす可能性があります。
例えば建築用鉄骨では、錆による断面欠損が進行すると建物の安全性に重大な影響を及ぼします。
また機械部品では、わずかな錆でも精密な動作に支障をきたす可能性があります。
一般的に錆による強度低下は以下のような段階で進行します。
①表面錆の発生(強度低下:5-10%)
②錆の内部浸食(強度低下:20-30%)
③断面欠損の進行(強度低下:40%以上)
『経営面での影響』
錆の進行は、予期せぬコスト増大を招きます。
定期的なメンテナンス頻度が増加し最悪の場合、設備の全面的な交換が必要となることもあります。
適切な防錆処理を行わなかった場合、製品の寿命が最大60%も短縮されるケースが確認されています。
これは企業の資産管理において非常に重要な問題となります。
メンテナンスコストの増加要因
・定期点検・修繕の頻度増加
・部品交換の早期化
・予期せぬ緊急修理
・生産ライン停止による機会損失
『生産への影響』
製造ラインにおける設備の錆は、連鎖的な問題を引き起こします。
①生産ラインの突然の停止
・機械の突発的故障
・緊急修理による計画外の停止
・生産スケジュールの乱れ
②製品精度の低下
・加工精度の悪化
・寸法誤差の増大
・表面品質の劣化
③品質管理コストの増加
・検査工程の強化必要性
・不良品発生率の上昇
・再加工による工数増加
【重防食塗装 耐用年数の向上】
https://www.nc-net.or.jp/company/98405/product/detail/186702/
【長寿命化のためのLCC 低減】
https://www.nc-net.or.jp/company/98405/product/detail/192445/
3. 錆・油分・汚れの除去方法
『ブラスト加工による物理的除去』
ブラスト加工は、高速で噴射される研磨材により物理的に表面を処理する方法です。
この方法は分厚い錆や頑固な付着物の除去に効果的です。
当社の大型ブラスト設備では最大幅7m×奥行10m×高さ3.5mまでの製品を処理可能です。
処理時の粉塵を完全に管理する環境対策設備も備えており、作業環境と製品品質の両方を確保しています。
「効果と適用」
特に以下のような場合に高い効果を発揮します。
・高い耐久性が必要とされる製品
・厚い塗装や錆の除去が必要な製品
・新規塗装前や劣化した製品の下地処理
精密部品や薄板製品では変形や損傷のリスクがあるため、別の方法を検討する必要があります。
『特殊薬品による化学的除去』
特殊薬品による処理は、金属表面を損傷することなく選択的に錆を除去します。
そのため、これまで処理が困難だった精密機器や薄板製品の錆除去が可能となりました。
「効果と適用」
特に以下のような場合に高い効果を発揮します。
・高い精度を有する製品
・強度の低い製品
・小型量産品は低コスト
大型製品や分厚い塗装や錆の除去などは対応できない場合があります。
また表面を粗面化する訳ではないので、塗装などのコーティング前処理としてはブラスト加工の方が優れています。
4. 特殊薬品による処理の優位性
『表面品質の維持』
特殊薬品処理の最大の特徴は、金属本来の表面性状を完全に保持できる点です。
以下のような利点が得られます。
①寸法精度の維持
・公差範囲内での処理が可能
・精密部品への適用可能
②表面粗さの制御
・既存の表面仕上げを維持
・均一な処理面の実現
③微細加工面の保護
・ミクロン単位の加工面保護
・機能性表面の保持
『幅広い適用範囲』
特殊薬品処理は、様々な産業分野で活用されています。
①精密機械部品
・ベアリング類
・歯車
・軸受け部品
②医療機器関連
・手術器具
・インプラント部品
・検査装置部品
③電子部品
・端子類
・コネクタ
・基板実装部品
④航空宇宙部品
・機体部品
・エンジン部品
・制御機器
5. 原田鉄工の技術力と設備
『最新の処理設備』
①大型ブラスト設備
・対応寸法:幅7m×奥行10m×高さ3.5m
・対応重量:10t
・環境対策設備完備
上記以外の寸法・重量でも対応可能な場合がありますので、ご相談ください。
②特殊薬品処理設備
・各種処理槽
・濃度管理
・排水処理設備
③大型塗装設備
・完全屋内塗装工場:延床面積660㎡
・エアーレス塗装機4台
・鉄・非鉄対応膜厚計
『品質管理体制』
①管理システム
・社内一貫施工による品質の安定
・各工程での品質検査実施
・各種検査表・工程写真による管理
②技術者教育
・定期的な技術研修
・資格取得支援
・選任の検査員による品質安定化
【広島で塗装の事なら「原田鉄工」にお任せください】
https://www.nc-net.or.jp/company/98405/product/detail/202624/
6. まとめ
『錆処理の重要性』
金属製品における錆や汚れの問題は、単なる美観の問題ではありません。
適切な処理を怠ると以下のような深刻な問題を引き起こします。
・製品寿命の大幅な短縮
・安全性への重大な影響
・予期せぬコスト増大
・生産効率の低下
『原田鉄工の解決策』
当社では80年の実績に基づき、お客様のニーズに応じた最適な処理方法を提供しています。
①特殊薬品による処理
・表面を傷つけない安全な処理
・精密部品にも対応可能
・低コストでの処理
②大型ブラスト設備による処理
・大型構造物に対応
・強力な錆除去能力
・粗面化させる事でコーティングの剥離防止
『導入のメリット』
当社の表面処理技術を導入することで、以下のような効果が期待できます。
①コスト面
・トータルコストの大幅な削減
・製品寿命の1.5〜2倍延長
・設備投資の最適化
②品質面
・製品の信頼性向上
・精密な加工精度の維持
・安定した品質の確保
③生産性
・不良品発生率の低減
・生産計画の安定化
・安定的な製品供給の実現
『今後の展望』
金属製品の長寿命化と維持管理の効率化は、持続可能な社会の実現に向けた重要な課題です。
原田鉄工は最新の技術開発と環境配慮を両立させながら、お客様の課題解決に貢献してまいります。
金属製品の錆や汚れでお困りの方は、まずは気軽にご相談ください。
経験豊富な技術者がお客様の状況を詳しくお伺いし、最適な解決策をご提案いたします。
◎表面処理(英語:Surface treatment/Surface preparation)
素材表面の性質を向上させる目的に行う処理のことです。
研磨・塗装・メッキ・熱など多くの処理方法があります。
◎研磨剤(研削材/研掃材/メディア)
ブラストで使用される加工対象物に直接ぶつけるための粒子です。
球体、多角形状などの形状や粒径、材質が多くの種類が存在するため、対象物の材質や処理効果に合わせて研磨剤を選定する。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【グリットブラストとサンドブラストの違い】
https://www.nc-net.or.jp/company/98405/product/detail/175611/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/pages/38/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp

【図面にある「Ra」や「Rz」の意味とは?表面粗さの基礎と加工対応のポイント】
製品図面に「Ra6.3」や「Rz50」などの記載があり、「これは何を示しているのか?」とお困りではありませんか?
このような表面粗さの指定は、部品の機能性や見た目に大きく関わる重要な要素です。
専門的な知識がなくても理解できるよう、表面粗さの基本と対応方法をご紹介いたします。
HP:https://harada-tekkou.co.jp/
YouTube:https://www.youtube.com/@hara-tetu
Facebook:https://fb.com/haradatekkou.hiroshima
Instagram:https://www.instagram.com/haradatekkou_hiroshima/
『表面粗さとは?どんな場面で必要?』
表面粗さとは、部品表面の凹凸の度合いを数値で表したものです。
この数値はたとえば以下のような性能に影響を与えるため、多くの製品設計で指定されます。
・接着剤や塗料の密着性
・摺動部(こすれ合う部品)の摩耗や抵抗の軽減
・液体・気体の漏れを防ぐシール性
・外観上の質感や仕上がり
用途に応じた表面の滑らかさや粗さが求められるということです。
『「Ra」「Rz」「RzJIS」などの用語の違いについて』
表面粗さにはいくつかの表し方があります。
図面に書かれている「Ra」「Rz」「RzJIS」は、それぞれ異なる測定基準を表します。
「Ra」
表面の凹凸の平均的な高さを数値化したもの。
もっとも一般的な指標で、全体的な滑らかさの目安になります。
「Rz」
表面の最も高い点と低い点の差を測ったもの。
局所的な凹凸に敏感で、粗い表面の評価によく使われます。
「RzJIS」
日本工業規格(旧JIS)で定められた、表面の高低差の平均値。
日本の古い図面によく見られます。
JIS'94の古い規格で「RzJIS」は「Rz」と定義されていたので、古い図面や仕様書では10点平均粗さが[Rz]の規格として記載されている場合あります。
現在の規格最大高さ粗さ[Rz]と混同しないように注意が必要です。
『測定方法と注意点』
表面粗さの測定には、大きく分けて2つの方法があります。
「接触式」
非常に細い針が表面をなぞり、凹凸を正確に数値化する方式です。
広く普及しており、RaやRzなどを安定して測れます。
「非接触式」
レーザーや光で表面形状を測る方式です。
接触式より高い精度を誇り接触せずに広範囲を測れるメリットはありますが、機器が高価で導入している加工業者は限られます。
【表面粗さの測定方法と各パラメーター解説】
https://x.gd/qRqdF
『ブラスト加工と表面粗さの関係』
原田鉄工では、グリットブラストやサンドブラストによる表面加工に多数の実績があります。
加工後の実測値としては、以下のような目安があります。
・グリットブラスト 表面粗さの目安 《対象素材 SS400》
算術平均粗さ[Ra] 8µm ~ 13μm
最大高さ粗さ[Rz] 40μm ~ 65μm
10点平均粗さ[RzJIS] 40μm ~ 55μm
・サンドブラスト 表面粗さの目安 《対象素材 SS400》
算術平均粗さ[Ra] 6µm ~ 14μm
最大高さ粗さ[Rz] 35μm ~ 65μm
10点平均粗さ[RzJIS] 35μm ~ 60μm
※測定箇所が少し変わるだけで測定結果は大きく変化するので、あくまで目安となります。
実際の粗さは使用する材料や研磨材、エア圧力条件によって変動します。
図面の粗さ指示がこの範囲に収まるかどうかの確認も事前にご相談いただけます。
【研削材について 原田鉄工常用のガラス、グリット、サンド】
https://www.nc-net.or.jp/company/98405/product/detail/177276/
【ブラスト研磨材(メディア)の種類】
https://ja.nc-net.or.jp/company/98405/product/detail/240798/
『原田鉄工でできること』
粗さ指定がある図面に対し、原田鉄工では以下のような対応が可能です。
・図面の記載内容が不明確な場合でも、加工可否の検討・提案
・試作を行い、実際の粗さを測定 → 数値付きのレポート提出
・要求粗さに合わせた研磨材や施工条件の調整
・必要に応じて、その後の塗装・防錆処理まで対応
専門的な知識がなくても大丈夫です。
図面やお悩みを共有いただければ、粗さの意図や必要性を一緒に整理した上で、最適な加工方法をご提案いたします。
【工場見学】 原田鉄工 ブラスト・塗装 防錆部
https://www.nc-net.or.jp/company/98405/product/detail/177785
【徹底解説】ブラスト加工で使用する研磨材(メディア)の選び方・特徴
https://ja.nc-net.or.jp/company/98405/product/detail/242486
原田鉄工では金属の表面を梨地に変える「大型ブラスト設備」、表面を傷つける事なく付着物を除去する「特殊薬品」
2つの方法で錆・油分・汚れといった異物を除去する事が可能です。
広大な「屋内塗装設備」も完備しておりますので、金属表面を完璧に洗浄・露出、表面に微細な凹凸を形成する事で、塗料の密着性を大幅に向上させ高い耐久性を確保します。
その後の塗装では膜厚や塗装環境を徹底的に管理する事で「長期間」「綺麗」で「錆びない」塗装を提供します。
ブラスト処理、塗装などでお困りでしたらお気軽にご相談ください。
【錆落とし】傷つけずに錆だけ落とす
https://ja.nc-net.or.jp/company/98405/product/detail/244271/
【LCC(ライフサイクルコスト)を低減させる塗装】
https://www.nc-net.or.jp/company/98405/product/detail/192117/
◎表面粗さ(英語:Surface roughness)
物体表面の凹凸を評価する指標
表面粗さは面相度と呼ばれることもあり、JISやISOにて規格化されている。
◎ブラスト(ショットブラスト/グリッドブラスト/サンドブラスト/1種ケレン 英語:Blast)
高圧で圧縮した空気を研削材と呼ばれる粒と一緒に噴射し、製品に衝突させることで表面のゴミ、汚れ、塗装などを除去します。
◎研磨剤(研削材/研掃材/メディア)
ブラストで使用される加工対象物に直接ぶつけるための粒子です。
球体、多角形状などの形状や粒径、材質が多くの種類が存在するため、対象物の材質や処理効果に合わせて研磨剤を選定する。
-------------------------------------------------------------------------------------------------
原田鉄工 ブラスト設備
グリットブラスト・サンドブラスト どちらも自社製
幅7m×奥行10m×高さ3.5m
【グリットブラストとサンドブラストの違い】
https://www.nc-net.or.jp/company/98405/product/detail/175611/
-------------------------------------------------------------------------------------------------
ブラスト・塗装の事ならお任せください。
ご相談、御見積りはこちらから
https://harada-tekkou.co.jp/pages/38/
原田鉄工株式会社 広島
TEL:082-232-2445
FAX:082-293-0286
担当:垰(タオ)
携帯:090-3742-9768
メール:bousei@harada-tekkou.co.jp
ワールド工業の筆めっき|御社の現場へ出張メッキ対応(岡山、愛媛、香川、兵庫、島根、全国へ)
大型機械や生産ラインの補修に頭を悩ませていませんか?ワールド工業の筆めっきサービスが、その悩みを解決します。
当社では、筆めっき歴30年の職人技術をもつ手で施工していきます。
筆めっきとは、電気めっき技術を応用した部分めっきの手法です。通常のめっき槽を使わず、専用の筆具、整流器、処理液だけで施工が可能です。この技術の最大の特長は、設備の分解が不要で、稼働中の生産ラインでも補修ができることです。
ワールド工業は、お客様の工場へ直接出張し、必要な箇所だけを的確にめっき修理・補修します。連休中の短期間でも対応可能で、生産への影響を最小限に抑えられます。
広島県福山市から車で全国へ出張対応可能です。
→岡山県 1時間~
→香川県 1時間半~
→愛媛県 2時間~
→兵庫県、島根県 2時間半~
筆めっきの技術は
食品機械、製鋼所、印刷機械、金型(プレス、鍛造、射出成形、ゴム)、
産業機械、建設機械など、幅広い産業で活用されています。
具体的な用途例として:
・食品機械の大型収縮ロール
・製鋼所の大型ロール
・印刷機械の製紙ロール
・金型(プレス、鍛造、射出成形、ゴム)
・産業機械の油圧シリンダー
・建設機械の油圧シリンダー
ワールド工業は、1993年の設立以来、硬質クロームめっき加工のスペシャリストとして技術を磨いてきました。業界初の3mmまでの厚付けクロームめっきを実現し、複雑な形状の金型へのめっき加工技術も保有しています。
「複雑なめっき加工」「早期出荷対応」をモットーに、お客様の満足度向上に努めています。当日注文翌日出荷にも対応可能な迅速さも、ワールド工業の強みです。
設備の補修や機能向上でお困りの際は、ぜひワールド工業の筆めっきサービスをご検討ください。お客様の課題に合わせた最適なソリューションを提供いたします。
-----
技術相談・お問い合わせは下記までご連絡ください。
https://ja.nc-net.or.jp/company/104386/inquiry/
お電話でのご相談:084-981-0465
※「エミダスで見た」とお伝えいただくとスムーズです。
ワールド工業株式会社
https://world0527.co.jp/
〒721-0957 広島県福山市箕島町南丘6484-3
TEL: 084-981-0465 FAX: 084-981-0466

建機用触媒ブラケット治具製作 | 設計から調達まで一貫対応・短納期【広島・関西対応】
建設機械の触媒ブラケットASSY向け専用治具の設計・製作を承ります。お客様からご提供いただいた部品図面を基に、詳細な打ち合わせを重ね、最適な治具設計からパーツの調達、組立てまでをワンストップで対応。製造業40年の豊富な経験と技術力を活かし、高精度な治具製作を実現します。
ソリッドワークスによる3D設計対応で、手書き図面からの寸法出しも可能。製缶、マシニング加工、旋盤加工、表面処理など、信頼できる協力工場網を活用し、高品質な製品を短納期でお届けします。
広島を拠点に、岡山・山口・兵庫・大阪のお客様にもスピーディーに対応。自動車T1メーカーへの納入実績があり、品質管理体制も万全です。韓国の優良工場との連携により、日本品質を保ちながら20%のコストダウンも実現。お客様のご要望に柔軟に対応し、最適なソリューションをご提案いたします。
↓ご相談・お見積もり依頼は以下から。お気軽にご連絡ください。↓
https://ja.nc-net.or.jp/company/105369/inquiry/
T.Kクリエーション 児玉鉄矢
〒739-0323 広島県 広島市安芸区中野東6-10-5-13
TEL:082-909-2337(※外出が多い為、ケータイへもご連絡ください。090-4101-8632)
FAX:082-553-0058

「建機用触媒|高精度回転式ロボット溶接治具|設計製作のプロフェッショナル|広島」
『建機用触媒の溶接品質を革新する、高精度回転式ロボット溶接治具』
製造業40年の技術力を結集し、建機用触媒の溶接工程における品質と効率を飛躍的に向上させる回転式ロボット溶接治具を提供いたします。
【設計・製造の主要ポイント】
■ 精密な3D設計による最適化
・ソリッドワークスを活用した高精度な3次元モデリング
・手書き図面の3D化による詳細な干渉チェック
・溶接ロボットの動作確認修正は現場合わせにて
■ 作業効率を追求した機能性
・段取り替え時間を短縮する着脱機構
・メンテナンス性を考慮したモジュール設計
・作業者の安全性に配慮した保護カバー
製造工程においては、社内の品質管理体制と協力工場の技術力を組み合わせ、以下の対応が可能です:
・製缶~マシニング~組立までの一貫生産
・高精度な機械加工による部品製作
・溶接変形を考慮した組立調整
・実機によるテスト稼働と精度検証
自動車T1メーカーへの納入実績を持つ当社の技術力で、建機用触媒の溶接における課題を解決いたします。治具設計から部品調達、製作、納品まで、プロジェクト全体をワンストップでサポート。
広島を拠点に、岡山・山口・兵庫・大阪のお客様にも対応可能です。まずはお客様の具体的な課題やご要望をお聞かせください。製造現場の生産性向上に向けた最適なソリューションをご提案いたします。
↓ご相談・お見積もり依頼は以下から。お気軽にご連絡ください。↓
https://ja.nc-net.or.jp/company/105369/inquiry/
T.Kクリエーション 児玉鉄矢
〒739-0323 広島県 広島市安芸区中野東6-10-5-13
TEL:082-909-2337(※外出が多い為、ケータイへもご連絡ください。090-4101-8632)
FAX:082-553-0058
「短納期対応(1週間)!アルミダイカスト用試作加工治具|40年の実績|広島から全国対応」
製造現場の課題を素早く解決する、短納期対応のアルミダイカスト用試作加工治具をご提供いたします。お打ち合わせから最短1週間での納品体制を整え、急なご要望にも柔軟に対応。製造業40年の豊富な経験と、治具設計から部品調達までワンストップで提供できる体制により、高品質な製品を迅速にお届けします。
ソリッドワークスによる3D設計対応で、手書き図面からの最新データ化にも対応。製缶、マシニング、旋盤加工など、多彩な協力工場とのネットワークを活かし、お客様のご要望に合わせた最適なソリューションを提案いたします。自動車T1メーカーへの納入実績も持ち、確かな品質管理体制を確立。さらに、韓国との戦略的な調達提携により、日本品質を保ちながら20%のコストダウンを実現しています。
広島を拠点に、岡山・山口・兵庫・大阪のお客様にもスピーディーに対応可能。お客様の生産性向上と競争力強化に貢献する、信頼性の高い試作加工治具をご提供いたします。
↓ご相談・お見積もり依頼は以下から。お気軽にご連絡ください。↓
https://ja.nc-net.or.jp/company/105369/inquiry/
T.Kクリエーション 児玉鉄矢
〒739-0323 広島県 広島市安芸区中野東6-10-5-13
TEL:082-909-2337(※外出が多い為、ケータイへもご連絡ください。090-4101-8632)
FAX:082-553-0058

「建機用触媒|高精度回転式ロボット溶接治具|設計製作|岡山」
『建機用触媒の溶接品質を革新する、高精度回転式ロボット溶接治具』
製造業40年の技術力を結集し、建機用触媒の溶接工程における品質と効率を飛躍的に向上させる回転式ロボット溶接治具を提供いたします。
【設計・製造の主要ポイント】
■ 精密な3D設計による最適化
・ソリッドワークスを活用した高精度な3次元モデリング
・手書き図面の3D化による詳細な干渉チェック
・溶接ロボットの動作確認修正は現場合わせにて
■ 作業効率を追求した機能性
・段取り替え時間を短縮する着脱機構
・メンテナンス性を考慮したモジュール設計
・作業者の安全性に配慮した保護カバー
製造工程においては、社内の品質管理体制と協力工場の技術力を組み合わせ、以下の対応が可能です:
・製缶~マシニング~組立までの一貫生産
・高精度な機械加工による部品製作
・溶接変形を考慮した組立調整
・実機によるテスト稼働と精度検証
自動車T1メーカーへの納入実績を持つ当社の技術力で、建機用触媒の溶接における課題を解決いたします。治具設計から部品調達、製作、納品まで、プロジェクト全体をワンストップでサポート。
広島を拠点に、岡山・山口・兵庫・大阪のお客様にも対応可能です。まずはお客様の具体的な課題やご要望をお聞かせください。製造現場の生産性向上に向けた最適なソリューションをご提案いたします。
↓ご相談・お見積もり依頼は以下から。お気軽にご連絡ください。↓
https://ja.nc-net.or.jp/company/105369/inquiry/
T.Kクリエーション 児玉鉄矢
〒739-0323 広島県 広島市安芸区中野東6-10-5-13
TEL:082-909-2337(※外出が多い為、ケータイへもご連絡ください。090-4101-8632)
FAX:082-553-0058

炭素鋼・低合金鋼・ステンレス鋼・銅合金、アルミニウム合金、各種規格に対応した材質での“ロストワックス精密鋳造”による部品製作。真空鋳造によるチタン合金、Ni 合金、Co 合金の部品生産も可能です。 金型製作-ロストワックス精密鋳造-機械加工の社内一貫生産システムによる、業界トップレベルの短納期対応を実現。

工法転換でネジ付き製品のコストダウン!!
今までネジ部分はダイスや旋盤加工が常識でしたが、MIMメタルインジェクション工法ならネジ付き部品の一体成形が可能!ニアネットシェイプによる大幅なコストダウンが見込めます。
当社ではロット数、精度に合わせた工法変更が可能!!
特に、チタンやタングステンなど難加工材での製品開発はメタルインジェクション工法を活用する事でネジやギア、スプラインなど特殊な異形状であっても最終製品姿に近づけることができるため、加工レスまたは加工部位の削減による大幅なコストカットが期待できます。
(Y.I)

【難加工品⇒MIM工法 加工レス!】
直径0.2ミリのノズル形状をメタルインジェクション工法でご提案!
メタルインジェクションへの工法転換により、従来小径ドリルで加工されていたノズルも射出成形が可能になり、量産時の大幅な工期短縮、コスト削減が期待できます。
金型を使用しますので多孔ノズルやネジの一体化までさまざまなご提案が可能となります!!
(Y.I)

特注カムをロストワックス精密鋳造法でご提案いたします!
カム形状で20~30個ロット程度の数量が必要なときに、従来の工法である削り出しでは納期がかかりコスト高になってしまいがちです。そのような場合、安価な金型『クイックシステム』(ロストワックス金型4.9万円~)を適用し、ロストワックス精密鋳造法に工法転換する事で、初期投資が抑えられ、機械加工工程の手間が減り、開発工期が短縮されて、全体工数削減によりトータル的なコストダウンが期待できます。
是非 安価な簡易金型『クイックシステム』 をご利用ください。
(Y.I)

薄肉形状は通常プレス製法、板金製法で考えがちですが、極少ロットの場合は敬遠されるケースがありそのようなお客様から弊社にご相談頂くことがあります。しかしロストワックスで薄肉形状を通常のステンレス材で鋳造すると、湯流れ不良(充填不足)が起こりますので、弊社は特殊ステンレス材を用いまして薄肉形状を克服しています。(FF)

こちらはФ5程のスプラインでブローチ刃が出来ないため、ワイヤー加工されていたものでしたが、MIMの±0.1の公差でクリアランスは狙い通りに、きつ過ぎずゆる過ぎずという具合でできあがり、コストダウンに貢献しました。(FF)

【ロゴ、製品識別、ポカよけに!】
切削加工のマーキングはコスト高になりがち、ロストワックスであれば美しい鋳肌で素材から刻印マーキングできてしまします。メーカーロゴや間違いやすい類似形状に、部品・機械タイプの識別に、精密鋳造なら磨耗して消えてしまうことなく刻印が可能です。書体の指定や手書き文字、またデザイン画であってもスキャン技術で正確に部品へ転写する事が可能です!凸文字、凹文字OK!
※精密鋳造製であれば凹座0.5x凸文字0.2、書体指定なしが最も標準的でリーズナブル
http://www.castem.co.jp/
(Y.I)

【必要最小限の機械加工でコストダウン!】
通常、機械加工が必要な箇所も精密鋳造の素材公差を利用し、有効な設計を行えば最小限の機械加工で済み、安定した量産性でトータル的なコストダウンが見込めます。
【お客様にとってベストな提案をいたします!】
当社の技術力の高さはその提案力にあります。営業スタッフ、技術スタッフが設計の際からお客様に最適なご提案をいたします。
【 お問い合わせはこちら 】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
(Y.I)

ロストワックスならさまざまなサイズの文字が鋳造で美しく再現できます。
3mm程度の大きさの文字から表現が可能。
高精度MCで金型に直接文字を刻めば
刻印では実現できない整然とした鋳出し文字が表現できます。
鋳造性の高いロストワックスなら潰れや変形も無く、設計通りの美しい字体で
文字を並べることが可能です。
小ロット(10個~)の試作品であれば、安価な金型『クイックシステム』(ロストワックス金型4.9万円~)が最適です。大きさは60x90x50程度まで。
【 お問い合わせはこちら 】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)

特注ブラケットをロストワックス精密鋳造法でご提案!
従来の工法である削り出しや特注品購入では納期がかかりコスト高になってしまいがちなアルミ製ブラケットをロストワックス精密鋳造法に工法転換する事で、機械加工工程の手間が減らせ、開発工期の短縮、全体工数削減によりトータル的なコストダウンが期待できます。
【設計・開発にこんな機械パーツ使っていませんか?】
・カム
・フォーク
・ブラケット
・ジョイント
・ツメ
・フランジ
・チャンネル
・ベース
・ヒンジ
・リンクアーム
・テンションロッド
・カバー
・ボックス
・ノブ
・レバー
・ハンドル
小ロット(10個~)の試作品であれば、安価な金型『クイックシステム』(ロストワックス金型4.9万円~)が最適です。大きさは60x90x50程度まで。
(Y.I)

【ここに技あり!】
ミニチュア工具セットにはメタルインジェクションの技が詰まっています。薄肉・微細・極小・精密形状がMIMなら表現可能です!
メタルインジェクションへの工法転換により、難物形状も金型を用いた射出成形が可能になり、機械加工工程の削減、量産時の大幅な工期短縮、コスト削減が期待できます。
金型を使用しますので組立て・溶接部品の一体化など、さまざまなご提案が可能となります!!
【 メタルインジェクションのお問い合わせはこちら 】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
【 ミニチュア工具セットのお問い合わせはこちら 】
株式会社キャステム内 商品開発部
tel:084-961-0669 fax:084-955-2065
E-Mail: info@oriplane.com
http://www.castem.co.jp/
(Y.I)

【高さ150mmのワイヤーカット形状部品】
このようなワイヤーカット形状に向いた部品であってもロストワックス化することにより、必要最小限の機械加工でコストを抑えて量産化することが可能です。
【お客様にとってベストな提案をいたします!】
提案力の高さには自信があります!!営業スタッフ、技術スタッフが設計の際からお客様に最適なご提案をいたします。
【お問い合わせはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)

【全切削加工からの工法転換】
例えば機械加工のレバーをお使いであればロストワックスに工法転換することで除肉による軽量化、リブ追加による強度アップ、安定した量産性で大幅なコストダウンが見込めます。
【小ロット・単純形状部品に最適】
試作・小ロット機械の生産・設計開発にはローコスト金型-小ロット製造の「Quick(クイック)システム」が大変便利です!
【お問い合わせはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)

【加工が難しい異形の袋穴】
スパナ用の六角穴などコーナーが重要な袋穴形状の機械加工にはヘッダー加工やスロッター加工、放電加工やプレス鍛造など小ロット品は特に、時間とコストを要します。精密鋳造であれば素材から寸法を狙うことが可能になり、加工レスによる大幅なコストダウンが見込めます。
金型を使用しますのでボルトや溶接品などはロストワックスでまとめて一体化でき、さまざまなご提案が可能となります!!
【お問い合わせはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)

本格的なミニチュア工具つくっちゃいました!
弊社のMIM技術を用いて研究開発段階から研究をかさね、ついに完成しました!
開発段階では…
小さなちいさな工具セットのため、ハサミの刃が危ないと懸念されていましたが、切れないハサミじゃ意味がない!ということで精度を上げました!
素材も金属部品製造屋として恥ずかしくない、JIS規格合金工具鋼とステンレス鋼でこだわりました!
プライヤーなども左右にスライド出来る機構ももちろん可能にしました!
お近くの営業所、ホームページから販売しております♪
MIM技術は情報機器、電子機器、医療機器をはじめとする製品の小型化・高性能化によって、部品の高精度化・複雑形状化に使われております。
金型費を抑えて部品のMIM化も可能です。
まずはお問い合わせ下さい!!
【お問い合わせはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(A.Y)
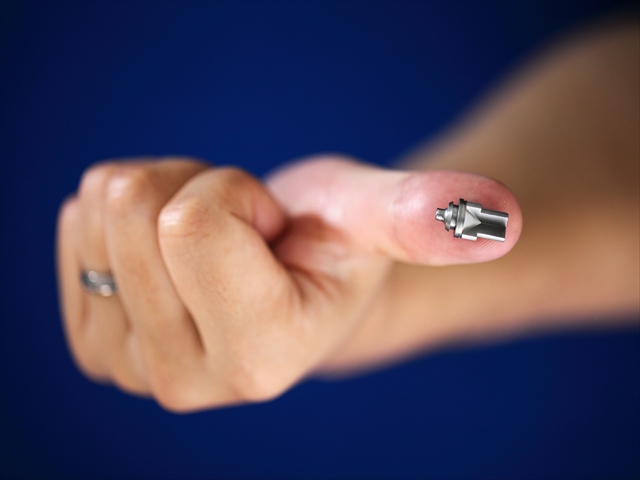
●親指に乗るほどの10mm程度の大きさの金属部品を、全切削で加工するとコストが意外にかかってしまします。MIMでの金型成形でコストダウンが見込めます。
●メタルインジェクション(MIM)は、3次元立体形状が製造できる射出成形機を用いて、金属の粉末を焼き固める焼結の技術を活かしております。
メタルインジェクション(MIM)
【材質】鉄系・ステンレス系、チタン・コバールなどの特殊な材質にも対応
【対応ロット】1個~10000個、20~50個程度の小ロットも喜んで対応
【納期】約1ヶ月、ロットにもよりますが、約1~1.5ヶ月で納品
【金型費】50万~150万円、複雑な形状は高価になりますが、加工費と比較比べてください。
【密度】95%程度、曲げたりねじったりしても欠けたり割れたりしません。
【対応サイズ】2~50mm程度、肉厚4mm。肉厚が厚い場合は除肉します。
【 お問い合わせはこちら 】
広島支店(広島県福山市)
tel:084-955-7888 fax:084-955-7666
E-Mail: info@castem.co.jp
東京支店 南関東営業所(神奈川県横浜市)
tel:045-323-6202 fax:045-323-6203
E-Mail: Tokyo@castem.co.jp
東京支店 北関東営業所(千葉県流山市)
tel:04-7178-6120 fax:04-7178-6121
E-Mail: kita-kantou@castem.co.jp
大阪支店(大阪市淀川区)
tel:06-6396-1517 fax:06-6396-1518
E-Mail: Osaka@castem.co.jp
名古屋支店(名古屋市千種区)
tel:052-745-2880 fax:052-745-2881
(A・S)

【万能工法は・・・・あります!】
メタルインジェクションは機械設計に万能な工法のひとつです!
軽量化したい!機能を重視したい!強度を持たせたい!外観を美しく見せたい!キャステムのMIMはその全部をまとめて解決いたします。
【常に前向きにベストな提案をいたします!】
営業スタッフ、技術スタッフが製品設計の際から品質・コスト・納期に至るまでお客様に最適なご提案をいたします。つねに最先端技術を追い続け、メタルインジェクション、ロストワックス精密鋳造に対するトータル的なサービスのご提供をお手伝いをさせていただきます。
【 お問い合わせはこちら 】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
窓口:http://www.castem.co.jp/contact/index.html
製法詳細:http://www.castem.co.jp/technology.html
(Y.I)

【工法転換のご提案】
従来角パンチやワイヤーカットが必要な四角穴の精度をメタルインジェクションなら機械加工レスで量産します。
【お客様にとってベストな提案をいたします!】
営業スタッフ、技術スタッフが設計の際からお客様に最適なご提案をいたします。
【 お問い合わせはこちら 】
広島支店 :
tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所
tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所
tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店
tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店
tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)

【キャステムのMIM】
部品の接合箇所を削減できます。溶接・接着・圧入・カシメなどの工数削減に。
【こんな案件ございませんか?】
①形状が複雑すぎて、「どうやって削ればいいんだろう・・・。作れないよな・・・。
高くついちゃうよな・・・・。」と思われる部品
②製品重量が0.01g~100g程度(弊社平均重量は30g程度)
③ロット数量が1個~数十万個
④材質がステンレス・鉄・チタン
⑤小さな部品を更に軽量化して軽くしたい
⑥焼結だと強度が足りない
⑦MIMがどんなものか分からないので、一回、試作金型(簡易金型)で作ってみたい
そんなときに、「 メタルインジェクション 通称:MIM(ミム)」 がお役に立てるかもしれません。金型を使用しますので組立て・溶接部品の一体化など、さまざまなご提案が可能となります!!
【 メタルインジェクションのお問い合わせはこちら 】
広島支店
tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所
tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所
tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店
tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店
tel: 052-745-2880 / fax: 052-745-2881
(Y.I)

【万能工法は、あるんです!】
ロストワックスならワイヤー放電加工、抜きパンチ加工、切削加工などの後加工無しでここまでの機能を持った形状が表現可能です。安価な金型を使用しますので量産性も高く精度も安定します。
ロストワックス精密鋳造は製品設計に万能な工法のひとつです!軽量化したい!おしゃれにデザインしたい!機能を重視したい!強度を持たせたい!外観を美しく見せたい!キャステムのMIMはその全部をまとめて解決いたします。
手のひらサイズ(60x90x50)、小ロット(10個~)試作品に最適な、安価な簡易金型『クイックシステム』(ロストワックス金型4.9万円~)をご用意しています。材質は問いません。
【お問い合わせはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)

【ろう付け不要】メタルインジェクションはここに技あり!【溶接も要りません】
曲げ加工・打ち抜き加工のみでは成形しづらい形状をメタルインジェクション工法でご提案!
写真のような厚みに差があるラッパ形状と角パイプ形状とでは従来工法では溶接やろう付けなどを必要とし量産化しづらい形状でした。メタルインジェクションへの工法転換により、金型を用いた射出成形が可能になり、すべての形状を一体化でき、量産時の大幅な工期短縮、コスト削減が期待できます。
このように組立て・溶接部品の一体化など、さまざまなご提案が可能となります!!
【 お問い合わせはこちら 】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
【ブログはじめました】
http://ameblo.jp/castem
キャステムのブログ で検索ください!
(Y.I)

切削加工、削り出しで量産した場合のコストとリードタイムは?
↓
たいへん時間がかかり高くつくことは容易に予想可能です。。。
【工法を変える】
ロストワックス精密鋳造法へ工法転換いただければ、ひずみを考慮した金型設計が格安で製作可能ですので、たちあげ試作から量産までがスムーズで、以降も安定した供給が可能となります。
【お問い合わせはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)

キャステムのメタルインジェクション(MIM)は通常必要な機械加工工程の削減が期待でき、また機械加工が難しい形状への高精度なアプローチが可能です。付加価値の高い製法であるといえます。
【 お問い合わせはこちら 】
広島支店(広島県福山市)
tel:084-955-7888 fax:084-955-7666
E-Mail: info@castem.co.jp
東京支店 南関東営業所(神奈川県横浜市)
tel:045-323-6202 fax:045-323-6203
E-Mail: Tokyo@castem.co.jp
東京支店 北関東営業所(千葉県流山市)
tel:04-7178-6120 fax:04-7178-6121
E-Mail: kita-kantou@castem.co.jp
大阪支店(大阪市淀川区)
tel:06-6396-1517 fax:06-6396-1518
E-Mail: Osaka@castem.co.jp
名古屋支店(名古屋市千種区)
tel:052-745-2880 fax:052-745-2881
【ブログはじめました】
http://ameblo.jp/castem
キャステムのブログ で検索!
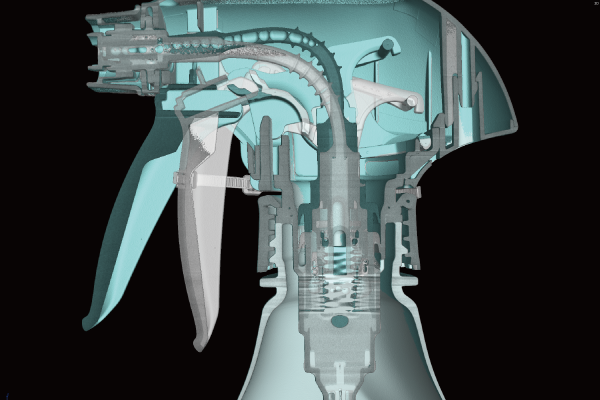
CTスキャンでの撮影はX線を使用して死角なく内部形状まで一気に3D化が可能ですので、CAD設計上の重ね合わせすることにより理論値と現状の比較評価が容易に可能となります。
【CTスキャンの特徴と利便性について】
①内部の観察ができる
内部の観察は他のスキャン方法では真似できない、CTスキャンの一番の特徴です。
その特徴から非破壊検査に多く用いられ、鋳造部品の巣穴検査や内部の寸法の計測を破壊・寸断することなく手軽に行うことができます。
②スキャンにかかる時間が短い
工程の時間短縮だけでなく、スキャン時間が短いことも特徴です。X線を利用して360度あらゆる角度から撮影し専用のソフトを用いて計算、データ上で立体化させます。
キャステム京都ではCTスキャン技術を駆使し様々な活動を行っております。また撮影した3DデータはCADデータ化することも可能です。CTスキャンの価格に関しましては内容をお聞きしてお見積りいたします。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
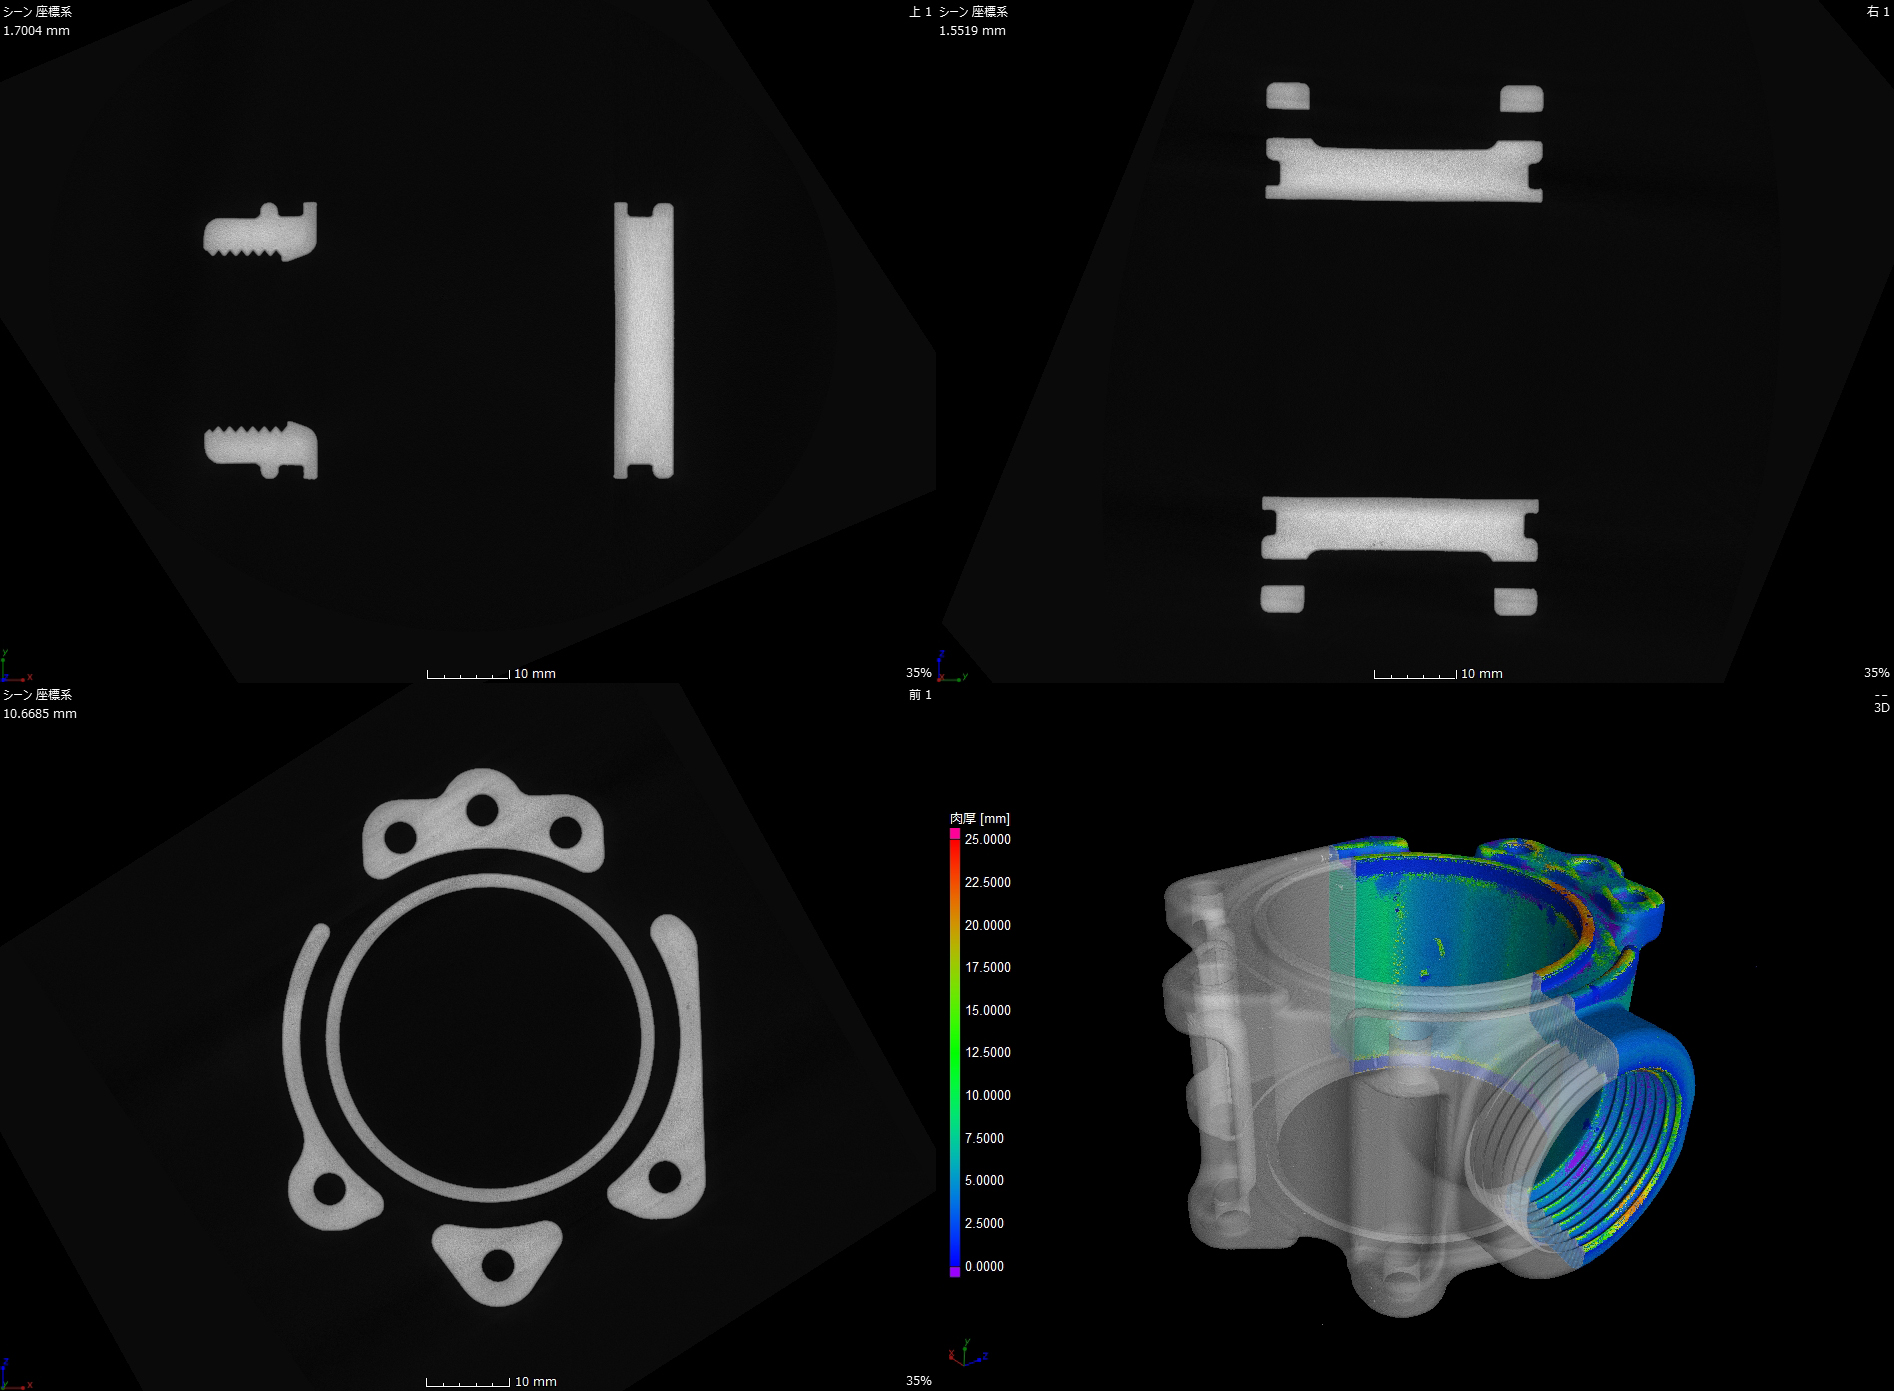
【CTスキャン受託サービス】
キャステムLiQビルでは
Nikon MCT225を利用した
X線CTスキャンサービスを行なっております。
プラスチック、樹脂、CFRPなどの製品のボイドをCTスキャンで検査いたします。
お客様の試料をお預かりしてスキャン、
または当社スタッフが付き添って
お客様がスキャンしていただくことも可能です。
大切な試料でしたら、梱包のまま
スキャンすることも可能です。
京都LiQビルではさらに、スキャンしたデータを
3Dプリンターで抽出、さらには、ロストワックス
製法による鋳造で金属製品にすることも可能です。
見学自由ですので、是非お気軽に遊びに来てください。
お困りの件等ございましたら
お気軽にお電話ください!
【お問合せはこちら】
キャステム京都(LiQ) :
tel: 075-325-1811/ fax: 075-325-1911
kyoto@castem.co.jp

製品を破壊せずに内部品質を確認・評価
してみませんか?
キャステム京都では、CTスキャンを用いて
工業製品の非破壊検査を可能にします。
CTスキャナの利点は、製品を破壊することなく
全形状を把握するため、短時間で欠陥部の位置や
各部位の大きさを確認することが出来ます。
また、内部形状の寸法の測定ができ、
完成前の製品の設計値・実値比較を可能にします。
ご興味、ご質問等ございましたら
ぜひ一度お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

キャステムのロストワックス精密鋳造のメリットは?得意分野を解説
ロストワックス精密鋳造法とは、ワックス(ろう)を金型に射出し作った製品モデルにセラミックをコーティングして鋳型を作って鋳造し、金属部品を作る製法です。キャステムでは特殊鋼を含む70鋼種以上を扱い、35000型以上の実績があります。
☑中空・複雑三次元形状
☑70鋼種以上の多彩な選択肢(鉄、ステンレス、銅、アルミのほか超々ジュラルミン系アルミ材など特殊材にも対応)
☑生産性を考慮した徐肉も行いコストダウンを実現
☑工程数の削減による時短
☑多品種小ロット(数十~数千/ロット)
☑安価なアルミ型を半永久的に使用可能
☑数g~30㎏の大物まで(得意サイズは30~φ300㎜)
「複数部品を一体化したい」「強度をアップしたい」「切削よりコストを抑えたい」
「切削や溶接など一つの部品に複数工程が必要でコストや時間がかかる」
そんなお客様のお悩み、ご要望に応じた最適な材質、形状、製法をご提案します。
まずはホームページからお気軽にご相談ください。

大型長尺鋳物の高精度5面加工なら中国地方最大級の専門工場
重量物の段取り替えで工期が延びる、長尺製品の精度が安定しない、複数の外注先に分散発注してコストが膨らむ─製造現場ではこうした悩みが日常化していませんか?
特に《長尺鋳物の多面加工》では、一般的な設備では対応できない大きさや重量、そして厳しい精度要求が課題となります。段取り替えのたびに発生する位置ずれ、それに伴う品質のばらつき、納期遅延のリスク。これらは多くの製造企業が抱える深刻な問題です。
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
【解決策】門型マシニングセンタが実現する革新的な生産性向上
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
そこで注目していただきたいのが、一回のセットアップで五つの面すべてを連続加工できる門型マシニングセンタの活用です。
★ワンクランプで五面連続加工が可能
⇨ 位置ずれリスクを根本から解消し、高精度を安定供給
★対応サイズ:最大6200×3250×2150mm
⇨ 業界トップクラスの加工能力で長尺ワークにも対応
★重量物対応:最大15,000kgまで
⇨ 15トン天井クレーンと専用反転装置で安全確実に作業
この技術により、従来は複数の工程や業者に分散していた作業を一工程で完結。工期削減とコストダウンを同時に達成できます。
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
【実績】中国地方における重量物加工のスペシャリスト
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
広島県安佐北区に拠点を構える当社は、2004年の設立以来、《重量物の機械加工》分野で確固たる実績を積み重ねてきました。門型マシニングセンタを5台保有し、県内有数の加工能力を誇っています。
〔主要設備ラインナップ〕
・三菱重工製 MVR-35:X6200×Y3250×Z2150mm(当社最大機種)
・オークマ製 MCR-B:X6500×Y2550×Z1600mm(最長ストローク仕様)
・Nidec製 MVR-30Ex:CAM-STRUCTURE対応で鋳物ワークに最適
・2026年5月稼働予定:Nidec製 MVR-30Hx(自動工具交換装置100本搭載)
〔対応材質〕
FC250(ねずみ鋳鉄)、FCD450・FCD600(球状黒鉛鋳鉄)、SS製品まで、幅広い材質に対応可能です。
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
【信頼の証】大手メーカー様との継続取引が示す技術力
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
✔主要取引先
・三菱重工業株式会社
・コベルコ建機株式会社
・日鋼テクノ株式会社
・株式会社堀場製作所
など、業界をリードする企業様から継続してご依頼をいただいております。
✔代表的な加工実績
・建設機械用部品(ロングレンジブーム、各種アーム類)
・工作機械用構造部品(ベッド、クロスレール、コラム)
・各種精密定盤(最大実績:3m×6m溝付き仕様)
・発電設備向け大型伸縮継手
これらの実績が物語るように、当社の技術力は業界内でも高く評価されとるんよ。友鉄グループとの連携により、鋳造から機械加工まで一貫したサービス提供が可能で、お客様にワンストップソリューションをお届けできるのも大きな強みです。
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
【詳細資料】で具体的な検討を始めませんか?
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
長尺重量物の荒加工でお困りでしたら、まずは詳細資料をご覧ください。当社の設備能力、加工実績、技術仕様を詳しくまとめた資料を無料でダウンロードいただけます。
資料ダウンロードフォームURL:https://ja.nc-net.or.jp/company/77774/dl/catalog/217610
※資料掲載内容:設備詳細仕様、加工事例、品質管理体制など
※技術相談・お見積りも同時に承っております
ダウンロード後は、ぜひ製造部門や調達部門の責任者様にも共有していただき、社内での検討材料としてお役立てください。
中国自動車道・広島北インターから車で約10分というアクセスの良さで、全国からのご来社にも対応しております。現地での設備見学も随時受け付けておりますので、お気軽にお問い合わせください。
コストダウンと品質向上、スピード対応を同時に実現する当社の技術力を、ぜひ一度ご体感ください。
─────────────────────────────────────
【会社概要】
─────────────────────────────────────
株式会社友鉄マシン
〒731-0231 広島市安佐北区安佐町飯室森城6861-27
※中国自動車道・広島北ICから車で約10分
TEL:082-835-2910
FAX:082-835-2930
コーポレートサイトURL:https://www.tomotetsu-mc.jp
大型加工.comサイトURL:https://oogatakakou.com/
資料ダウンロードフォームURL:https://ja.nc-net.or.jp/company/77774/dl/catalog/217610
技術相談・見積依頼フォームURL:https://ja.nc-net.or.jp/company/77774/inquiry/

アルミ角材マシニング加工で精密製品実現
►【Attention:業界が直面する深刻な課題】
製造業では、《アルミ角材》を使った精密部品の需要が急激に増加しとるんですが、実際のところ多くの企業がこんな課題で頭を抱えとるんです。
●品質のバラツキ問題
85mmのアルミの角材からの全切削加工製品を作る際、材料の品質が安定せん、加工後の寸法精度にバラツキが出てしまう。特に【マシニング加工】では、材料の内部応力や組成のムラが仕上がりに大きく影響するけんね。
●コスト増大の悩み
従来の加工方法では工程が分散し、外注費がかさんでしまう。材料調達から最終仕上げまで複数の業者を経由すると、管理コストも馬鹿にならん。
●納期遅延のリスク
工程が複雑になるほど、予期せんトラブルで納期が遅れるリスクが高まる。お客様への影響を考えると、夜も眠れん日が続く担当者も多いはず。
►【Interest:革新的な解決アプローチの全貌】
そこで注目されとるのが、《一気通貫対応》による【マシニング加工】システムです。これまでの常識を覆す画期的なアプローチで、85mmのアルミの角材からの全切削加工製品の品質向上とコスト削減を同時に実現できるんです。
★核心技術《マトリックス生産方式》
従来の大量生産ラインとは一線を画す、柔軟性に富んだ生産システム。月産数十個から数万個まで、同じ設備・同じ品質基準で対応可能。これにより、85mmのアルミの角材からの全切削加工製品でも、小ロットから大ロットまで効率的に生産できる。
★最新マシニングセンター群による精密加工
・ブラザー製、東洋精密製等の高精度マシニングセンター12台を駆使
・刃物回転による多軸切削で複雑形状にも対応
・【マシニング加工】技術を活かし、85mmのアルミの角材から高精度部品を削り出し
►【Search:具体的解決手法の詳細解説】
《加工プロセスの最適化》
◎切削条件の徹底管理
・回転数、送り速度、切込み量の最適化
・切削油の選定と供給方法の工夫
・工具摩耗の予測と交換タイミングの標準化
◎表面処理への配慮
85mmのアルミの角材からの全切削加工製品では、表面はアルマイト処理を施しています。この後工程を考慮し、【マシニング加工】段階から表面粗さや寸法精度を厳密にコントロール。アルマイト処理後の品質安定化を図っとります。
《一貫生産体制の強み》
・材料調達から各社内加工、表面処理まで一貫管理
・工程間の品質ロスを最小化
・トレーサビリティの完全確保
►【Share:技術力の裏付けと信頼性】
★70年以上の実績と認証体制
昭和27年創業以来、金属加工一筋で培った技術力。国際品質規格ISO9001、ISO14001取得により、品質保証体制も万全です。
★最新設備による技術革新
・シチズン・ミヤノ製NC旋盤・自動盤 23台
・マシニングセンター(ブラザー製、東洋精密製等)12台
・三次元測定機、画像寸法測定器完備
この充実した設備群により、85mmのアルミの角材からの全切削加工製品でも、複雑形状や高精度要求に対応可能。【マシニング加工】技術を最大限活用し、お客様の製品開発を強力にサポートしとります。
★幅広い対応実績
・自動車部品から一般産業機械部品まで多岐にわたる実績
・月産10個から数万個まで柔軟な生産対応
・東は東京から西は久留米まで量産品対応実績
技術的なご質問から見積もりまで、専門スタッフが丁寧に対応いたします。まずはお気軽にご相談ください。
─────────────────────────────────────
【会社概要】
松田鉄工株式会社
〒739-0264 広島県東広島市志和町七条椛坂1700
TEL:082-433-4544
FAX:082-433-2628
コーポレートサイト:https://mtd-co.jp/
技術相談・見積依頼:https://ja.nc-net.or.jp/company/81014/inquiry/

SS400材を使用して作製いたしました。
表面粗さ一部Ra25
M8タップ、φ10貫通
表面処理として、常温塗装の
下地に錆び止め塗装後に日塗工A07-40Xを施しました。
サイズ:35*80*16
加工方法:切削加工
☆この部品は直接お客様にお届けしました☆
【ものづくりコンシェルジュ 平岡工業株式会社】
https://hiraoka-sales.com/
【資料PDFダウンロード】はこちら ↓
https://www.nc-net.or.jp/company/91713/dl/catalog/192200
■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■■
【西日本エリア全域】100社以上の協力工場で多種多様な案件に一貫対応
寸法精度要求へ、幾何公差・表面粗さまで加工・測定・品質対応
門型五面加工機で2000×3000×1000までの大物製品を高精度に加工可能
精密・微細・複雑形状まで金型技術を応用し、設計・調達・加工・品質保証
◆最短当日出荷◆100社以上のネットワークで、多種多様な案件に即対応
■運営サイト
https://www.hiraokaind.co.jp/ 【コーポレートサイト】
https://xn--yfr72cv5nni7c.com/ 【精密部品加工・調達代行センター(SCC)】
https://hira-x.com/ 【自社ブランド『HIRAX』】
https://www.h-jf.jp/ 【H-Junk Factoryのものづくりラジオ】
https://www.asobient.jp/ 【アウトドアグッズブランド『asobient』】
https://www.goodsclub.jp/ 【オリジナルグッズ制作『GOODS CLUB』】
https://www.photorelief.jp/ 【写真をそのまま立体に『フォトレリーフ』】
https://x.com/hiraokakogyo 【公式X】
https://www.youtube.com/channel/UC1T105o-lVjwxfD5YFOyYrg/featured
【公式YouTube】
https://www.youtube.com/channel/UCvuNyduHWGIs5w7NAermvfQ
【H-Junk Factory のものづくりラジオ YouTube】
85年以上の金型/機械/部品設計ノウハウ、製造経験を活かした最適な提案、
100社以上の協力工場・タイ拠点とも連携し、各種産業装置の設計・製作、
特急対応や微細から大物まで部品加工も承ります!
平岡工業株式会社
https://hiraoka-sales.com/
〒731-3168 広島市安佐南区伴南2丁目5番19-31号
TEL:082-849-6007 FAX:082-849-6017
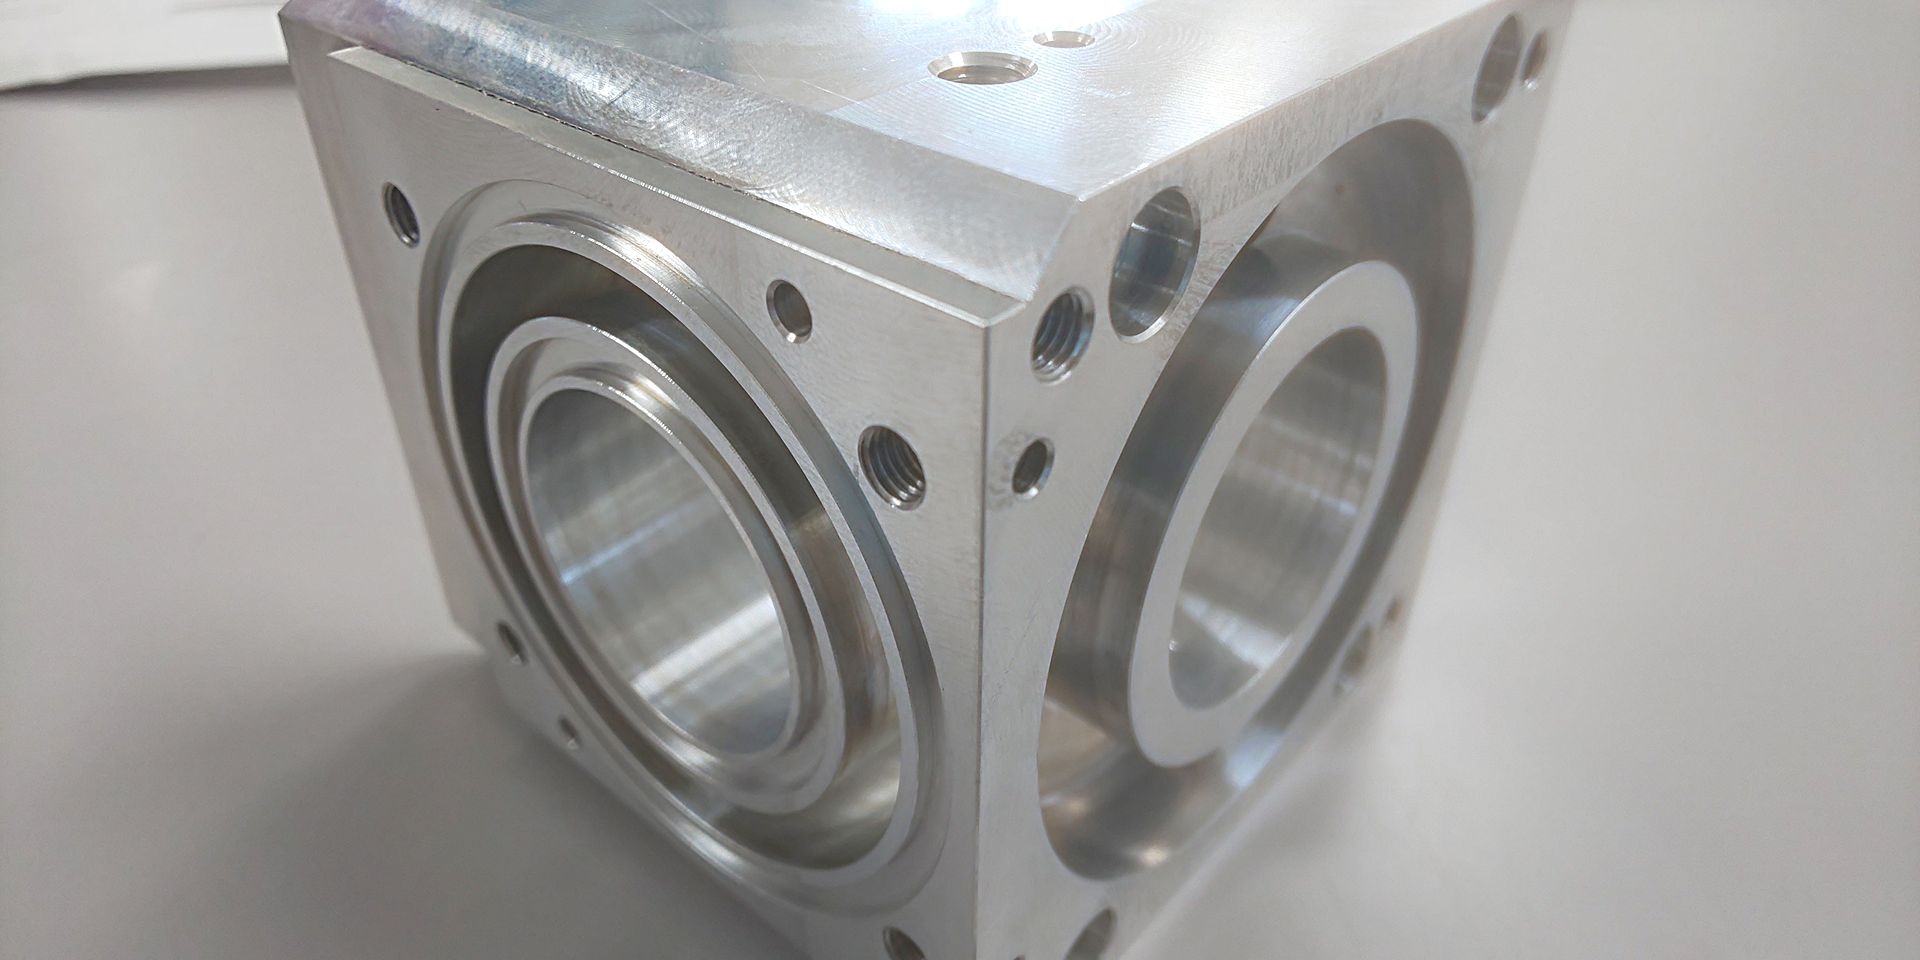
光学機器用の精密削り出し、アルミブロック多面加工。
五軸マシニングによりワンチャックで多面を同時加工し、各面同士の相互精度を確保。
段取り工数も大幅に削減。
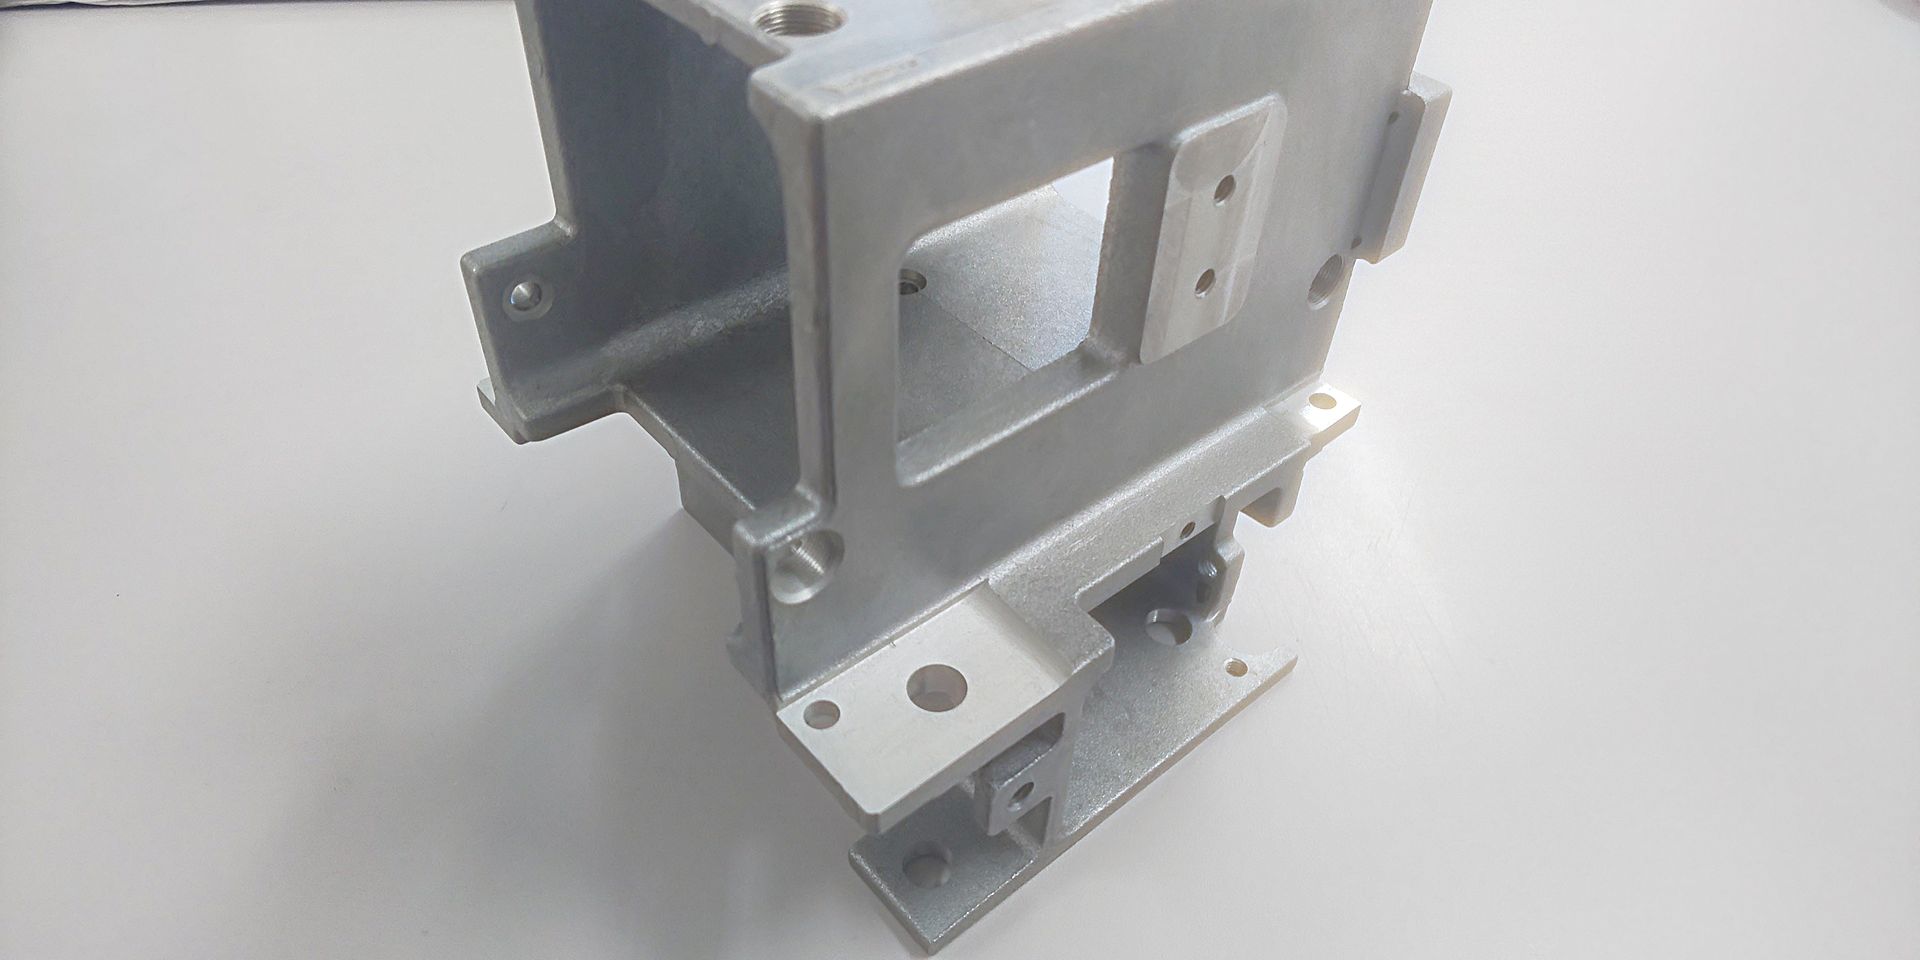
アルミ鋳造素材から基準をとり、複数面へ加工をします。
それぞれの面同士の位置関係精度が求められる製品です。
中には裏ザグリの加工も含まれております。
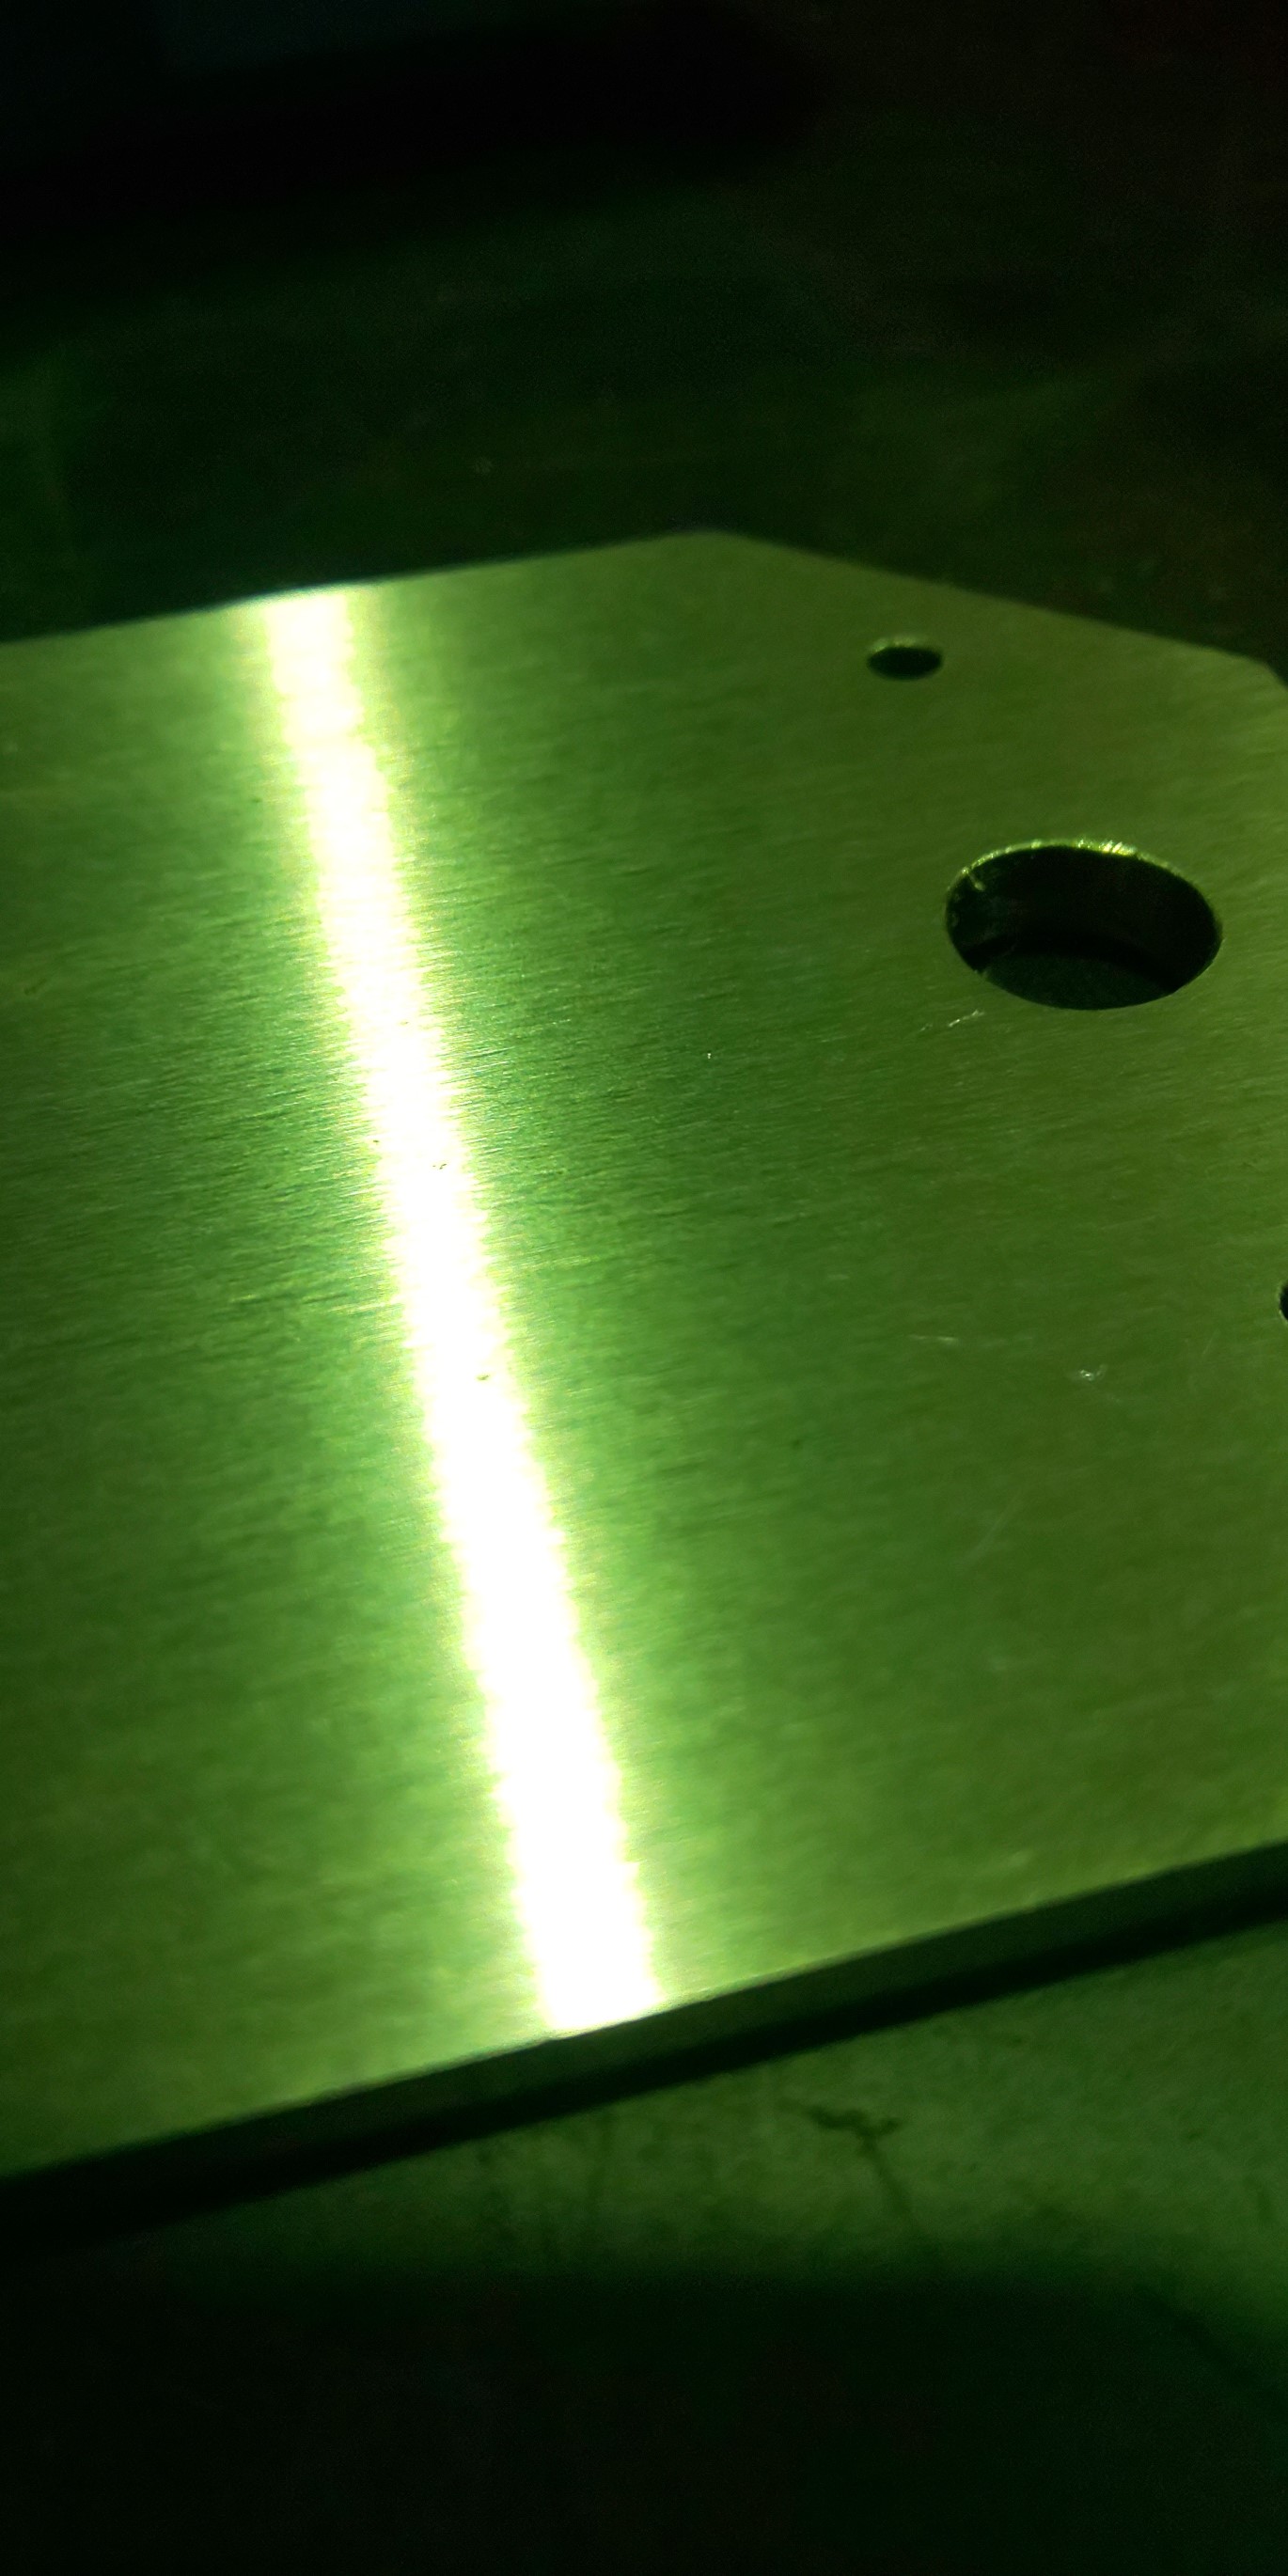
【業界・用途】写真の物は一例ですが、計測機器の部品です。
機能的なものを求めて平面度や平行度、厚み公差を満たす為。
加工時にどうしても切り粉が接触してついてしまう細かな傷を消す為。
お客様の用途によって、ご満足頂ける製品を提供いたします!
【加工方法】マシニングセンターで研磨代を残して加工をし、平面研磨機で最終仕上げを行う場合がほとんどです。
また、熱処理後の表面の歪みを除去して平面度を満たしたり、硬度が高いので削って仕上げられない面も加工可能です。
【表面粗さ】Ra0.8程度。
それ以上の面粗度は要相談。
【数量・ロット】1ケから対応
【よくあるご質問】
Q:円筒研磨は対応していますか?
A:はい。
社内では設備は保有しておりませんが、円筒研磨を専門に行う協力会社様が数社あり、
弊社でNC旋盤・複合旋盤加工後に協力会社様で円筒研磨と、一貫して対応させて頂くことは可能です!
筆めっきで設備寿命延長 修理やメンテナンスに|ワールド工業
設備の修理やメンテナンスにかかるコストと時間を削減したいとお考えではありませんか?ワールド工業の筆めっきサービスが、効率的かつ経済的な解決策を提供します。
筆めっきは、電気めっき技術を利用した革新的な部分めっき手法です。専用の筆具、整流器、処理液のみで施工が可能なため、大掛かりな設備投資は不要です。
当社では、筆めっき歴30年の職人技術をもつ手で施工していきます。
この技術により、以下のような利点が得られます:
コスト削減:設備の分解が不要で、必要な部分のみ処理するため、修理コストを大幅に抑えられます。
ダウンタイムの最小化:稼働中の生産ラインでも補修が可能で、生産への影響を最小限に抑えられます。
設備寿命の延長:高品質なめっき処理により、部品の耐久性が向上し、設備の長寿命化につながります。
ワールド工業の筆めっきサービスは、さまざまな産業分野で活用されています:
食品機械の大型ロール
製鋼所の大型ロール
印刷機械のロール
金型(プレス、鍛造、射出成形、ゴム)
産業機械の油圧シリンダー
建設機械の油圧シリンダー
等、出張めっきが必要で硬度や密着力が必要な部品のメンテナンスや補修に
対応が可能です。
ワールド工業は、1993年の設立以来、硬質クロームめっき加工の専門企業として成長を続けてきました。業界初の3mmまでの厚付けクロームめっきを実現するなど、高度な技術力が強みです。
「複雑なめっき加工」「早期出荷対応」をモットーに、お客様のニーズに迅速に対応します。当日注文翌日出荷も可能な体制を整えており、緊急の修理要請にも柔軟に対応いたします。
また、環境への配慮も忘れません。省エネルギー設備の導入や、使用済みめっき液のリサイクルシステムの構築など、持続可能な製造プロセスの確立に取り組んでいます。
設備の効率的なメンテナンスや修理でお悩みの方は、ぜひワールド工業の筆めっきサービスをご検討ください。お客様の課題に合わせた、コスト効率の高いソリューションを提供いたします。
-----
技術相談・お問い合わせは下記までご連絡ください。
https://ja.nc-net.or.jp/company/104386/inquiry/
お電話でのご相談:084-981-0465
※「エミダスで見た」とお伝えいただくとスムーズです。
ワールド工業株式会社
https://world0527.co.jp/
〒721-0957 広島県福山市箕島町南丘6484-3
TEL: 084-981-0465 FAX: 084-981-0466

試作品ならスピード勝負!
試作ロストワックス素材を最短納期2週間~、試作MIM(メタルインジェクション)素材を最短納期4週間~納品できます。
国内、海外工場共に同じ設備・機械を共有し、開いている設備・機械で加工するのでスピーディな納品が可能、また、どの工場でも設計から検査に至るまで同じ品質を保つことができます。

FA用メカニカル部品をロストワックス精密鋳造法で試作してみませんか?
例えば、ヒンジ(蝶番・丁番)などは削り出しや既製品の購入ではコスト高になってしまいがち。
このようなメカトロパーツをロストワックス精密鋳造法を利用する事で、ニアネットシェイプでき、機械加工工程の手間が減らせ、工数削減、トータル的なコストダウンのご提案が可能になります。
手のひらサイズ(60x90x50)、小ロット(10個~)試作品に最適な安価な簡易金型『クイックシステム』(ロストワックス金型4.9万円~)をご用意しています。
例えばステンレス製ヒンジベースの場合、切削加工だと・・・
50個 ⇒ ¥97,500
クイック1金型システム+ロストワックス製法のご利用で・・・
金型費+50個 ⇒ ¥87,500 でご提案可能です!!
(Y.I)

L型ブラケットをロストワックス精密鋳造法でご提案!
削り出し、既製品ではコスト高になってしまいがちなメカトロパーツをロストワックス精密鋳造法を利用する事で、機械加工工程の手間が減らせ、工数削減、トータル的なコストダウンをご提案いたします。
手のひらサイズ(60x90x50)、小ロット(10個~)試作品に最適な安価な金型『クイックシステム』(ロストワックス金型4.9万円~)をご用意しています。
(Y.I)

特注リンクアームをロストワックス精密鋳造法でご提案!
従来の工法である削り出しや特注品購入では納期がかかりコスト高になってしまいがちなリンクアームをロストワックス精密鋳造法に工法転換する事で、機械加工工程の手間が減らせ、開発工期の短縮、全体工数削減によりトータル的なコストダウンが期待できます。
【設計・開発にこんな機械パーツ使っていませんか?】
・カム
・フォーク
・ブラケット
・ジョイント
・ツメ
・フランジ
・チャンネル
・ベース
・ヒンジ
・リンクアーム
・テンションロッド
・カバー
・ボックス
・ノブ
・レバー
・ハンドル
小ロット(10個~)の試作品であれば、安価な金型『クイックシステム』(ロストワックス金型4.9万円~)が最適です。大きさは60x90x50程度まで。
(Y.I)

特注ヒンジボルトをロストワックス精密鋳造法でご提案!
従来の工法である削り出しや特注品購入では納期がかかりコスト高になってしまいがちなヒンジボルトをロストワックス精密鋳造法を利用する事で、機械加工工程の手間が減らせ、開発工期の短縮、全体工数削減によりトータル的なコストダウンが期待できます。
また、ネジ未加工の素材品での納入かつ小ロット(10個~)試作品であれば、安価な金型『クイックシステム』(ロストワックス金型4.9万円~)が最適です。大きさは60x90x50程度まで。
(Y.I)

【高精度化の追求】
当社が持つ サイジングプレス矯正技術 を適用し、メタルインジェクション工法、ロストワックス精密鋳造法の寸法精度を最大限に引き出します!
焼結工程や鋳造工程、熱処理工程で発生した曲がりやひずみは、素材検査工程で除去されます。また、高い寸法精度や寸法安定化を求められる部品に対して金型・治具によるプレスやサイジング工程を組み込み、お客様のニーズにお応えいたします!

写真左のリングは機械加工で作製した銅のブッシュです。これをロストワックス用金型に設置して、先ずはWAXでくるんだものにして、後は通常通りコーティングして鋳型になったところへアルミを鋳造したものです。樹脂で言いますとインサート成形になります。(FF)

【小ロット部品ならおまかせください!】
農作業用機器・農機具・環境機器部品の除肉によるコスト削減やリブ追加による強度アップなどロストワックス化するにあたっての徹底したVE設計、形状提案から製造、追加工、熱処理、表面処理まで一貫して多品種少量生産、短納期でお引き受け致します。100個以下の小ロットにも対応いたします。
【設計・開発にこんな機械パーツ使っていませんか?】
・ギア
・カム
・スプロケット
・シフトフォーク
・ストッパー
・ブラケット
・ジョイント
・ツメ
・フランジ
・チャンネル
・ヒンジベース
・ヒンジボルト
・リンクアーム
・テンションロッド
・カバー
・ボックス
・ノブ
・レバー
・ハンドル
・ローラー
・スクリュー
・パイプ
・スリーブ
手のひらサイズ(60x90x50)、小ロット(10個~)試作品に最適な、安価な簡易金型『クイックシステム』(ロストワックス金型4.9万円~)をご用意しています。材質は問いません。
ロストワックスへの工法転換は素材を極限まで完成形状に近づける事が可能である為、公差の許容により加工レスまたは機械加工による削り出しのコスト削減に大きな効果が見込めます。トータル的なコストダウンにつながりますので是非一度ご連絡ください!
【 お問い合わせはこちら 】
広島支店(広島県福山市)
tel:084-955-7888 fax:084-955-7666
E-Mail: info@castem.co.jp
東京支店 南関東営業所(神奈川県横浜市)
tel:045-323-6202 fax:045-323-6203
E-Mail: Tokyo@castem.co.jp
東京支店 北関東営業所(千葉県流山市)
tel:04-7178-6120 fax:04-7178-6121
E-Mail: kita-kantou@castem.co.jp
大阪支店(大阪市淀川区)
tel:06-6396-1517 fax:06-6396-1518
E-Mail: Osaka@castem.co.jp
名古屋支店(名古屋市千種区)
tel:052-745-2880 fax:052-745-2881
(Y.I)

【ナックルジョイントを精鋳化でコストダウン!】
例えばオール切削加工のジョイントをお使いであればロストワックスに工法転換することで除肉による軽量化、デザイン性の向上、リブ追加による強度アップ、安定した量産性でトータル的なコストダウンが見込めます。弊社の技術力の高さはその提案力にあります。営業スタッフ、技術スタッフが設計の際からお客様に最適なご提案をいたします。
【ロストワックスの機械的性質は・・・】
試作をされたい、また小ロット機械の生産・設計開発にはローコスト金型-小ロット製造の「Quick(クイック)システム」が大変便利です!
【 お問い合わせはこちら 】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)

【ニアネットシェイプ製法】
例えばオール切削加工の機械部品であればロストワックスに工法転換することで除肉による軽量化、デザイン性の向上、リブ追加による強度アップ、最小限の機械加工と安定した量産性でトータル的なコストダウンが見込めます。
【お客様にとってベストな提案をいたします!】
当社の技術力の高さはその提案力にあります。営業スタッフ、技術スタッフが設計の際からお客様に最適なご提案をいたします。
【 お問い合わせはこちら 】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)

【弊社のMIMの特徴】
MIM工法なら細い物・薄い物は得意とするところで、従来にないデザインが可能です。
小さな穴・複雑な形状になるほど、弊社のメタルインジェクションは強みを発揮します。きれいな肌を持つメタルインジェクションは歯車・カム・ローレット等をシャープに仕上げます。小さな穴・異形の穴・袋穴等、高精度できれいに仕上がります。
密度95% 以上で、空孔は丸い独立した形をとっているため、機械的強度が優れており、伸びに対しても高い性能を得ることができます。
金型を使用しますので組立て・溶接部品の一体化など、さまざまなご提案が可能です!
【 メタルインジェクションのお問い合わせはこちら 】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)
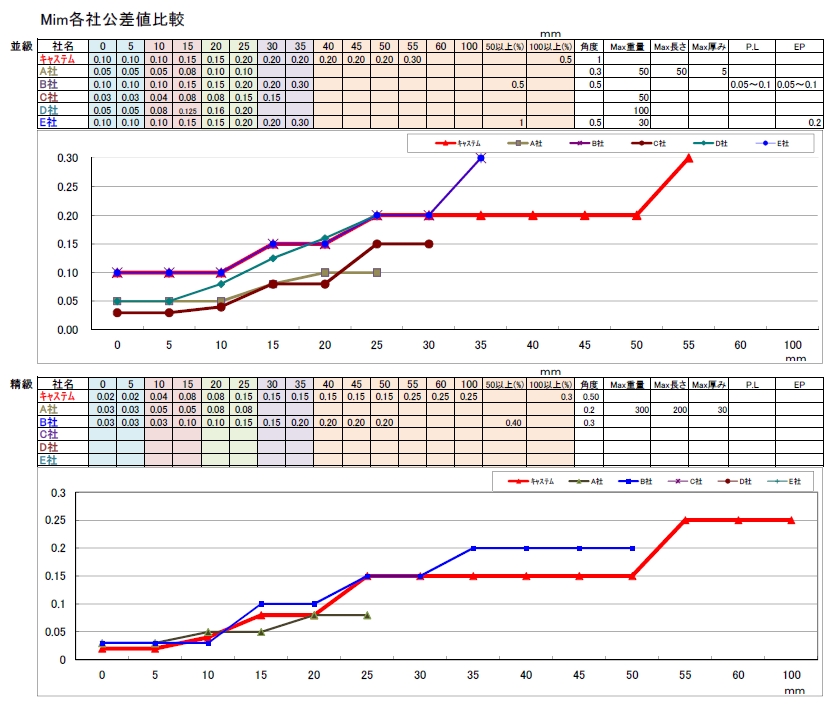
こちらは各Mimメーカーが提示している寸法公差をグラフ化したものです。上が並級で下が精級となっています。赤のラインが弊社ですが、並級の最小値では機械加工一般公差の範囲で設定し、精級では他社よりも精度を極める設定にしているのが特徴です。(FF)

【ロストワックスは設計者の味方です】
精密鋳造製のパーツは生産される機械設備全体の性能を上げる可能性を持っています。
・形状の自由度 (軽量化、デザイン性、加工レス、溶接レス一体化)
・高強度
・美しい外観
・材質の自由度 (銅、アルミ、ステンレス、特殊材など大気溶解可能であれば)
【お客様にとってベストな提案をいたします!】
営業スタッフ、技術スタッフが設計の際からお客様に最適なご提案をいたします。
【 お問い合わせはこちら 】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)

【万能工法は・・・・あります!】
メタルインジェクションは機械設計に万能な工法のひとつです!
軽量化したい!おしゃれにデザインしたい!機能を重視したい!強度を持たせたい!外観を美しく見せたい!キャステムのMIMはその全部をまとめて解決いたします。
【常に前向きにベストな提案をいたします!】
営業スタッフ、技術スタッフが製品設計の際から品質・コスト・納期に至るまでお客様に最適なご提案をいたします。つねに最先端技術を追い続け、メタルインジェクション、ロストワックス精密鋳造に対するトータル的なサービスのご提供をお手伝いをさせていただきます。
【 お問い合わせはこちら 】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
窓口:http://www.castem.co.jp/contact/index.html
製法詳細:http://www.castem.co.jp/technology.html
(Y.I)

【精密鋳造はデザイン形状も得意です】
ロストワックス精密鋳造法は微小、微細、薄肉あるいは、デザイン性に富んだ意匠形状を精度よく量産化することが可能です。オリジナルデザインのゴルフパターを材質問わずあらゆる金属で製造が可能となります。美しい刻印も機械加工無しで表現いたします。
【常に前向きにベストな提案をいたします!】
営業スタッフ、技術スタッフが製品設計の際から品質・コスト・納期に至るまでお客様に最適なご提案をいたします。つねに最先端技術を追い求め、メタルインジェクション、ロストワックスの可能性を拡げ総合的なサービスのご提供をお手伝いをさせていただきます。
【 お問い合わせはこちら 】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所 : tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)

【クイックシステム】
現在既成品を購入されているメカニカル標準部品のコスト見直しの際に精密鋳造を選択いただくことにより、クイックシステムを適用できル条件であれば低コストで小ロット部品をお届けできる可能性があります。
・金型価格は5万円を切り、4万9千円!
・製品サイズは手のひら、60x90x50
・金型の製作時間に起因するため製品のコーナーR、R1.5
・2回目以降は既成品より有利なよう適正ロットは、10~50個
・材質はキャステムの精密鋳造で可能なもの(ステン・アルミ・銅合金など)
・追加工や表面処理も可能です
【ロストワックスでニアネットシェイプ】
打ち合わせ段階で精密鋳造のまま、要切削加工など公差にしっかりメリハリをつけることで機械加工の箇所を大きく削減でき、納期短縮や大幅なコストダウンが狙えます。
【 お問い合わせはこちら 】
広島支店
tel: 084-955-7888 / fax: 084-955-7666
東京支店 南関東営業所
tel: 045-323-6202 / fax: 045-323-6203
東京支店 北関東営業所
tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店
tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店
tel: 052-745-2880 / fax: 052-745-2881
【ブログはじめました】
http://ameblo.jp/castem
キャステムのブログ で検索ください!
(Y.I)

Mim製法では、小さな物ほど寸法精度を狙いやすくなります。

ちょっと変わった形のギアです
樽のような形状でギアが一周しています
精度は低速で回転するのでロストの一般公差にて作成しています

ベルトをクランプする部品です。全長が90mmあるので寸法のバラツキが大きくなり、ベルトが合わなくなるのではと懸念していましたが、金型寸法の狙い方を弊社でアレンジして良品となったものです。

【スピード対応!】
3Dプリンタ 『アフィニアH480』 による試作品の造形サービスを行っております。
材質 : ABS/PLA
大きさ: 130x130x130
ピッチ: 0.15~0.4
精度 : 100mmに対し±2%
【常に前向きにベストな提案をいたします!】
営業スタッフ、技術スタッフが製品設計の際から品質・コスト・納期に至るまでお客様に最適なご提案をいたします。通常は金型を使用しますので組立て品や溶接品をあらかじめ一体化したうえで軽量化や補強など、ロストワックスはフレキシブルなご提案が可能です!!
【お問い合わせはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)

【迅速な対応をいたします!】
3Dプリンタ 『アフィニアH480』 による試作品の造形サービスを迅速に対応いたします。
形状確認など、ロストワックス製品の前検討としてご活用ください!
材質 : ABS/PLA
大きさ: 130x130x130
ピッチ: 0.15~0.4
精度 : 100mmに対し±2%
【お問い合わせはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/
(Y.I)

メタルインジェクション(MIM)はミリオーダーで三次元複雑形状の製造を可能にした次世代の微細成形加工を担う技術です。
難切削の材料の製品化にも威力を発揮します。今後は医療用器具や電子機器など、マイクロ部品の製造技術として重要な位置をしめることが期待されています。
その技術で零戦を製作してみました。
1枚の羽が5mmのプロペラが、息を吹きかけるだけで勢いよく回ります。
【弊社のMIMの特徴】
MIM工法なら細い物・薄い物は得意とするところで、従来にないデザインが可能です。
小さな穴・複雑な形状になるほど、弊社のメタルインジェクションは強みを発揮します。きれいな肌を持つメタルインジェクションは歯車・カム・ローレット等をシャープに仕上げます。小さな穴・異形の穴・袋穴等、高精度できれいに仕上がります。
密度95% 以上で、空孔は丸い独立した形をとっているため、機械的強度が優れており、伸びに対しても高い性能を得ることができます。
金型を使用しますので組立て・溶接部品の一体化など、さまざまなご提案が可能です!
【 メタルインジェクションのお問い合わせはこちら 】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
http://www.castem.co.jp/

FRPやFRTPといった繊維強化プラスチックの繊維全体の向きを可視化できます。 また強度の弱い繊維配向層を可視化し確認することで精度・強度の最適化に繋がります。
ご興味、ご質問等ございましたらぜひ一度キャステム京都にお問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
メールアドレス:kyoto@castem.co.jp
見学自由です。

【CTスキャン受託サービス】
キャステムLiQビルでは
225kV出力のCTスキャナーNikon MCT225を利用した
X線CTスキャンサービスを行なっております。
コンピューター内部をCTスキャンすることで組み立てた状態での配線の状態などを観察することができます。
お客様の試料をお預かりしてスキャン、
または当社スタッフが付き添って
お客様がスキャンしていただくことも可能です。
大切な試料でしたら、梱包のまま
スキャンすることも可能です。
京都LiQビルではさらに、スキャンしたデータを
3Dプリンターで抽出、さらには、ロストワックス
製法による鋳造で金属製品にすることも可能です。
見学自由ですので、是非お気軽に遊びに来てください。
お困りの件等ございましたら
お気軽にお電話ください!
【お問合せはこちら】
キャステム京都(LiQ) :
tel: 075-325-1811/ fax: 075-325-1911
kyoto@castem.co.jp

写真は人形をCTスキャンしたものですが、
完成した状態での内部の構造を
把握することができます。
ご興味ございましたら
ぜひ一度キャステム京都に
お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castem.co.jp
見学自由ですので、ぜひぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
2018/11/15 harada

【CTスキャン受託サービス】
キャステムLiQビルでは
Nikon MCT225を利用した
X線CTスキャンサービスを行なっております。
プラスチック、樹脂、CFRPなどの製品のボイドをCTスキャンで検査いたします。
お客様の試料をお預かりしてスキャン、
または当社スタッフが付き添って
お客様がスキャンしていただくことも可能です。
大切な試料でしたら、梱包のまま
スキャンすることも可能です。
京都LiQビルではさらに、スキャンしたデータを
3Dプリンターで抽出、さらには、ロストワックス
製法による鋳造で金属製品にすることも可能です。
見学自由ですので、是非お気軽に遊びに来てください。
お困りの件等ございましたら
お気軽にお電話ください!
【お問合せはこちら】
キャステム京都(LiQ) :
tel: 075-325-1811/ fax: 075-325-1911
kyoto@castem.co.jp

このようなお悩みはございませんか?
・製品を壊さずに内部の状況が見たい
・完成した製品が寸法通りか確かめたい
・新しい製品の断面図が見たい
・内部の欠陥の有無を検査したい
CTスキャンでは、これらの要望にすべて
お答えすることができます。
X線の透過のしやすさ、密度の違いを測定し、
例えば未開封の製品に混入した異物を
発見した際、ある程度の材質を
推定することが可能となっています。
キャステム京都ではCTスキャンを使い
様々な用途に用いております。
まずはお気軽にお問い合わせください。
ご連絡お待ちしております。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
メールアドレス:kyoto@castem.co.jp
〒615-0022 京都府京都市右京区西院平町22 LiQビル
見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
【CTスキャンとは?】
簡単に言うと、レントゲン撮影を360度すべての方向から行って内部の様子を調べる方法で、X線の吸収されやすさで物質を調べています。
【CTスキャンでできること】
①今まで3次元的に可視化が難しかった生物の構造が
断面を含んだデータで確認できます。
またアリなどの小さな生物の器官などの大きさを数値化できます。
②組込み前の寸前の状態での各パーツのストレスが数値で検証できます。
また、組み込まれた状態でのアタリも確認も可視化できます。
③歴史的価値の高いものなどの中の状態や材質を非破壊で検証することが
可能です。
またスキャンデータは貴重な資料として保存することができます。
④樹脂パーツや金属部品、溶接補修後の部分など、今まで非破壊では
見えなかった内部欠陥の観察が容易に行えます。
⑤図面化しずらい3次元形状や有機的なデザイン、今まで手仕上げしていた
形状をCTスキャナで読み取りデータ化することで簡単に複製することが
できます。
【お問い合わせはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
kyoto@castem.co.jp

こちらは断線箇所を確認した際の画像ですが、このように電子デバイス内部に使用されている部品、回路を可視化することで配線取り回しのポイントを確認でき、装置の高機能化・小型化・軽量化する際のヒントを得ることが可能です。
【CTスキャンを利用してできること】
・対象物を非破壊にて検査できる
・物体の内部情報を検証できる
・重要な文化財も壊さずに検査できる
・内部の形状を容易に観察できる
・断面図が任意の位置で見れる
【このような素材がスキャン可能です】
鋳造品、組立品、電池、半導体、石材、木材、生物、歴史的文化財、金属部品など…
さらに、スキャンしたデータを3Dプリンターで出力しさらには、
ロストワックス製法による鋳造で金属化することも可能です。
難削材といわれるSKD、SKH、ステライトの鋳造品も可能となっております。
ご興味、ご質問等ございましたら
ぜひ一度キャステム京都に
お問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
kyoto@castem.co.jp
施設内の見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
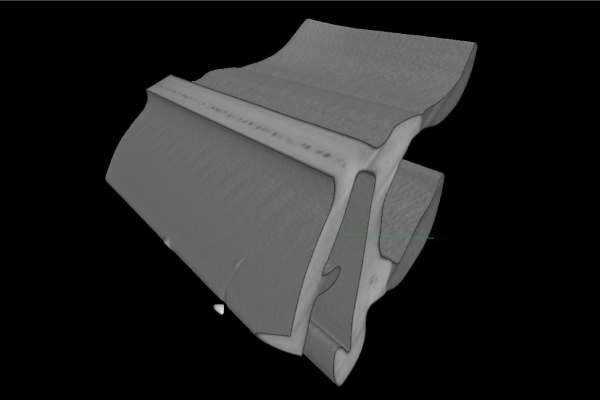
成形品内部のボイド(気泡)の位置、大きさ、個数を非破壊で確認することが出来ます。
ぜひ一度キャステム京都にお問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
メールアドレス:kyoto@castem.co.jp
施設内 見学自由ですので、ぜひ遊びに来てください。
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881

タイミングベルトの経年劣化を可視化したものです。また、インサート成形時の空気巻き込みなども観察可能です。ボイドが観察しにくいゴム製品の検証が短時間で可能です。
キャステム京都の工業用CTスキャン受託サービス
【サービスご利用にあたってのメリット】
・製品化する前に内部欠陥の有無を調査できます。
・事前に検査をすることで事故や損害を防ぐことができます。
・安全で確実な製品作りに役立ちます。
【様々な対象物がスキャン可能です】
CTスキャンでは、対象物を非破壊で検査することができます。また、X線透過率の違いを利用し梱包状態のままでのスキャンも可能です。生体や歴史的に価値のあるものの観察もキャステム京都では行っています。ご興味、ご質問等ございましたらぜひ一度キャステム京都にお問合せください。
【お問合せはこちら】
キャステム京都(LiQ) : tel: 075-325-1811/ fax: 075-325-1911
〒615-0022 京都府京都市右京区西院平町22 LiQビル
メールアドレス:kyoto@castem.co.jp
【その他のお問合せはこちら】
広島支店 : tel: 084-955-7888 / fax: 084-955-7666
横浜支店 : tel: 045-323-6202 / fax: 045-323-6203
立川支店 : tel: 042-512-5862 / fax:042-512-5863
北関東支店 : tel: 04-7178-6120 / fax: 04-7178-6121
大阪支店 : tel: 06-6396-1517 / fax: 06-6396-1518
名古屋支店 : tel: 052-745-2880 / fax: 052-745-2881
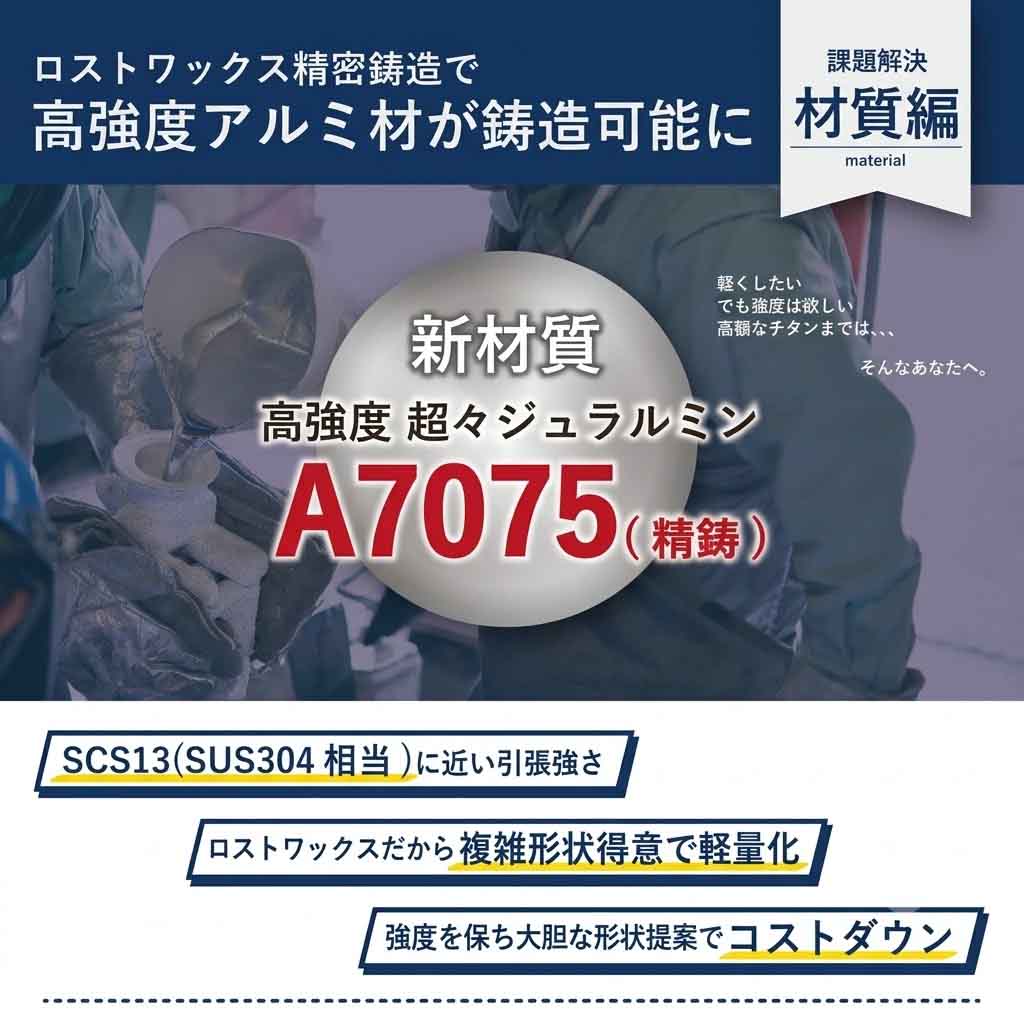
高強度アルミ材である超々ジュラルミンA7075が弊社オリジナル鋳造材規格としてロストワックス精密鋳造、金型レス鋳造デジタルキャストで使用可能。シンプル形状から三次元複雑形状や中空形状まで再現性高い鋳造法で軽量化や強度アップに活用してみませんか。試験的に1個だけ試したい際でも金型製作不要なデジタルキャスト方式で初期金型コスト0円で鋳造お試し、強度評価等で問題無ければ起型化によるロストワックス精密鋳造でリピート量産化が弊社のみで完結出来ます。その他70鋼種以上の金属材質にも対応しておりますのでお気軽にご相談ください。
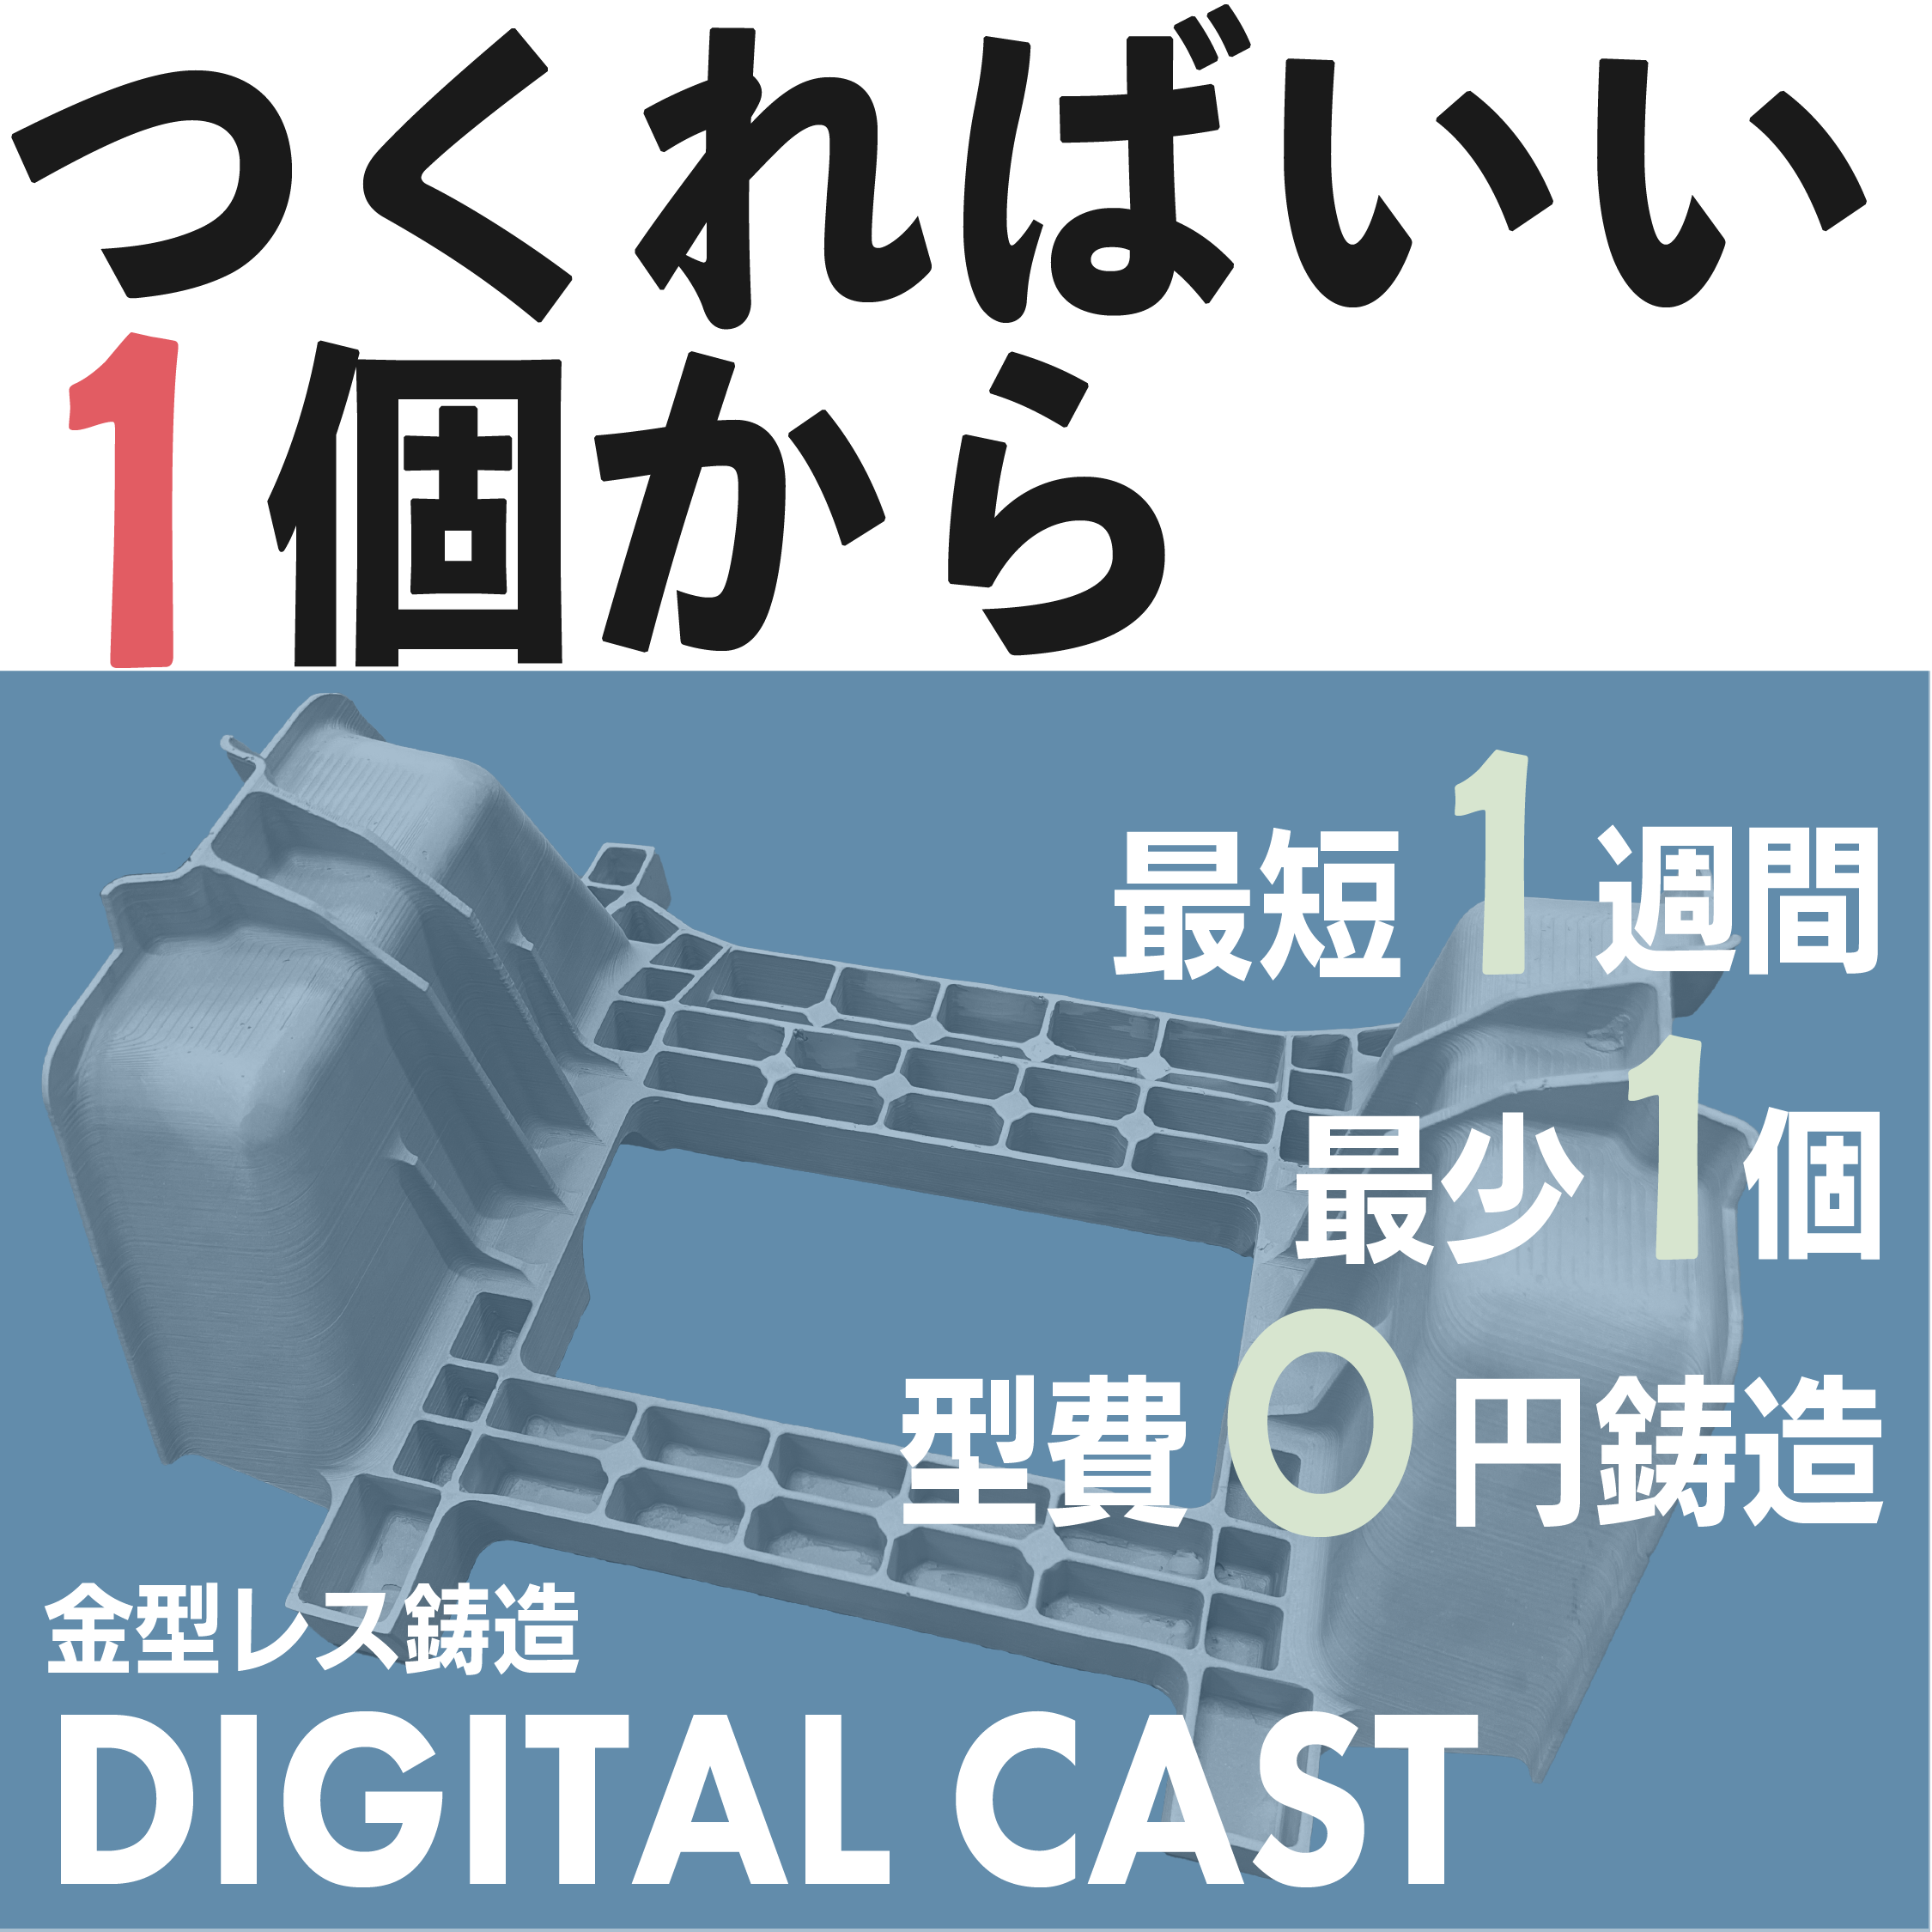
急遽必要になった部品も、金型要らずの鋳造「デジタルキャスト®」で素早くご用意いたします。
デジタルキャスト®のポイントは、以下の通りです。
✅最短納期は1週間
✅70鋼種以上の材質(鋳造材)を選択可能
✅1個から製造可能
✅型費0円
量産を見据えた試作や小ロット量産の見積も大歓迎です!
お客様のご希望に柔軟に対応いたしますので、軽量化・形状変更など検討中の部品がございましたらまずはお気軽にお問い合わせください。
【デジタルキャスト® とは】
3Dプリンターで樹脂模型を製作し、それを原型としてロストワックス精密鋳造と同様の流れで金属製品を製作する工法。
鋳物を最短1週間、1個から対応可能です。
開発・試作でもメリットのある提案をいたします。
軽量化・形状変更など検討中の部品がございましたら、お気軽にご相談ください。
建長寺“さわる”模型は、ユニバーサル絵本ライブラリーUniLeaf(ユニリーフ、神奈川県葉山町、大下利栄子代表)が、視覚障がい者も手で触って歴史的建造物を感じることで、共に旅の感動を分かち合えるようにすることをコンセプトに企画されました。その後、「ささえあい基金」の助成金やクラウドファンディングなどで多くの支援者を獲得し、製作されています。
コンセプトである触って歴史的建造物を感じるという想いをカタチにするため、建長寺仏殿1/50サイズのミニチュア化を細部の表現までこだわり鋳物(ブロンズ製)で再現されています。
当社では、約30点のパーツから構成される鋳物製作を担当させていただきました。この自社技術は数の少ない一点物を得意とする金型製作が不要な鋳造法『デジタルキャスト®』で製作いたしました。
建長寺仏殿前には式典翌日より常設され、来訪された方が自由に触れられるようになっています。
鎌倉 建長寺にお越しの際はぜひご覧ください。
【製造担当】
検討用樹脂模型製作・鋳物機械加工:株式会社JMC
鋳物〈金型レス鋳造『デジタルキャスト』〉:株式会社キャステム
この度、株式会社組織改革の中間優さまのアイデア「ねがかりぼうず」の開発に携わらせていただきました。
【「ねがかりぼうず」とは?】
釣りに使用するルアーや仕掛けの根掛かりを防ぐために生まれた商品。
バネを使って糸を引く方向と逆方向に力を加えることで、釣り針の根がかりを外すことができる画期的な仕掛けです。
【釣りの課題から生まれた新発想】
釣りを楽しむ多くのアングラーが直面する課題の一つに、仕掛けのロスト問題があります。ルアーや仕掛けが根掛かりして回収できずに失われることは、コストの増加だけでなく、環境への影響も懸念され、そして何より釣りを楽しむ方のストレス問題もあります。
そこで、中間さまは「引っかかっても自力で回収できる仕掛け」を実現したいと考え始めました。
【二人三脚での具現化の過程】
アイデアが頭に浮かんだものの、その試作品は金属で製作する必要がありました。
当時は、どこに相談すればよいのすら分からない状況だったといいます。
そんな中、試作品の製作を依頼できる企業を探し、知人の紹介などを頼りに約15社へ相談しましたが、1/3は返答がなく、見積を提示してくれたのはその更に1/3程度。
最終的に、中間さまの奥様のご紹介によりキャステムへご依頼いただくに至ったようです。
中間さまはCADで作図する事など経験が無かったため、アイデアを伝える手段として紙粘土で形状を表現しました。それを受けたキャステムの担当営業は、紙粘土の試作品を基に金属化に向けた設計を行い、3Dデータを制作。その後、中間さまとキャステム技術者が協力しながら細部を調整し、最適な形状へと仕上げていきました。
試作の過程では、以下のような3つの改良が加えられました。
①強度を保ちながら軽量化する形状変更
②鋳造の特性を考慮した流動解析による設計最適化
③穴加工などの後工程を削減するための設計工夫
通常ロストワックス精密鋳造で試作品を作る際には金型を製作する必要があり、これには数カ月の時間と高額な費用がかかります。しかし、デジタルキャスト技術を活用することで、金型なしで迅速に試作が可能となり、短期間でコストを抑えた試作品を提供する事ができました。
【キャステムへのご依頼を決断された理由とは?】
他社と比較してキャステムの試作単価は最も高額でしたが、中間さまはキャステムへのご依頼を決断されました。
その理由は、「キャステムの担当営業が真摯に話を聞いてくれたから」ということでした。金属製品の製造経験がなく、手探りで試作品開発を進めていた中間さまにとって、紙粘土のサンプルからでも技術検討を行ってくれるキャステムの対応に大きな感動を覚えたと言います。
さらに、試作から量産まで可能な一貫生産体制とそれを見据えた技術提案ができる企業だったことも決め手となりました。
【量産化への道】
現在、この釣り具は試作評価を終え、量産品製造に入っています。ウェブ販売だけでなく、釣具店への展開も視野に入れており、プロの釣り人からも高い関心を集めています。
また、製品改良を進める中で新たなアイデアも生まれ、今後のラインナップ拡充も期待されています。
【デジタルキャストがもたらす可能性】
本事例は、個人のアイデアがデジタルキャスト技術によって具現化し、市場展開まで進むことを示しています。キャステムは単なる製造請負ではなく、「お客様の最良のパートナーでありたい」という想いのもと、アイデアの実現を全力でサポートします。
中間さまより、「知らなくても作れるということを、もっと多くの方に届けたい」とのお声もいただいています。デジタルキャスト技術は、これまで製造業に関わったことのない人々にも、新たな可能性を提供する技術です。

「試作や小ロット製作に鋳造は不向き」
――そう思っていませんか?
キャステムの「デジタルキャスト」なら、3Dプリントを活用して金型レスで鋳造部品を1個から製作可能。
形状自由度も高く、納期・コスト・工数をまるごと削減することもできます。
【コストダウン事例】
サムネイルの部品は、以前は2部品を切削加工で作ったのち溶接して作られていたCGマニホールドです。
また、インコネル625という特殊材質の為、海外の加工業者より仕入れていたこともあり、かつてはかなり高コストな部品でした。
しかし、一体成型にすることにより、80%に及ぶコスト削減と強度向上に繋がりました。
「切削ではできない形状」「本番と同じ材質で検証したい」
そんな開発現場のお悩みを、次世代精密鋳造技術・デジタルキャストで解決いたします。
3Dデータがあれば、あとはお任せください。
精密鋳造品をスピーディーにご提供いたします!

車両開発試作品に用いられた事例です。
新しく開発するにあたって、量産前に試作検証!
デジタルキャストを用いることで、金型製作による初期費用の削減が叶うほか、型制作後の品質不安も解消。
【デジタルキャストとは】
3Dプリンターで樹脂模型を製作し、それを原型としてロストワックス精密鋳造と同様の流れで金属製品を製作する工法。
鋳物を最短1週間、1個から対応可能です。
開発・試作でもメリットのある提案をいたします。
オーダーメイドで、個人のお客様からの製作依頼にも対応いたします。
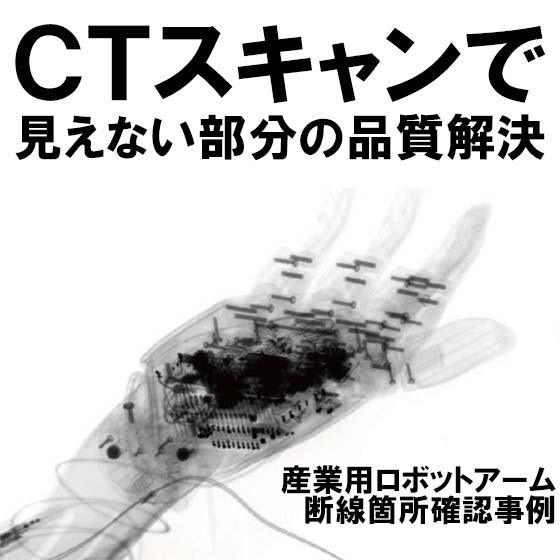
画像は、断線箇所を確認した際のイメージです。
電子デバイス内部に使用されている部品、回路を可視化することで配線取り回しのポイントを確認できます。
装置の高機能化・小型化・軽量化する際のヒントを得ることが可能です。
キャステムでは、Nikon MCT225を利用したCTスキャンサービスを行なっております。
お客様の試料をお預かり、もしくは当社スタッフ付き添いの上にお客様にスキャンしていただくことも可能です。
【設備概要】
ニコンソリューションズ MCT225
撮影方式:コンビームCT
X線源:225kV マイクロフォーカス管球
最大管出力:225W
最大焦点径:3μm
撮影倍率:1.6× ~ 150×
解像度:1.33 ~ 125μm
X線検出器:16bit 4M Pixel フラットパネルディテクタ(FPD)
最大サンプル重量:50㎏(寸法評価時最大5㎏)
【透過能力】
素材により、透過能力に制限があります。
樹脂:170㎜
アルミニウム:70㎜
チタン:45㎜
鉄:15㎜
重金属:撮影不可
CTスキャンを行うことで、内部の欠陥を解析や3Dデータの作成、内部寸法の計測等が可能になります。
ご興味がございましたら、お気軽にお問合せください。
https://www.castem.co.jp/contact/


